提示:
对于包含内部或封闭空腔(如中空球体)的模型,请使用 3D 设计软件包填充空腔或添加排水孔,以尽量减少打印过程中的吸力。
模型设计
成功的 3D 打印始于精心设计的模型。请参阅打印机的设计规格,以了解优化设计和减少故障的最佳做法。
准备打印机
在开始打印之前,请执行以下检查,以降低因碎屑而导致打印缺陷或失败的风险。
模型定向的最佳方法
在设置打印任务时,请仔细考虑模型的定向方式。以不同方向打印同一模型会导致表面光洁度、打印时间和尺寸精度的结果明显不同。在某些情况下,模型的方向甚至会决定打印的成败。有关如何在 PreForm 中操作模型的更多信息,请参阅在 PreForm 中移动和旋转模型。
本节介绍使用 Formlabs SLA 打印机打印时关于模型定向的一些一般性建议,但并非每个建议都适用于每个模型或打印任务。
总之:
直接在构建平台上打印
尽可能直接在构建平台上打印部件。这需要至少有一个平面,尽管该平面边缘有小倒角可能有助于移除部件。直接打印到构建平台的部件通常会有最小的翘曲和收缩,并且使用的支撑更少。
由于构建平台限制了收缩,底部层在 XY 平面上通常会过大。如果完美拟合至关重要,可能需要调整模型。您仍然可以通过将基底类型更改为 None(无),利用支撑和构建平台来支撑直接在构建平台上打印的部件。
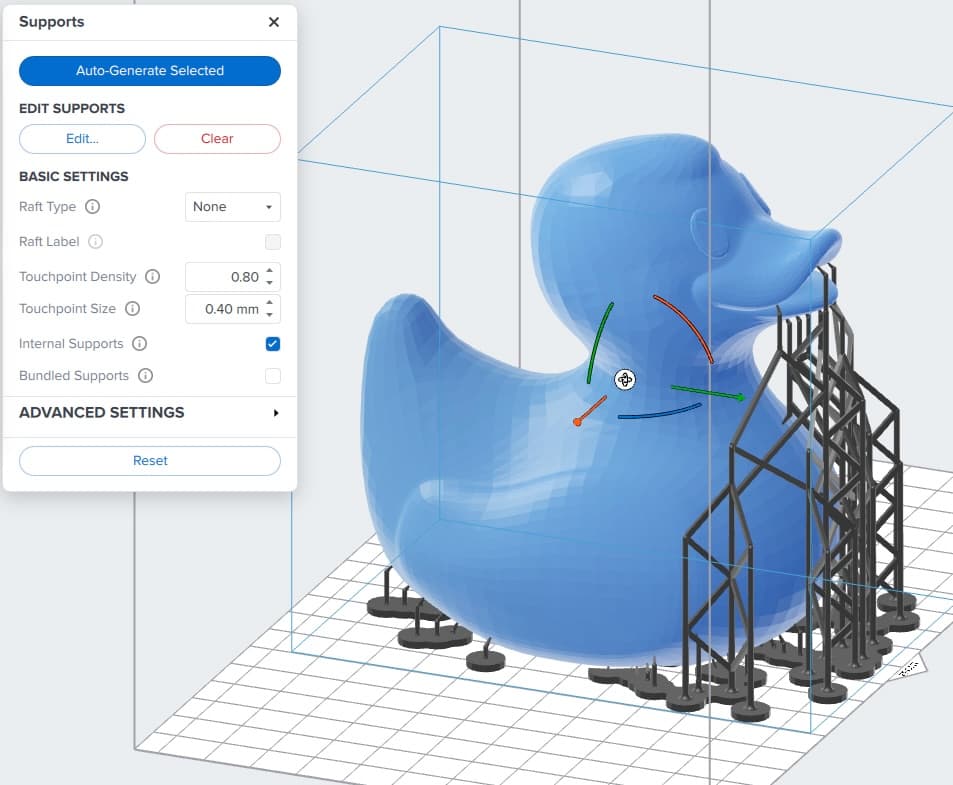
对于直接在构建平台上打印且无支撑或基底的部件:
将最大区域朝向最靠近构建平台的方向
在定向大型、长型模型时,应将模型较重的部分朝向构建平台,这样可以在打印初期为模型附加更多接触点,从而降低部件从支撑结构上撕裂的可能性。
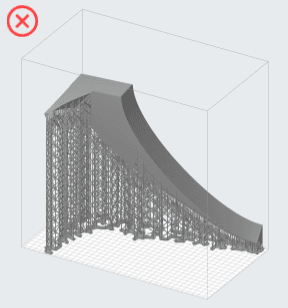
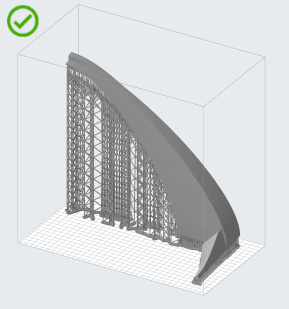
在右侧的方向中,模型中横截面积较大的部分先打印,这样在打印的早期层中就可以有更多的接触点粘附在模型上。将该部件向垂直方向倾斜也有助于避免模型底部平面翘曲。有关详细信息,请参阅下文关于定向模型以避免部件翘曲的部分。
避免合并特征
带有分支特征的模型应进行定向,使分支从共同的基部构建,而不是合并在一起。这也可以理解为减少样品上的最小值数量。
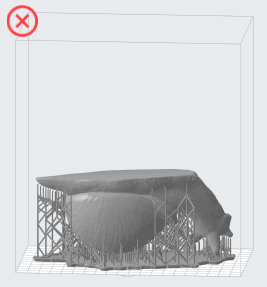
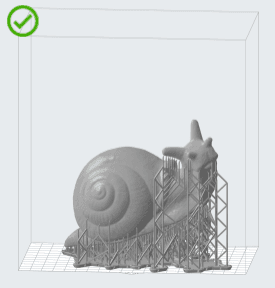
在左侧的方向中,蜗牛的眼柄首先作为单独的特征打印,然后与头部融合,这可能导致打印失败。右侧的方向更为理想,因为眼柄会从蜗牛头部延伸。这种方向还可以使模型的最精细特征远离构建平台,以避免在蜗牛壳顶部留下支撑痕迹。
防止吸盘
空心模型和凹面可能会在打印过程中形成吸盘状结构。在 PreForm 中将空腔朝上会使打印部件和树脂槽之间形成空气夹层,导致吸力使部件粘附和脱离。
使用 PreForm 查看并解决吸盘问题。
提示:
对于包含内部或封闭空腔(如中空球体)的模型,请使用 3D 设计软件包填充空腔或添加排水孔,以尽量减少打印过程中的吸力。
减少打印时间
以一定角度定向模型可创建不同长度的支撑。如果使用 Form 2 进行打印,则可将较长的支撑设置在靠近刮板的一侧。这样可以减小刮板在后期打印层中移动的距离,进而减少打印模型所需的时间。在 Formlabs LFS 打印机(如 Form 3 或 Form 3L)上打印时,将 PreForm 中的部件方向调整为靠近混合器一侧,可以最大限度地缩短 LPU 沿 X 轴打印时的移动距离。
提示:
更改模型的 Raft Type(基底类型) 可以节省打印前期层的时间。

调整模型方向以避免部件翘曲
翘曲是 3D 打印中最常见的问题之一,会导致部件尺寸不准确、出现表面缺陷,甚至在打印过程早期就完全失败。下表列出了使用 Form 4 或 Form 4L 代打印机时可能出现的翘曲瑕疵、发生原因说明以及减轻或避免这些瑕疵的策略。
| 打印缺陷 | 模型定向不当 | 原因 | 缓解策略 |
|---|---|---|---|
横截面积突变导致收缩(也称为“H 型收缩”) 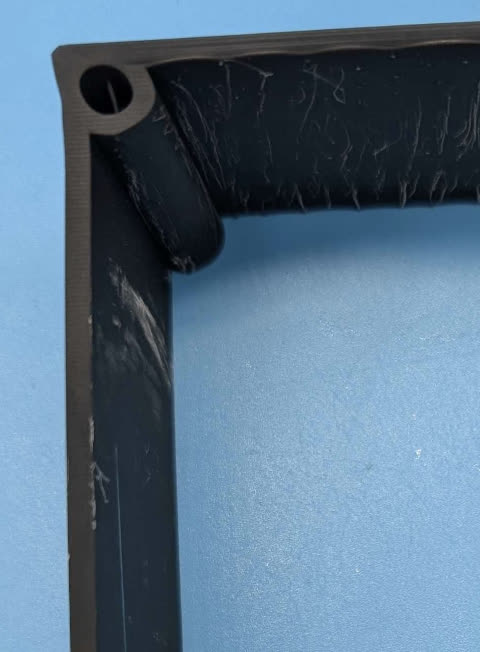 | 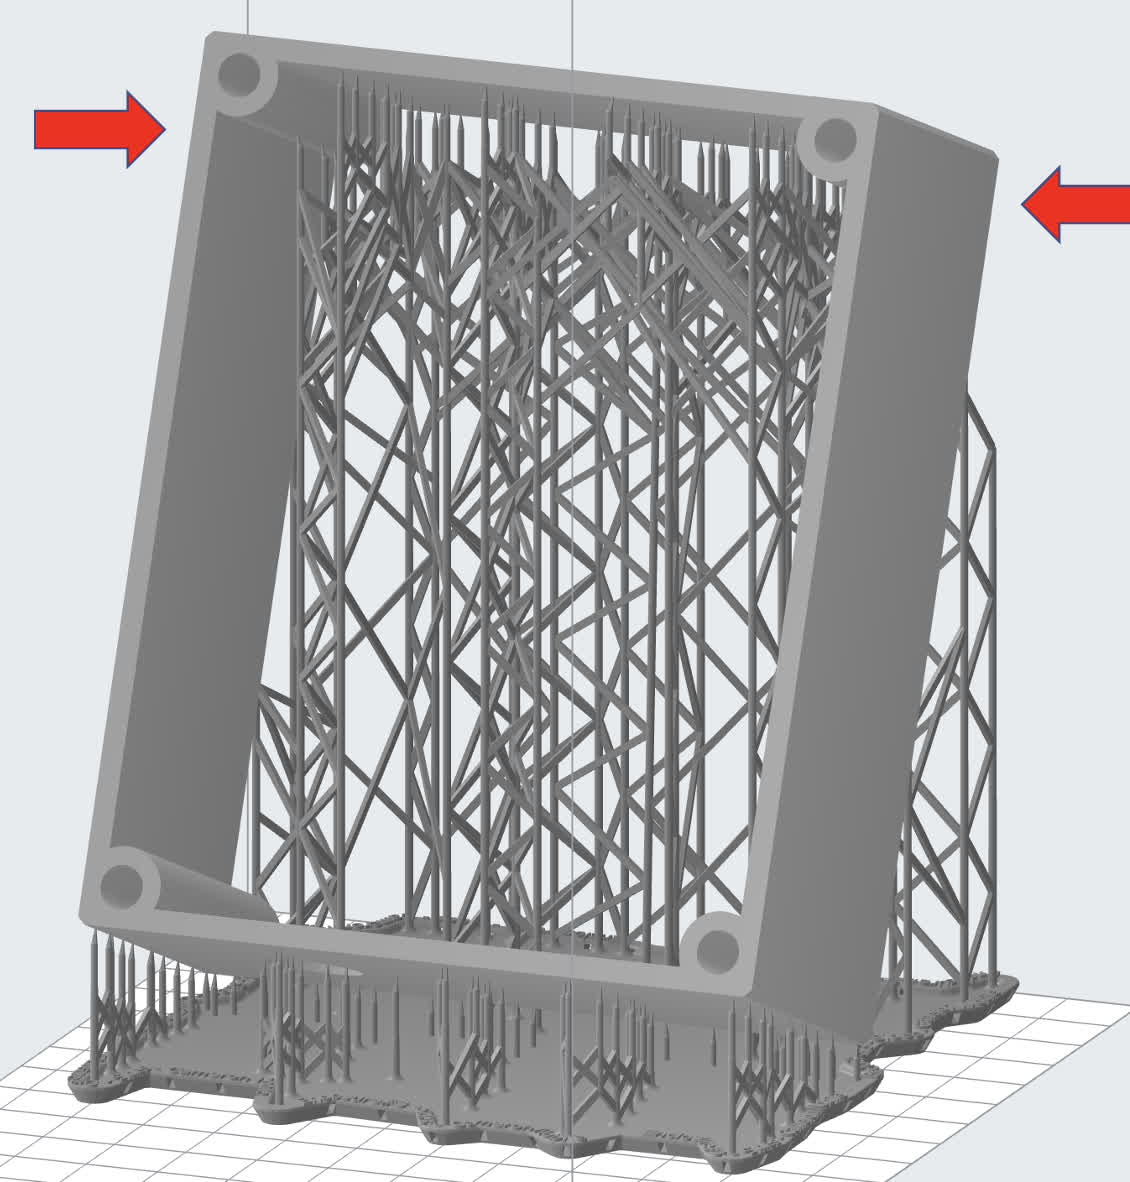 | 在较长跨度或较大横截面上收缩。 下图显示了一个带有多个内部箱体的模型。如果其方向使得方框与构建平台平行,则会在横截面积突然增加的层发生翘曲。这一概念适用于许多几何形状,包括 C 形或箱形部件。 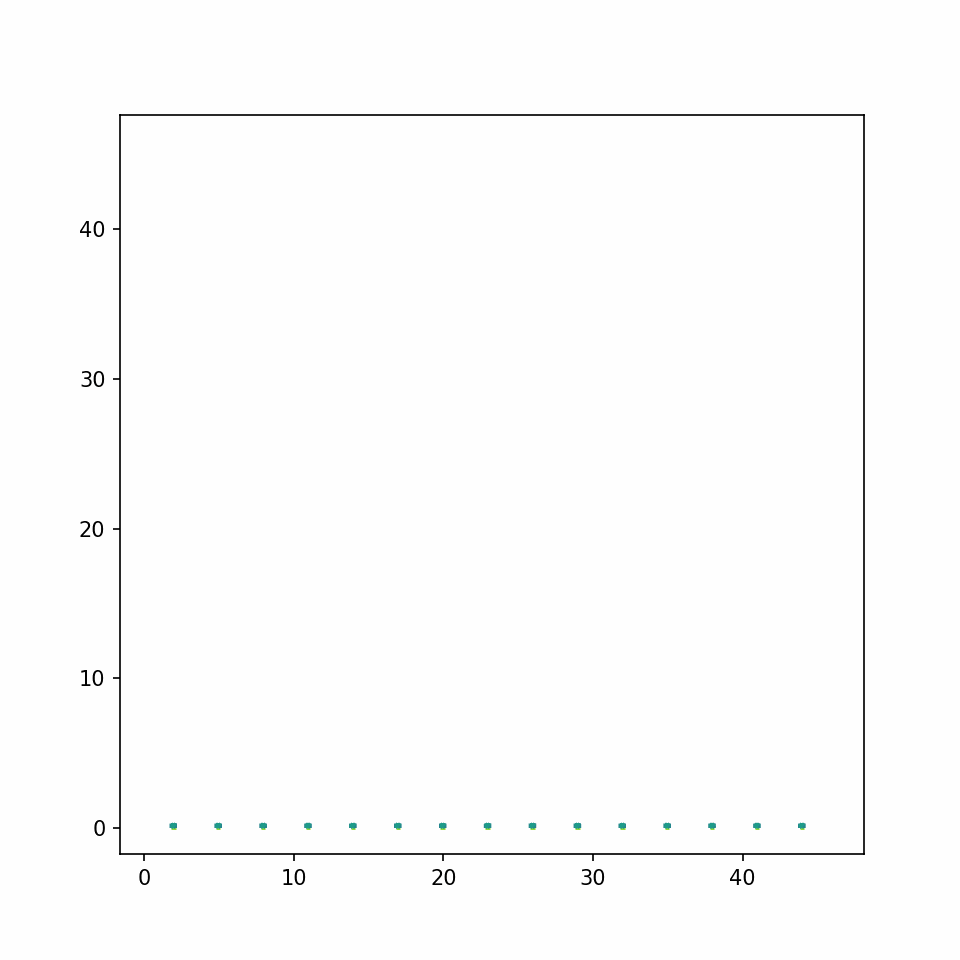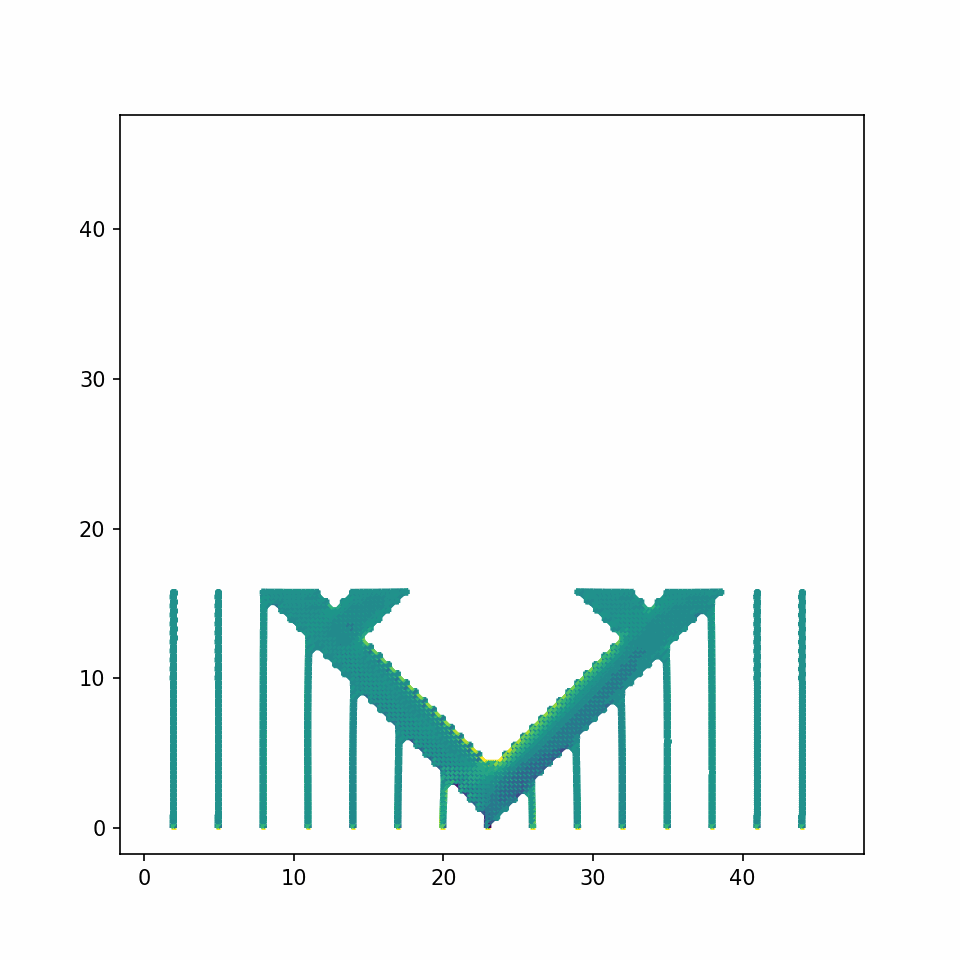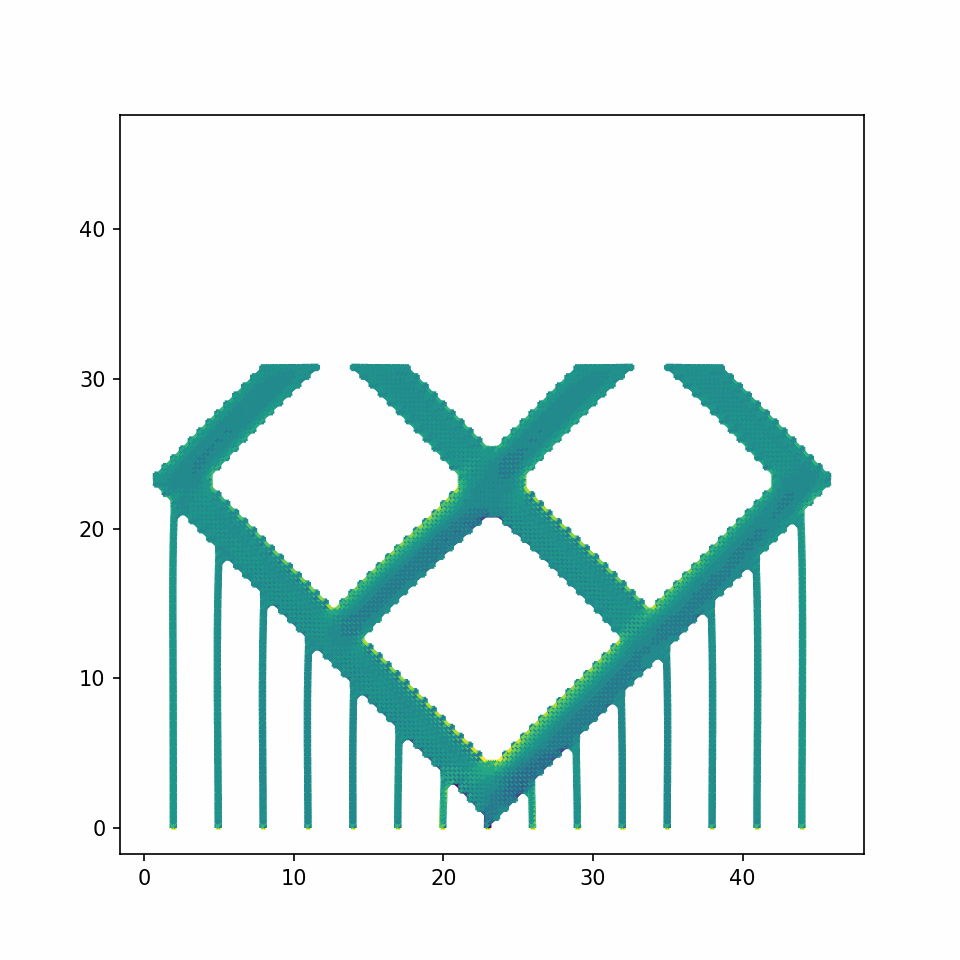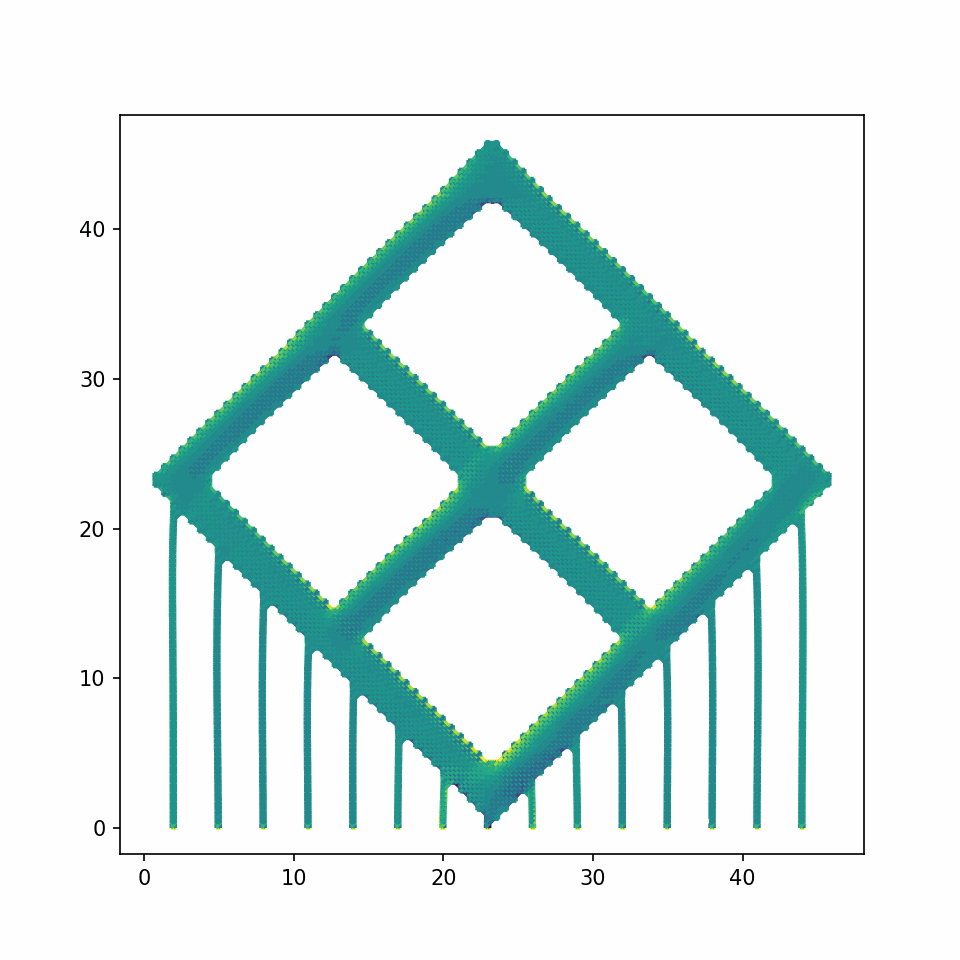
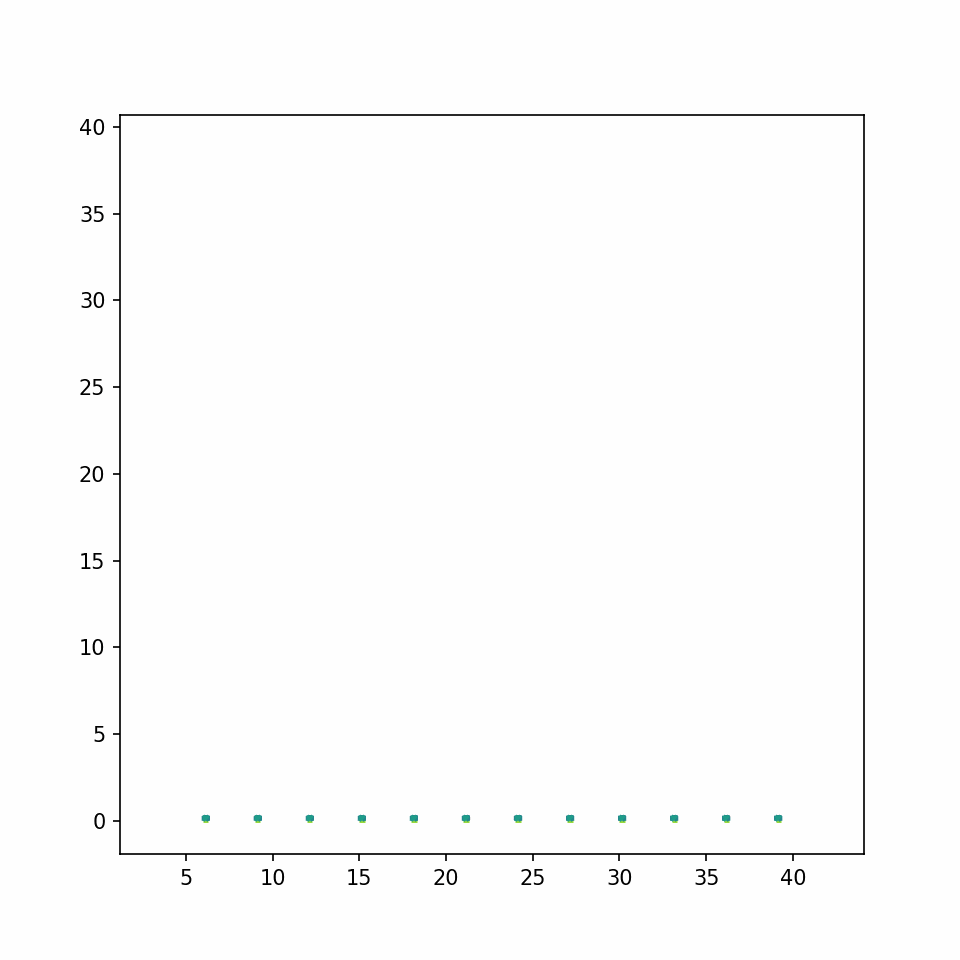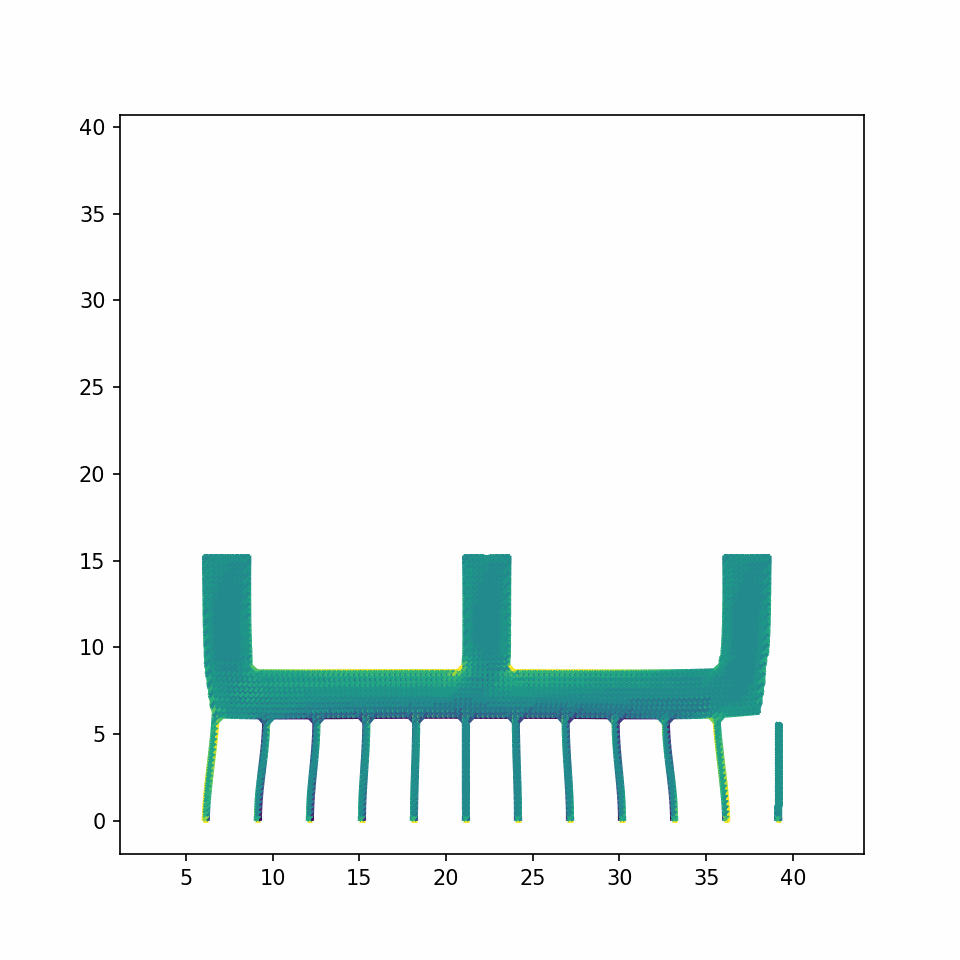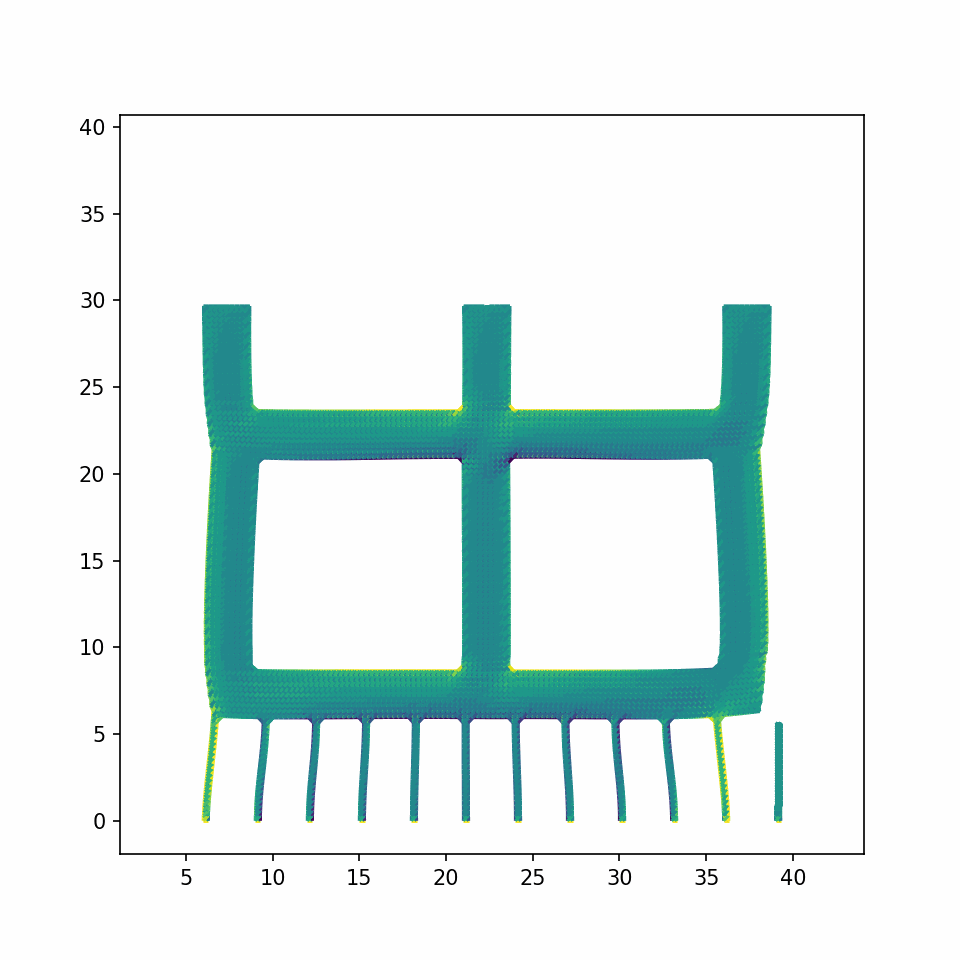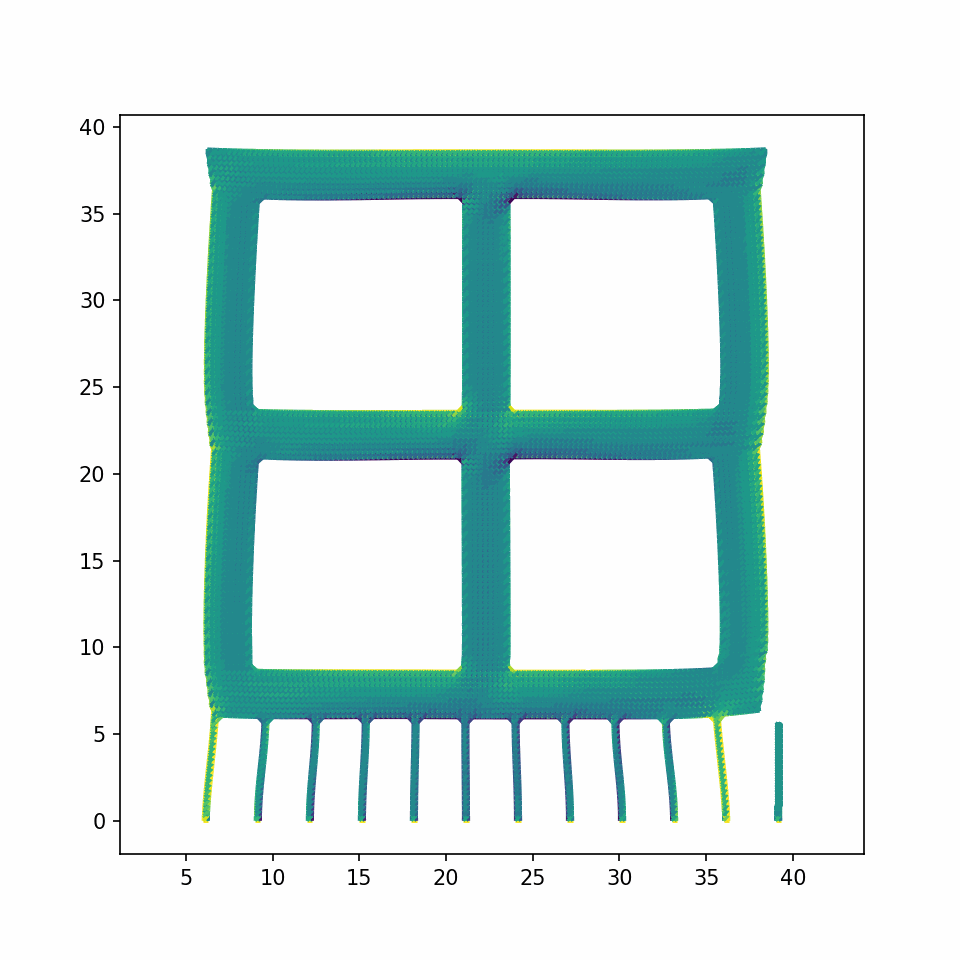
| 重新调整模型方向,使其与水平面呈 45° 角,减少层间截面积的变化。 下载 FORM 文件,自行测试部件。 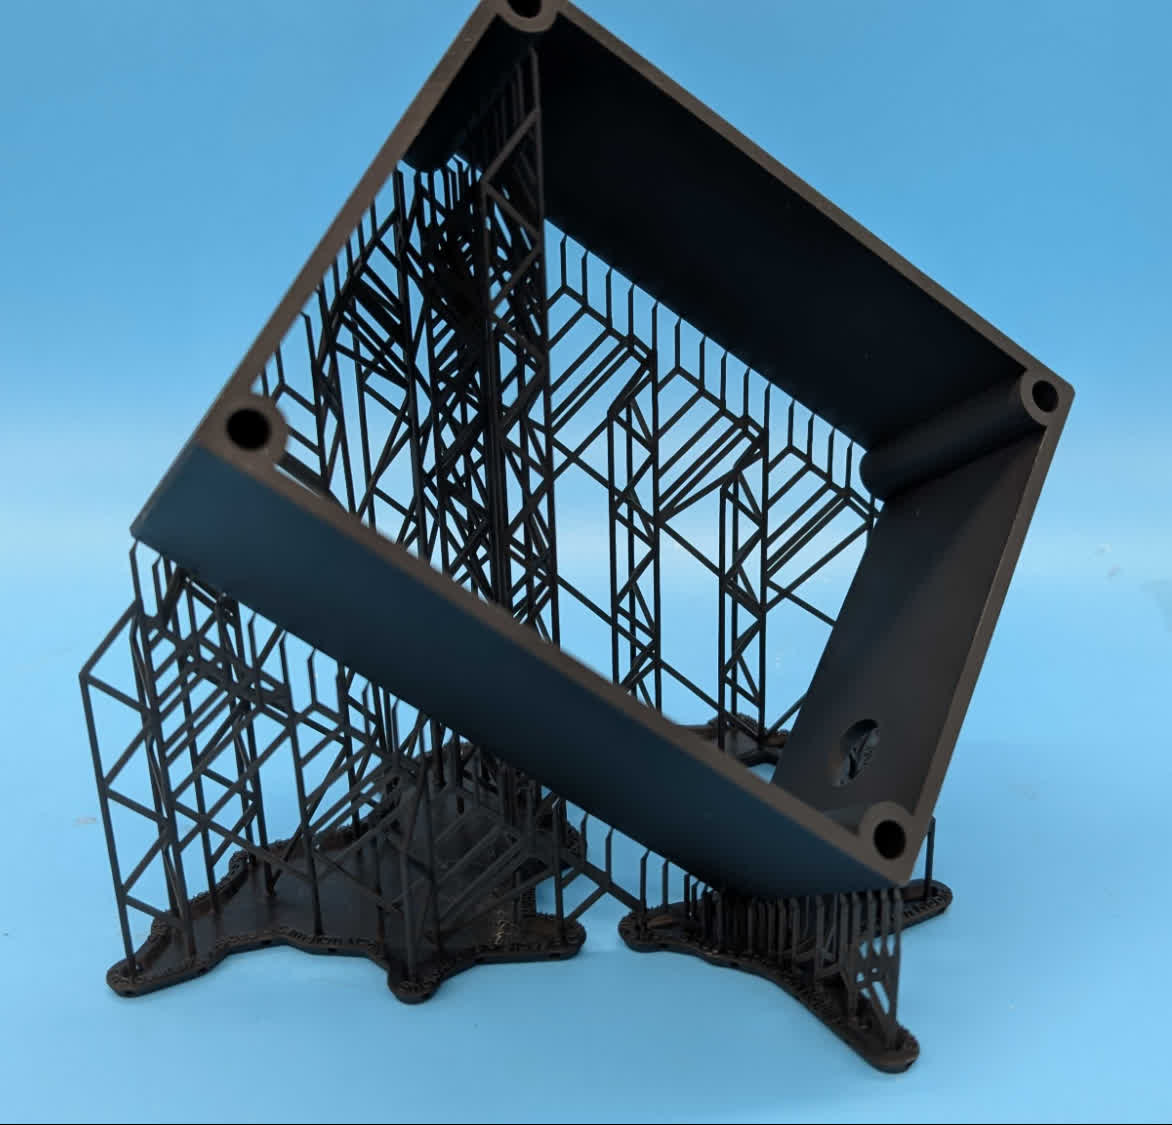 |
边缘卷曲 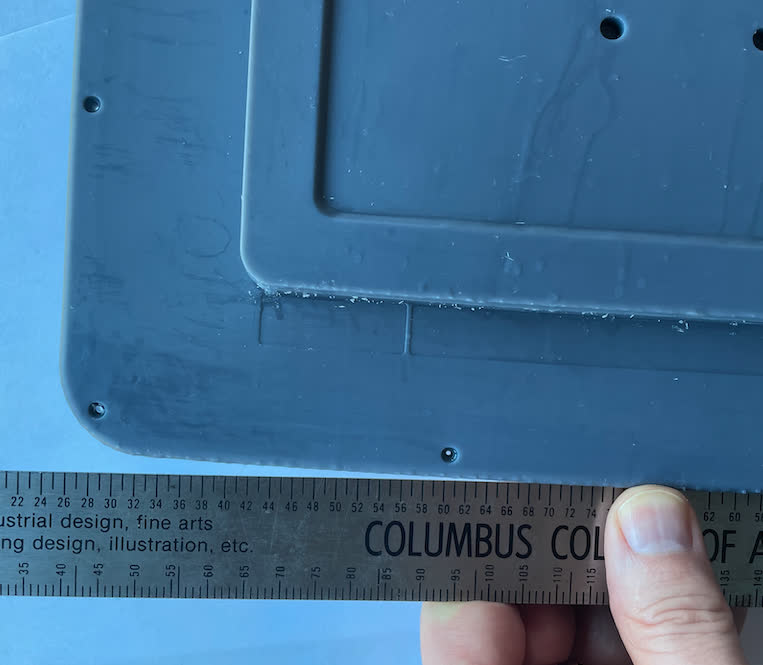 | 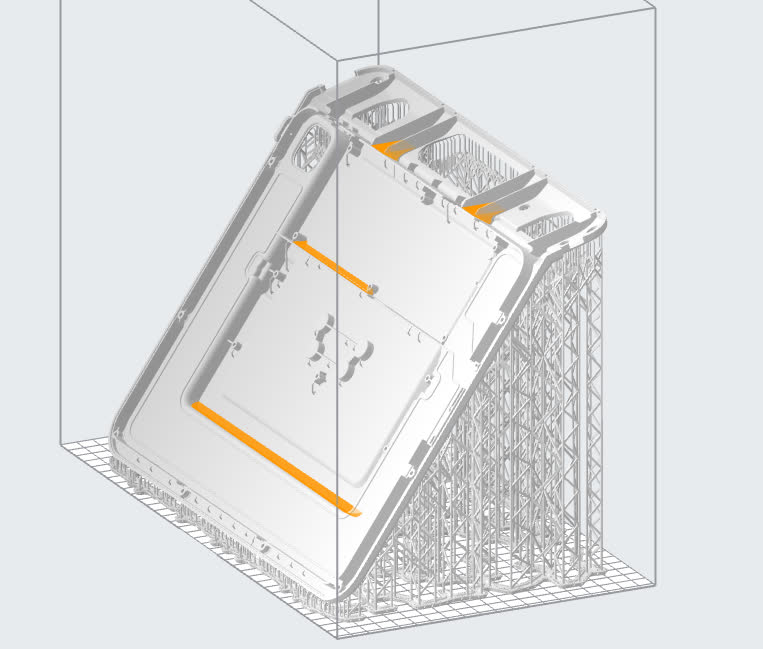 | 每一新层在收缩时都会对部件施加力。随着时间的推移,这些力的积聚会导致部件翘曲或脱离支撑。 | 重新调整模型方向,使其与水平面呈 45° 角,以尽量减少收缩。 下载 FORM 文件,自行测试部件。 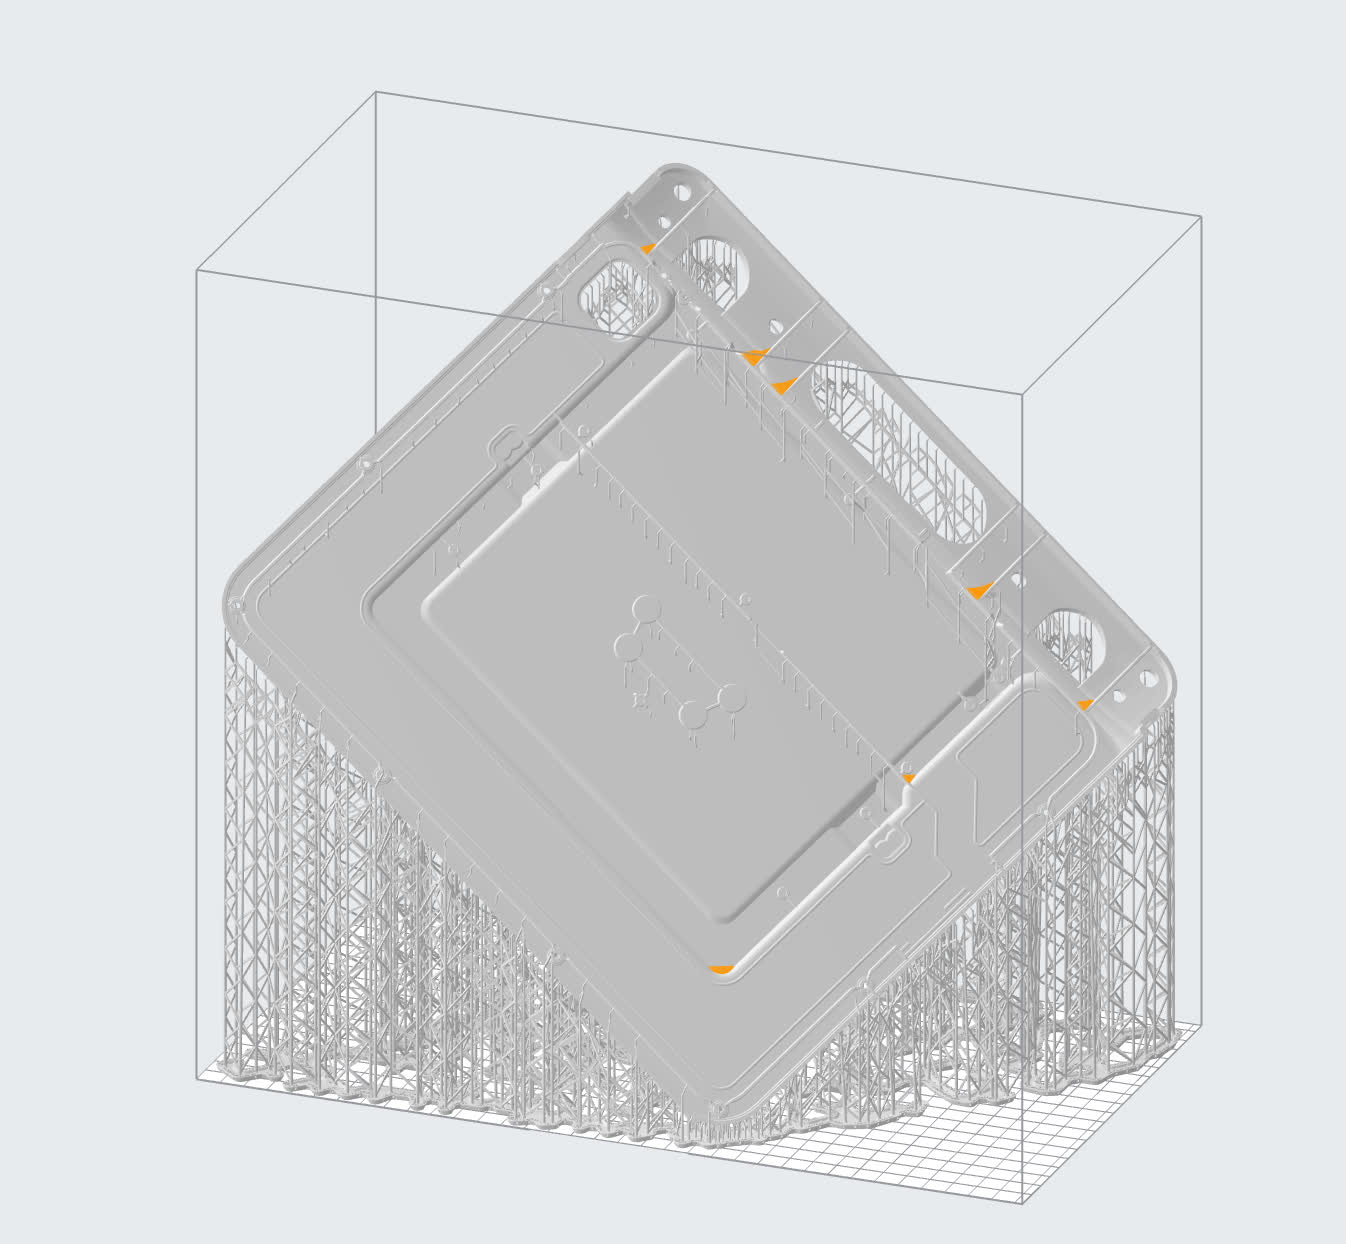 |
大面积表面卷曲 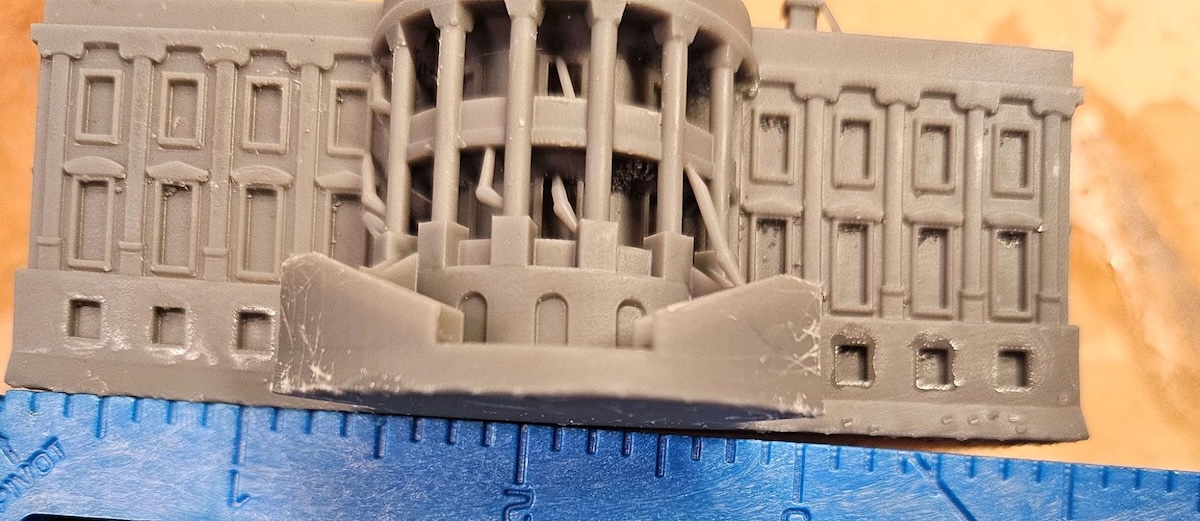 | 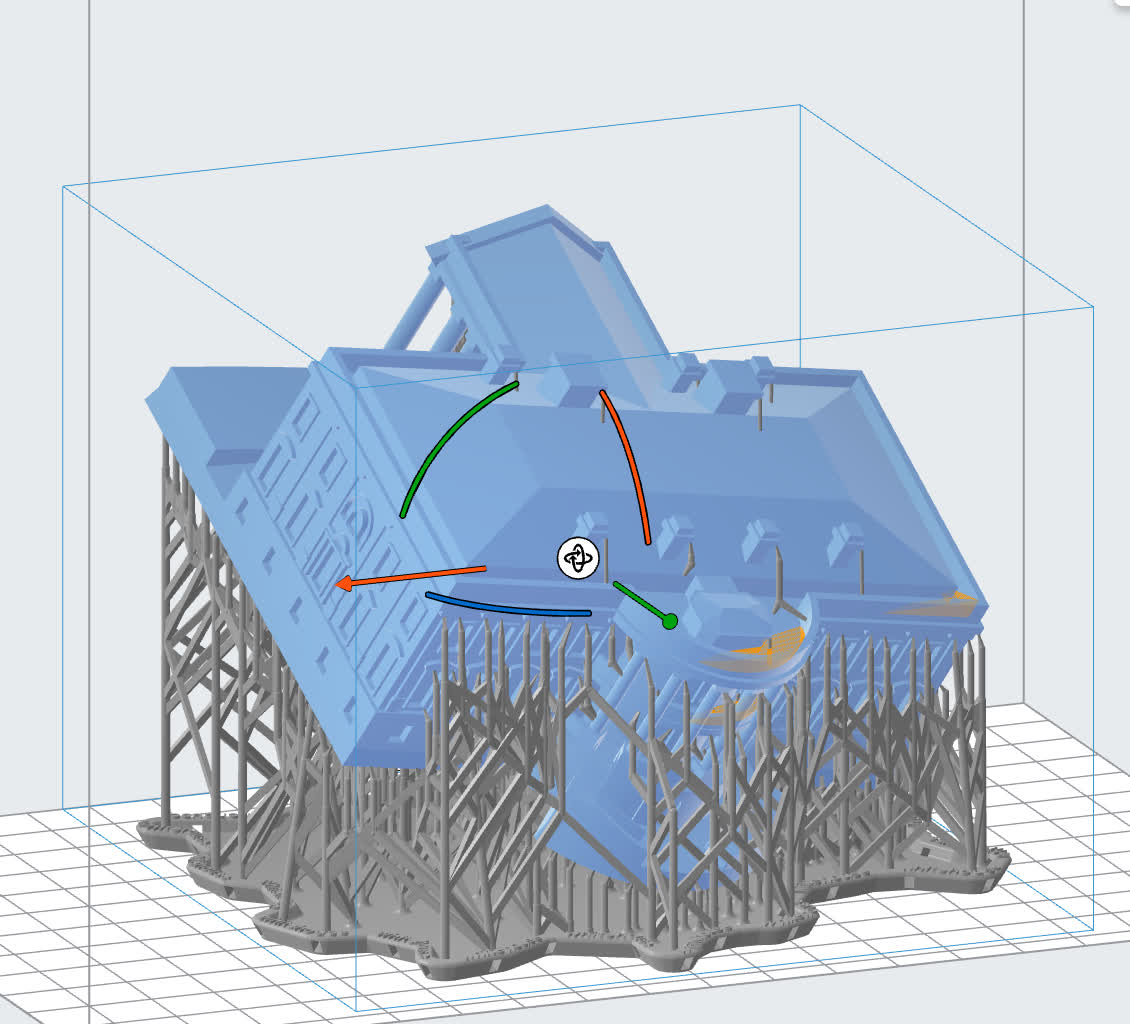 | 上述边缘卷曲的力也会影响到体积较大的部件,并在其表面上表现出来。 | 将最大表面旋转至远离构建平台的位置,可最大限度地减少横截面积,避免出现任何较大的合并特征。 如果部件在打印过程中没有翘曲,直接在构建平台上打印也可能使部件保持平整。但这可能会导致底部层数过多。 下载 FORM 文件,自行测试部件。 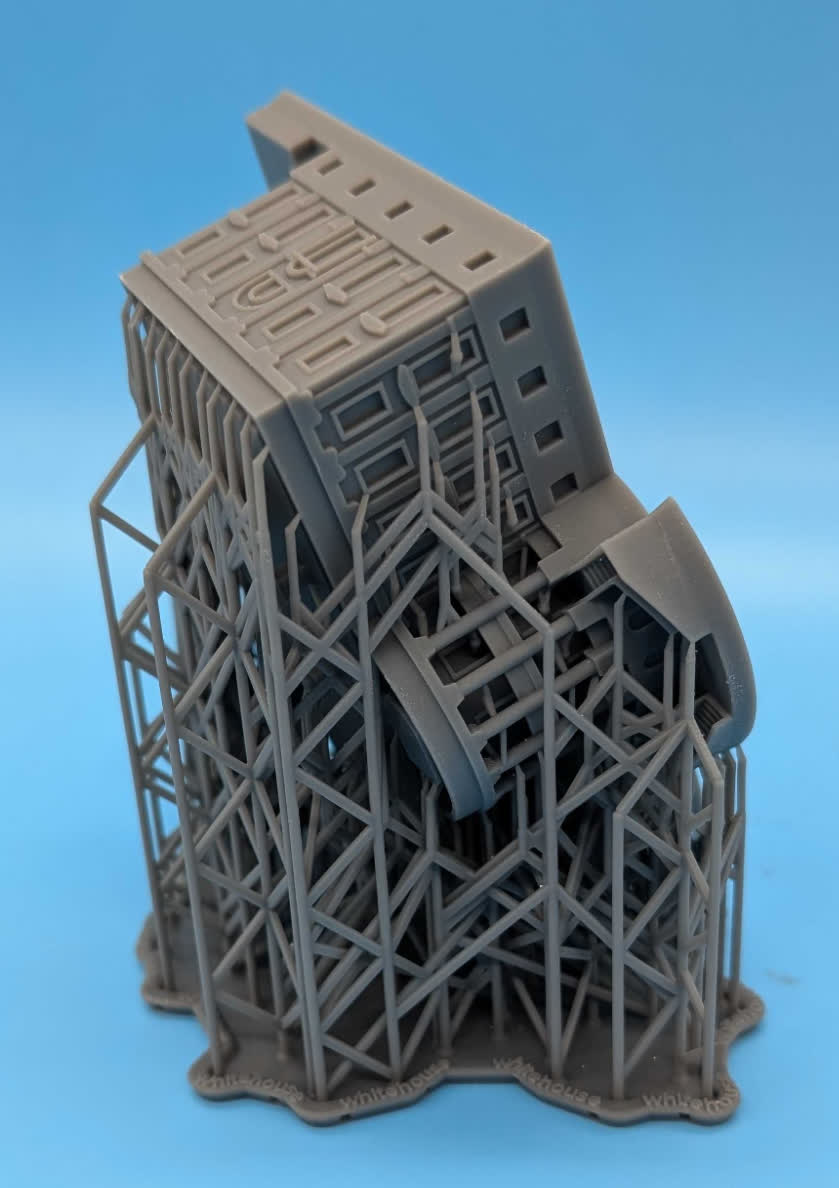 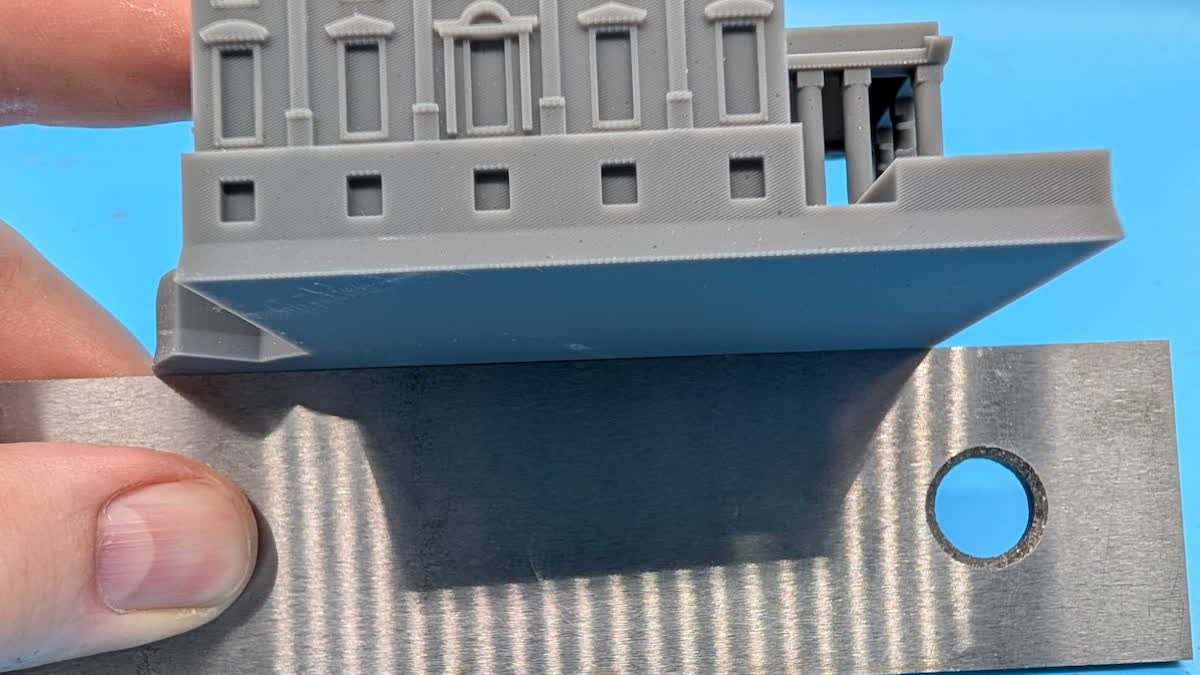 |
蝙蝠翼 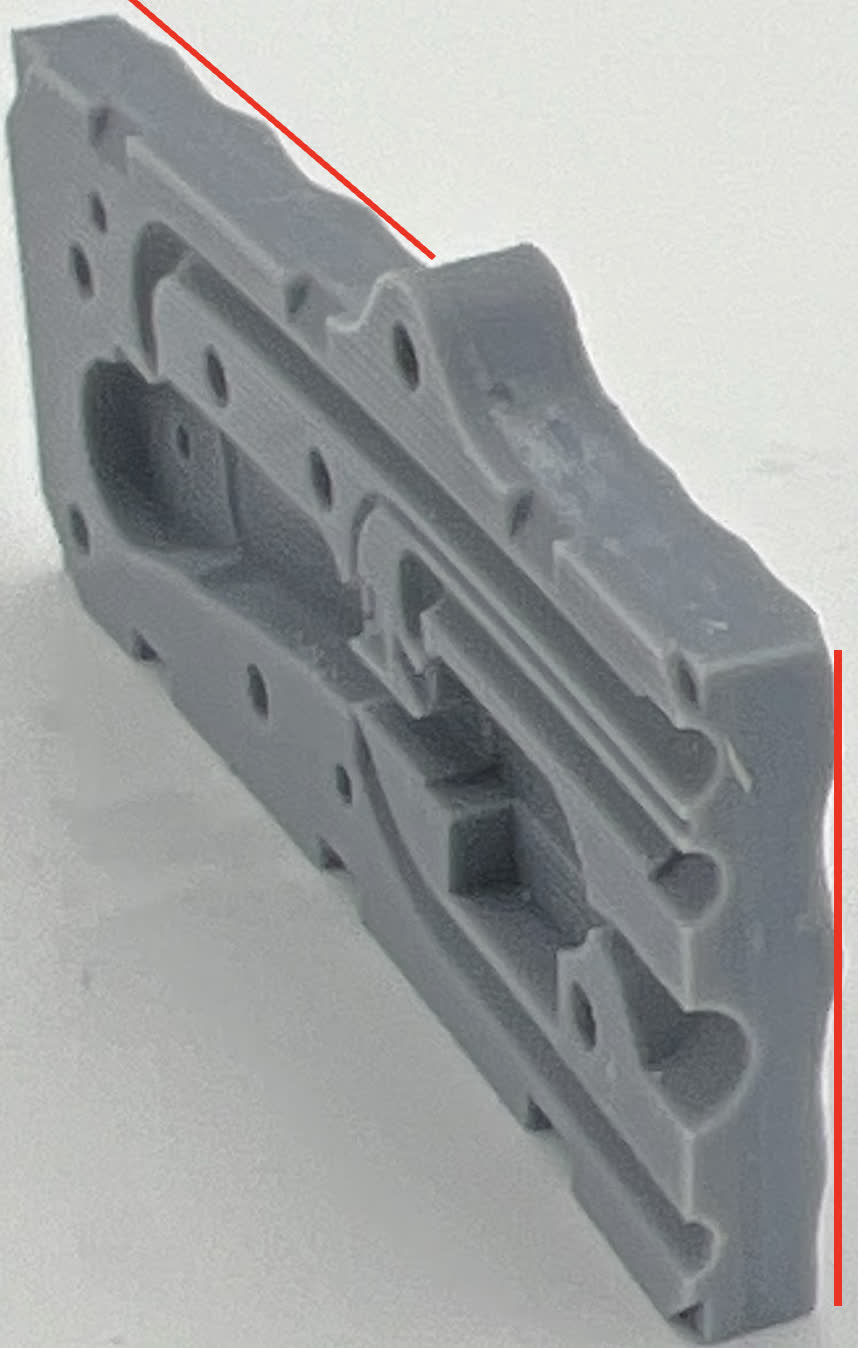 | 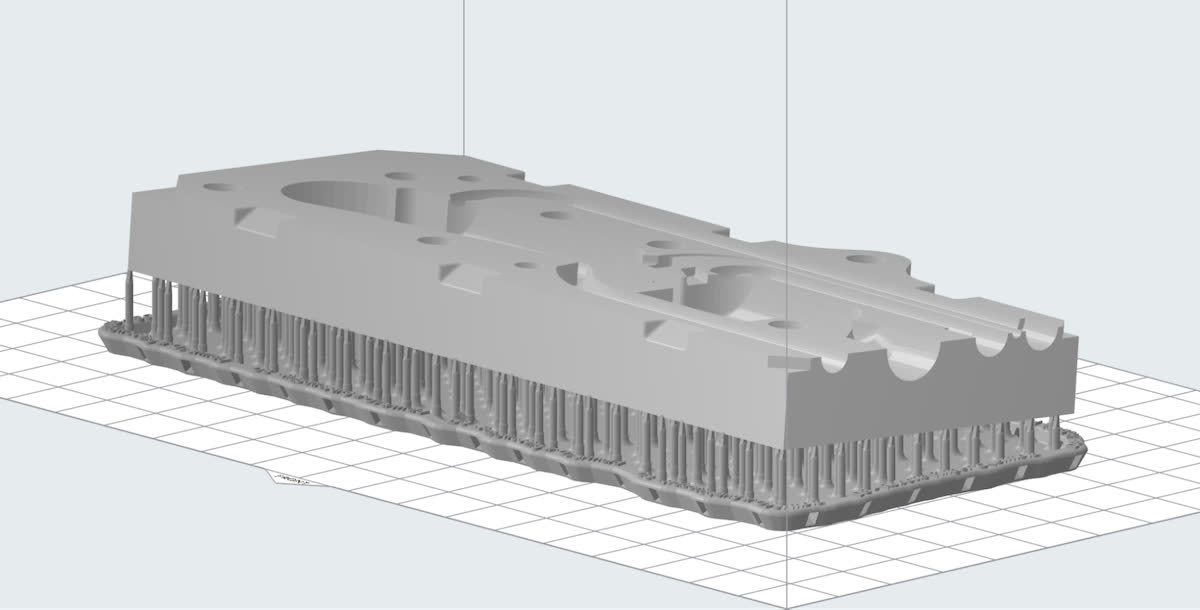 | 相对于构建平台以浅角度倾斜的面可能会出现“蝙蝠翼”扭曲,即部件在其长轴的末端从构建平台上翘。这是由支撑密度不足造成的。支撑接触点之间的跨度过大,可能会因打印力而变形。 | 将部件方向调整为更垂直的方向。如果无法实现,请增加支撑密度,并确保接触点间距均匀。 下载 FORM 文件,自行测试部件。 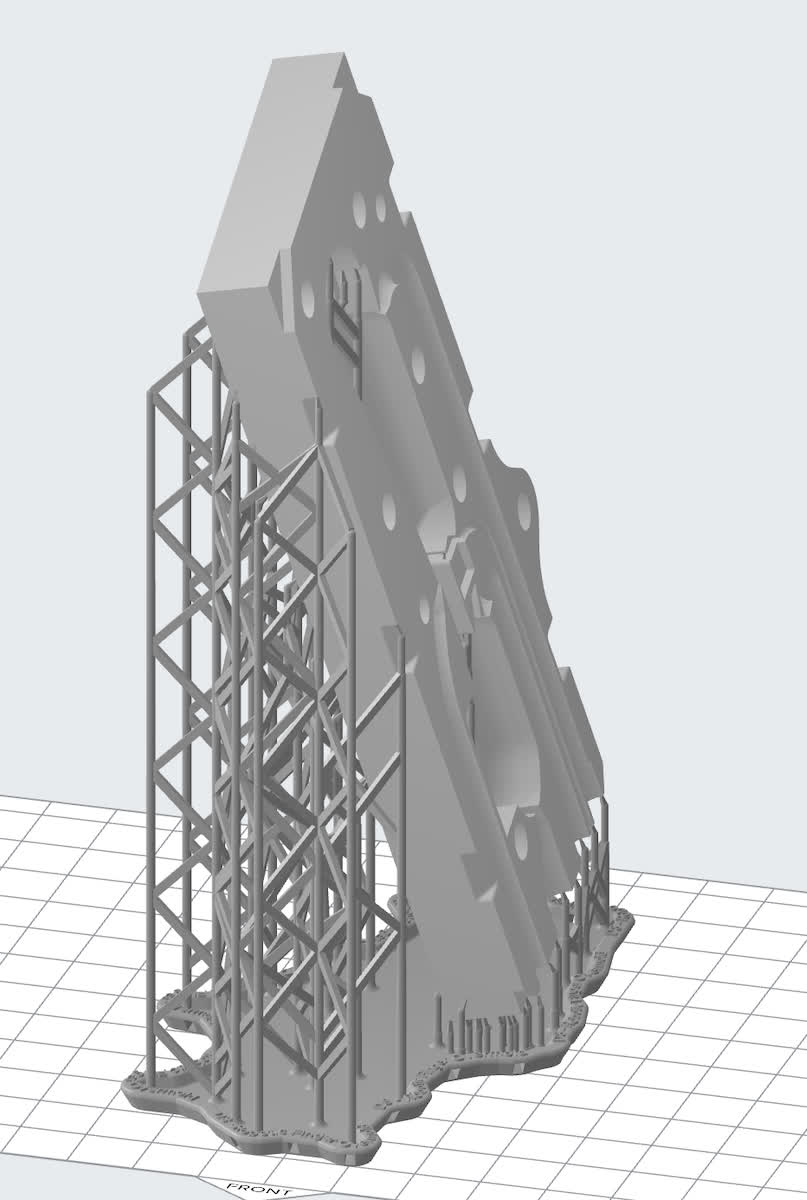 |
注:
上述缺陷发生在打印过程中,但部件在后固化过程中也会下垂和翘曲。下垂是指将较重的部件放入后固化室(如 Form Cure 或 Form Cure L)中进行后固化时,由于支撑不足,导致部件下垂。固化时间较长和材料较软更容易出现这种缺陷。
避免支撑接触点和 LPU 剥离纹理造成的表面缺陷
调整部件方向,使复杂表面、外观关键表面或需要与其他部件配合的表面尽可能远离支撑。
与构建平台平行打印的部件可能会因 Light Processing Unit (LPU) 上的剥离纹理而出现轻微凹陷。相反,应将大型平面相对于构建平台以较小的角度进行定向。在 PreForm 中,按住 Shift 键的同时旋转部件,即可以 15° 的增量旋转模型。
避免对称扩展区域产生吸力
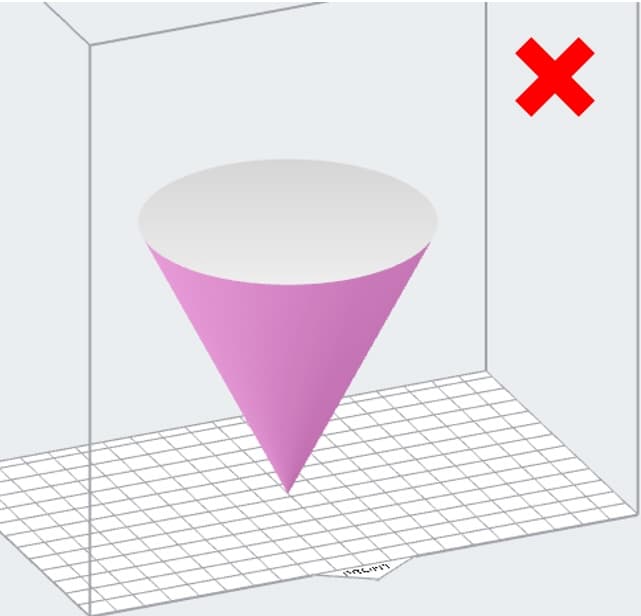
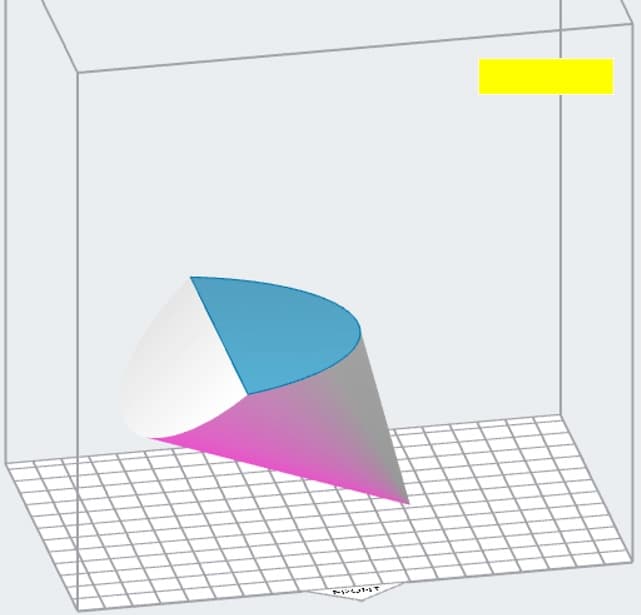
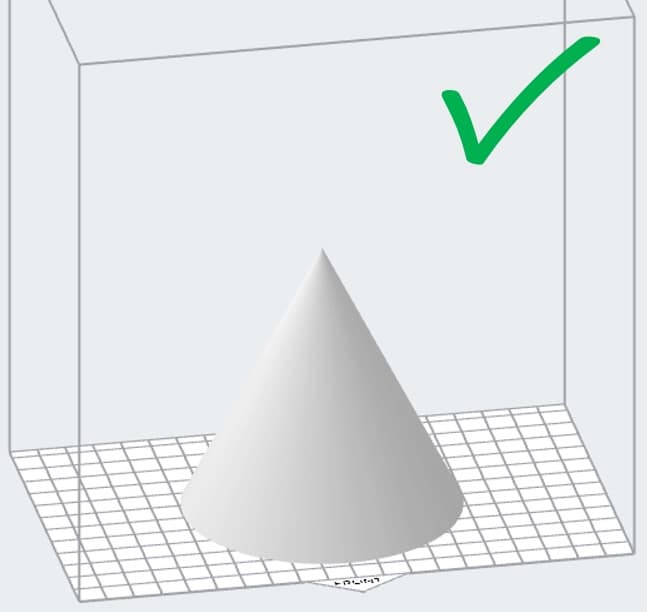
对于具有一个或多个对称轴的模型(如圆锥),应注意避免沿该轴扩展区域。逐渐增大的层会产生吸力并导致打印缺陷。倾斜模型以避免扩展区域,将最厚的区域朝向底部。如果无法实现,请将其倾斜放置,以避免对称膨胀。
示例
以下示例展示了不同模型的几何形状,这些几何形状可能导致上述打印缺陷,以及避免这些缺陷的理想方向和最终打印部件的图片。
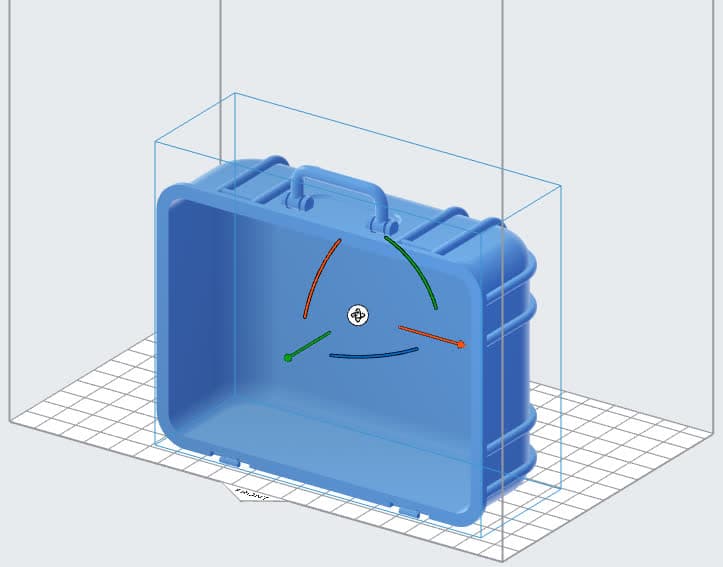
示例 1:外壳
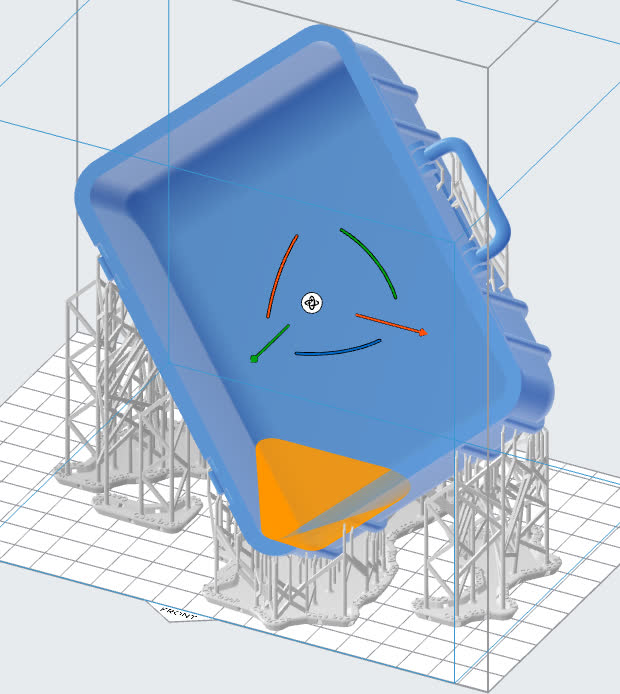
该模型具有多个几何和美学特征,可能会导致正确定向和成功打印的难度增加。在确定该部件的方向时应考虑以下关键因素:
下载 FORM 文件,自行测试部件。
示例 2:Form 2 打印机底座
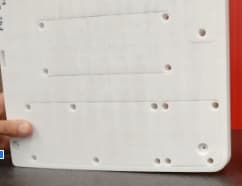
该部件在打印时几乎平放或仅沿单一方向倾斜时,可能会出现严重卷曲。当相对于 X 轴和 Y 轴以一定角度打印时,翘曲会大大减少。
下载 FORM 文件,自行测试部件。
| 理想方向 | 原因 | 打印部件 | 平整度 |
|---|---|---|---|
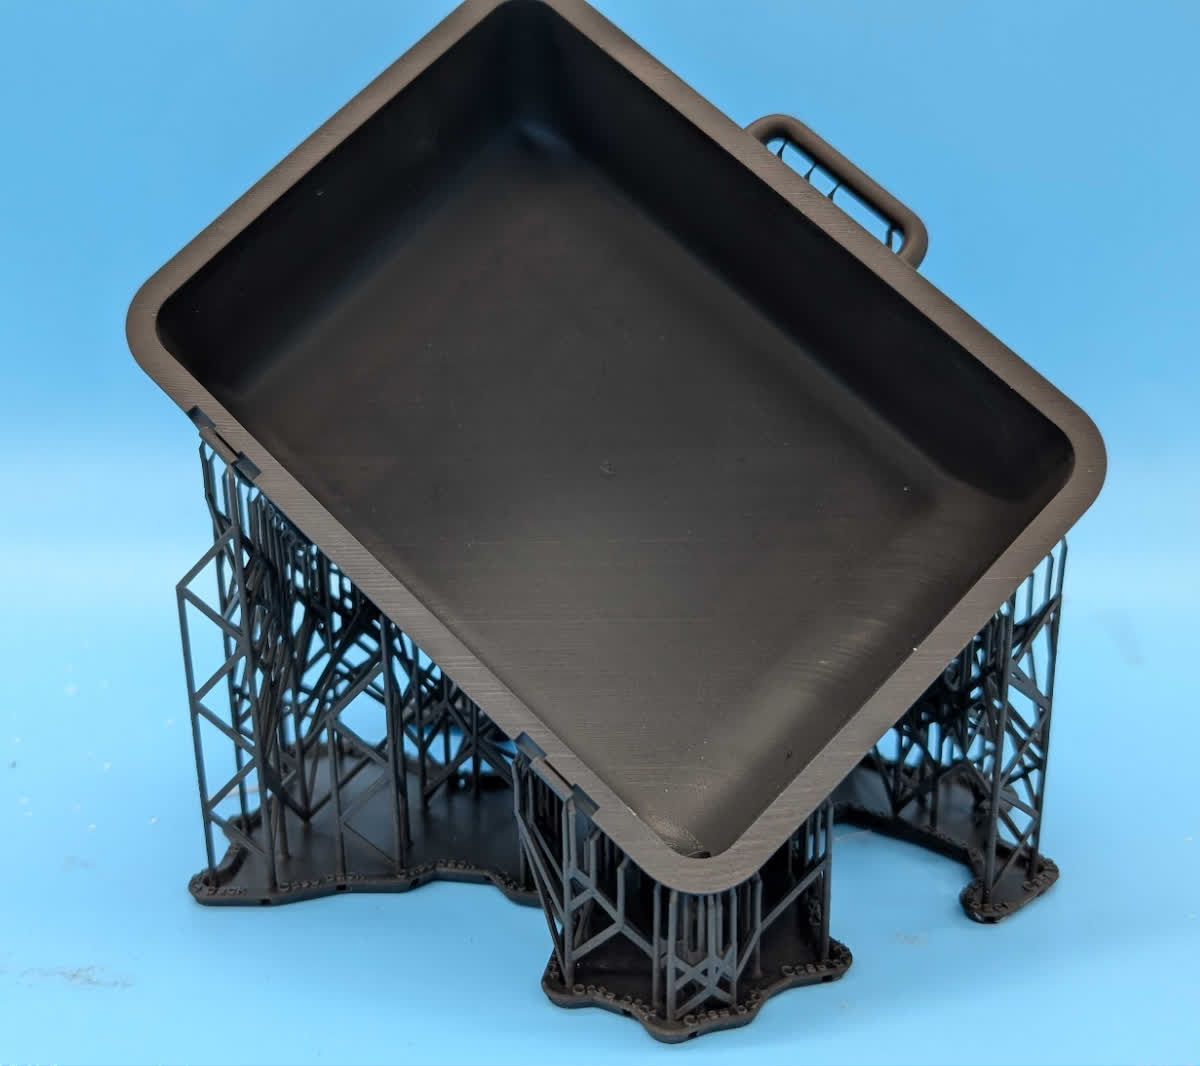
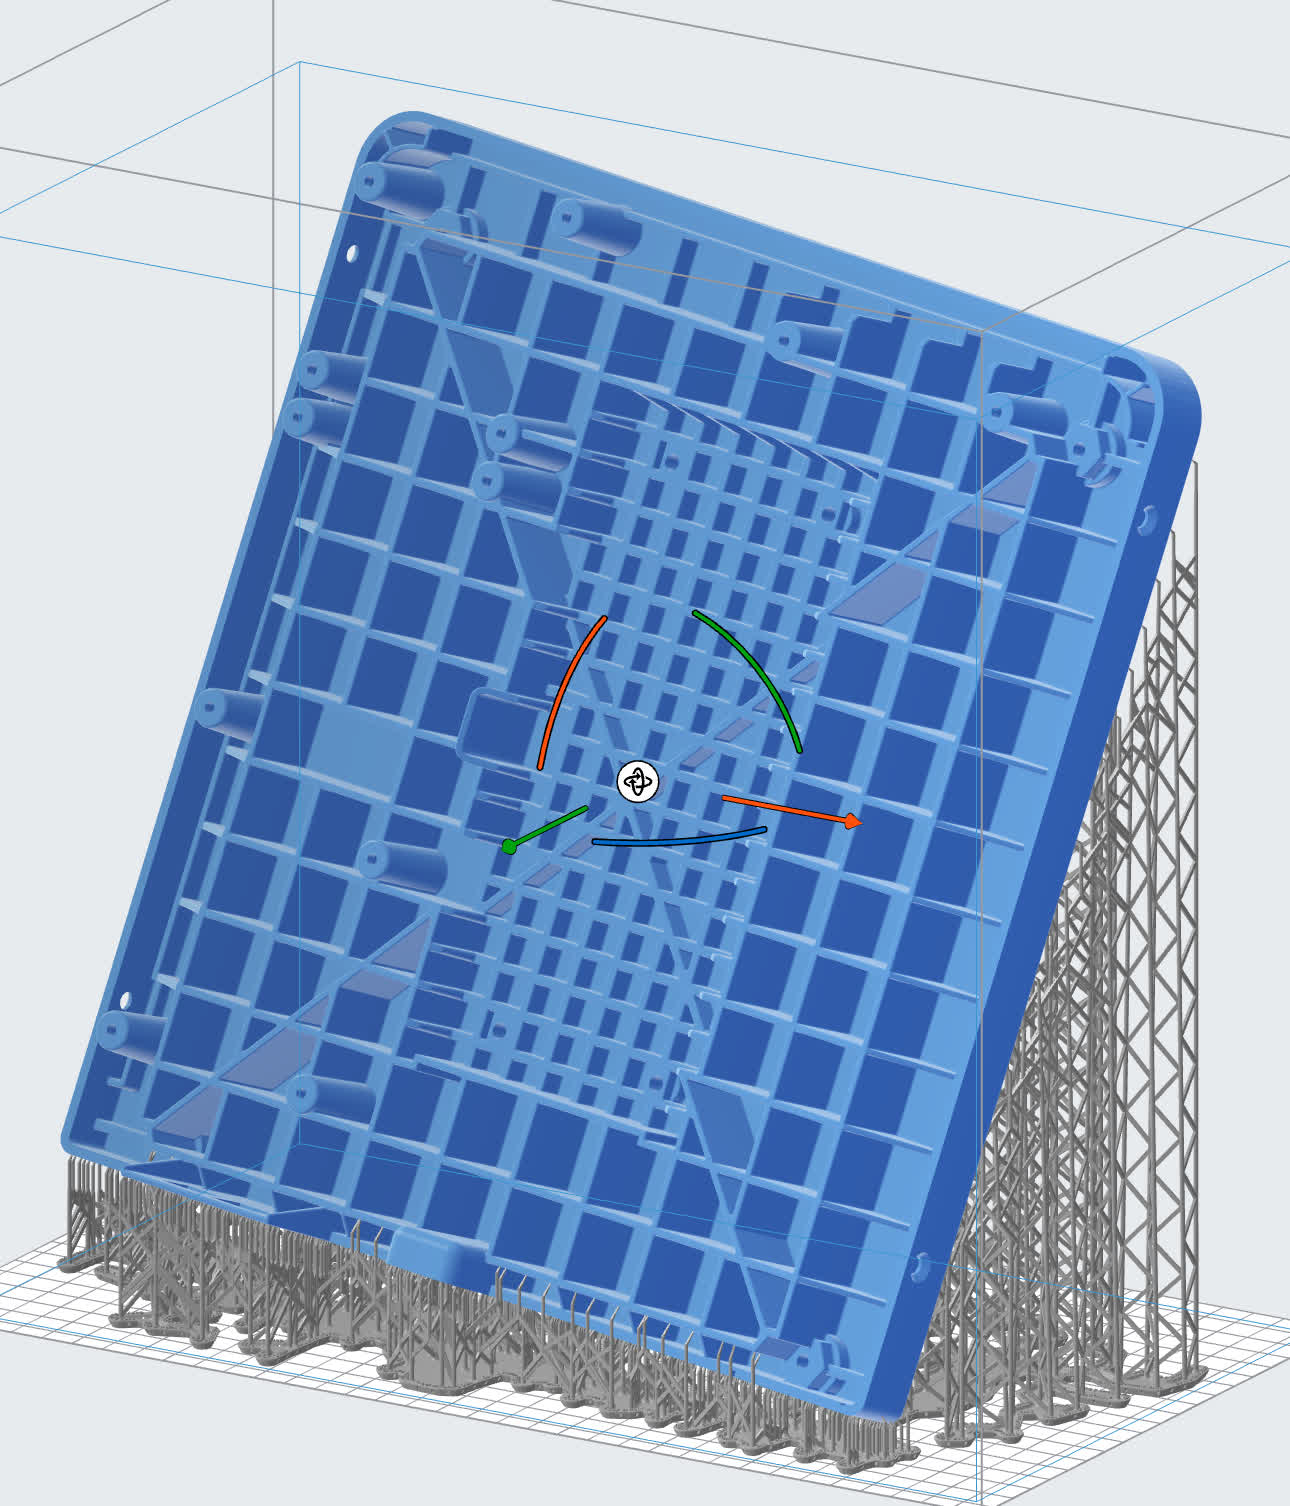 | 收缩和内应力会导致整个部件向上弯曲,远离构建平台。底面尤为明显。 在 X 轴和 Y 轴上倾斜部件可减少打印肋时的截面积变化。 | 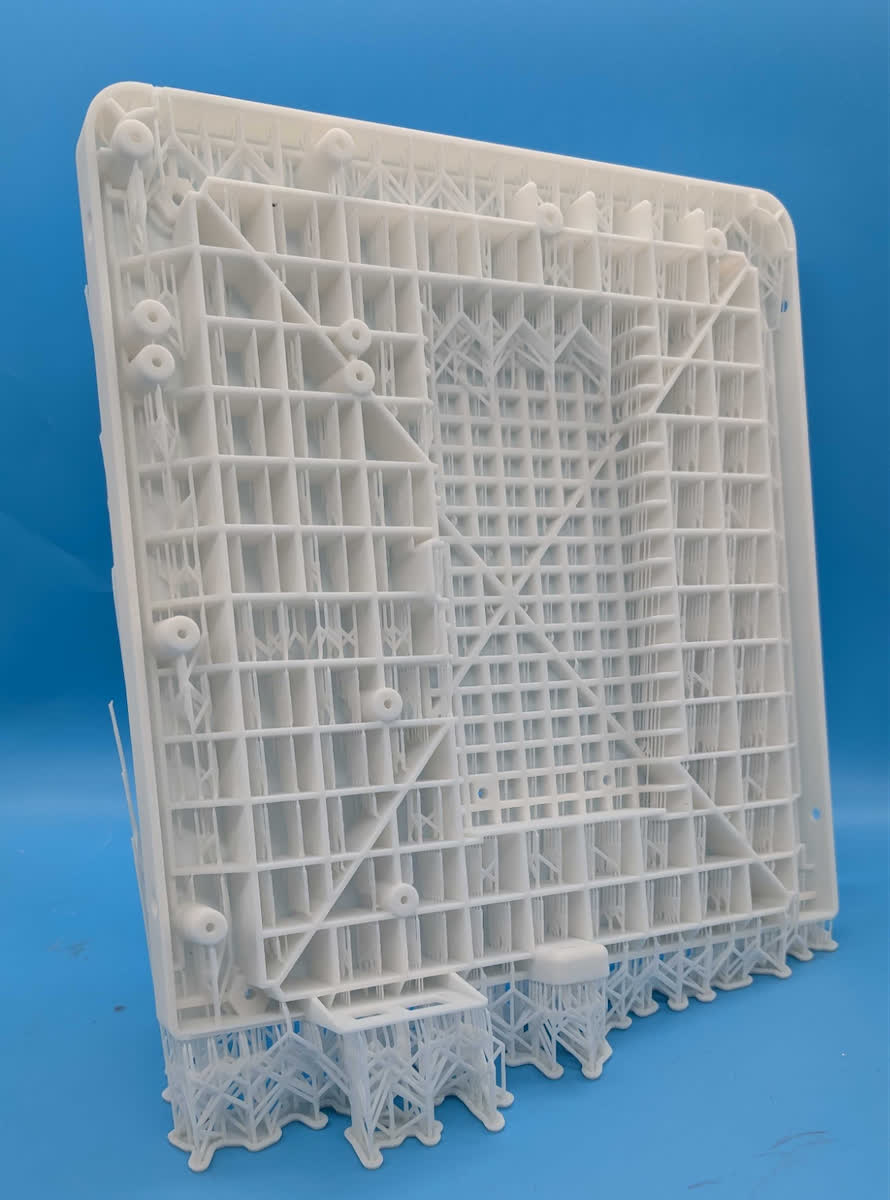 | 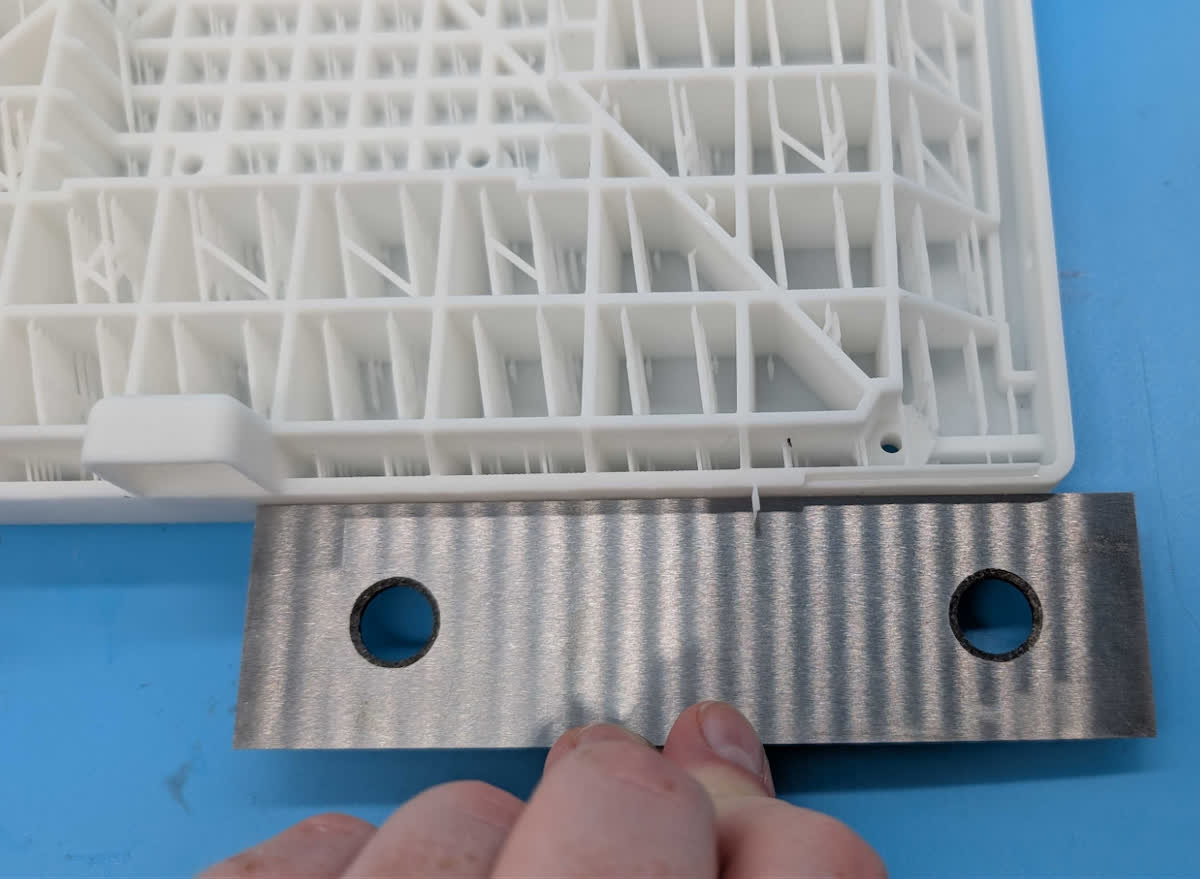
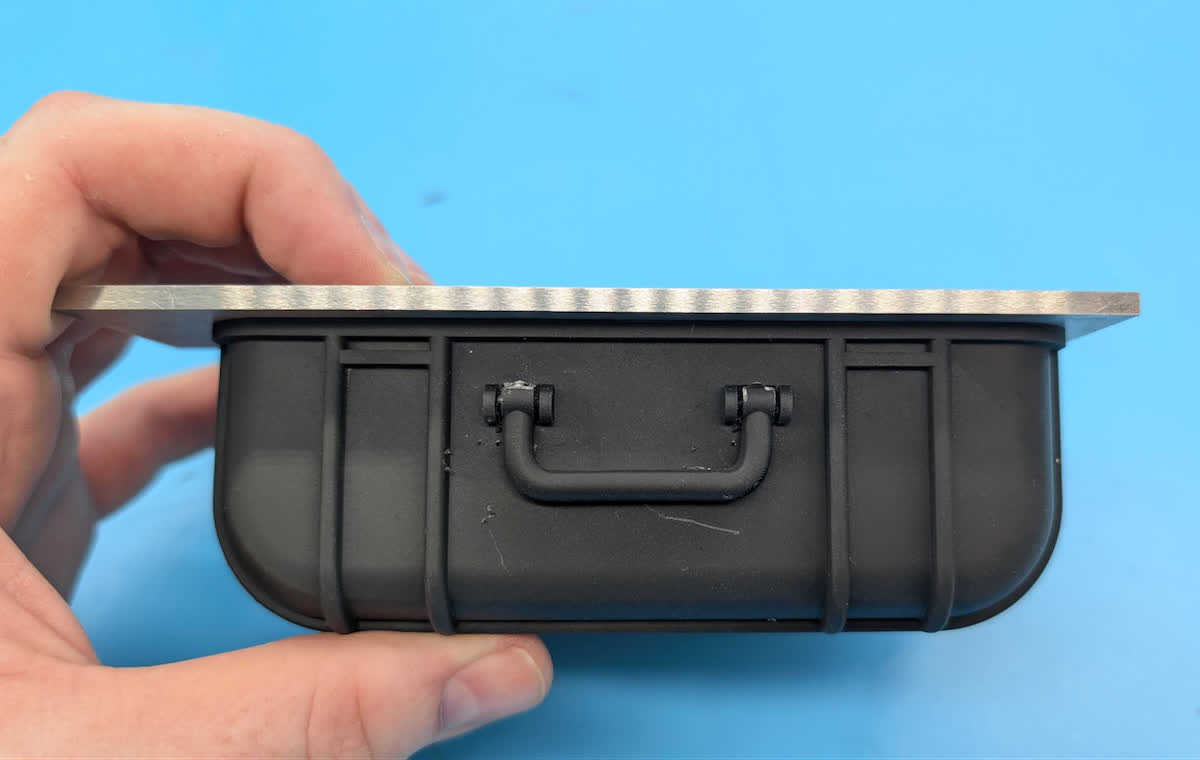
以建议方向打印的部件边缘,图中显示了加工平行线以供参考。沿最长轴仍有轻微收缩。理想情况下,该边缘应倾斜 45°,但这不适合打印机的打印体积。
|
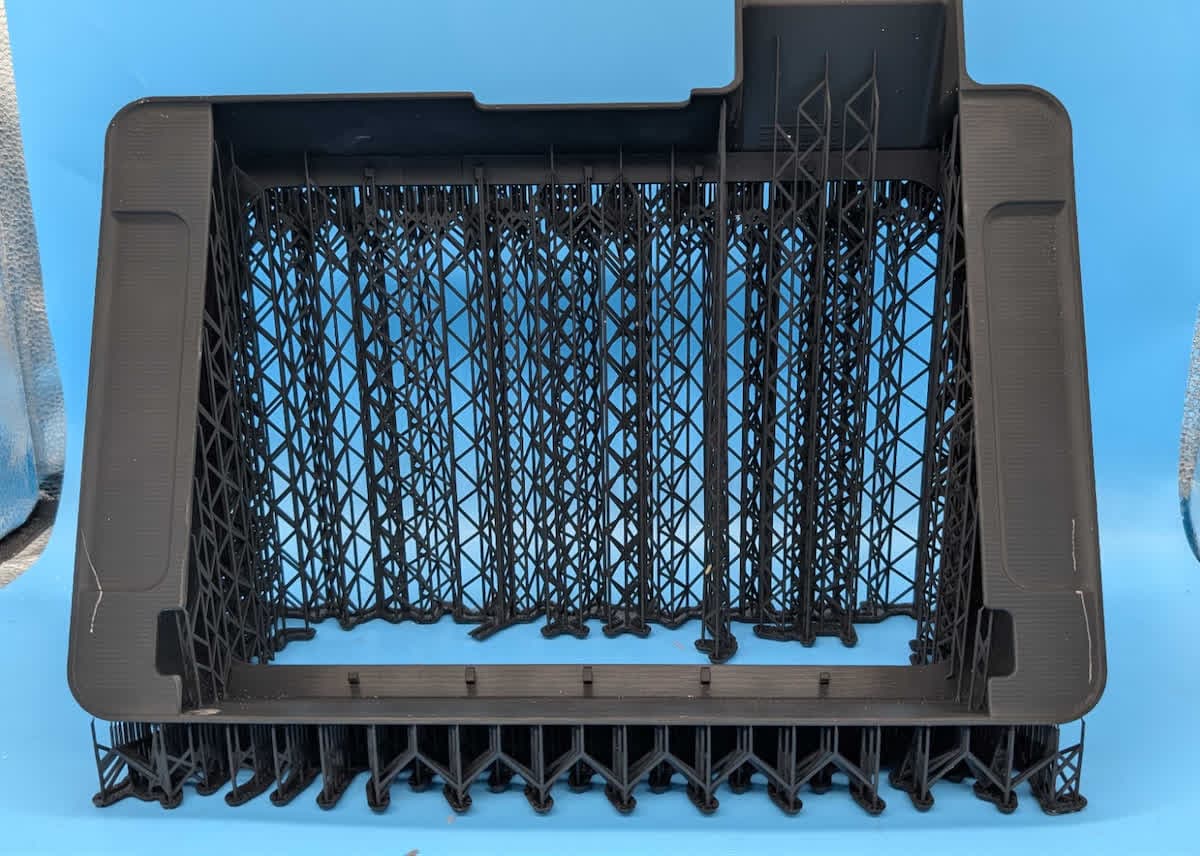
示例 3:树脂槽框
该部件几乎填满了 Form 4L 的打印体积,限制了可能的方向。围绕单一轴旋转会在部件顶部形成强 H 型杆,导致角落弯曲。为避免这种情况,应尽可能多地使用第二轴。
下载 FORM 文件,自行测试部件。
| 理想定向 | 原因 | 打印部件 | 平整度 |
|---|---|---|---|
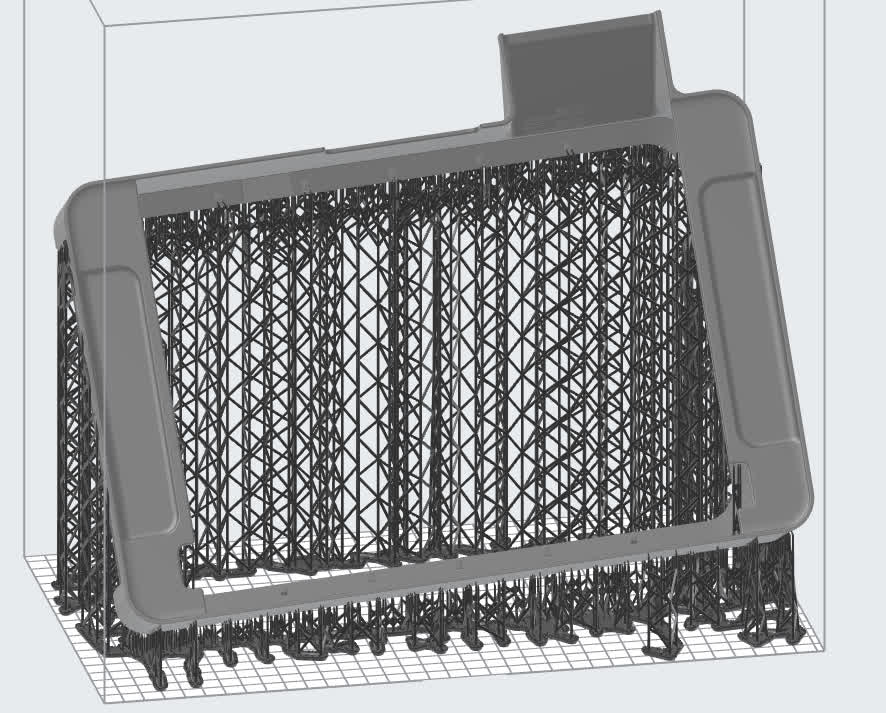 | 最大限度地减少层间截面积的变化,避免出现任何较大的合并特征。 | 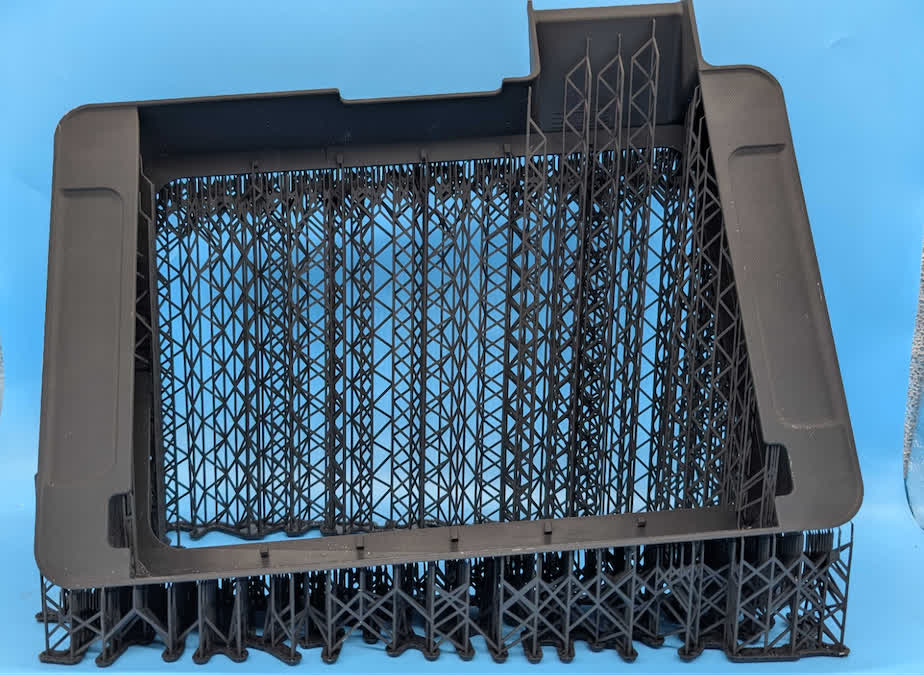 | 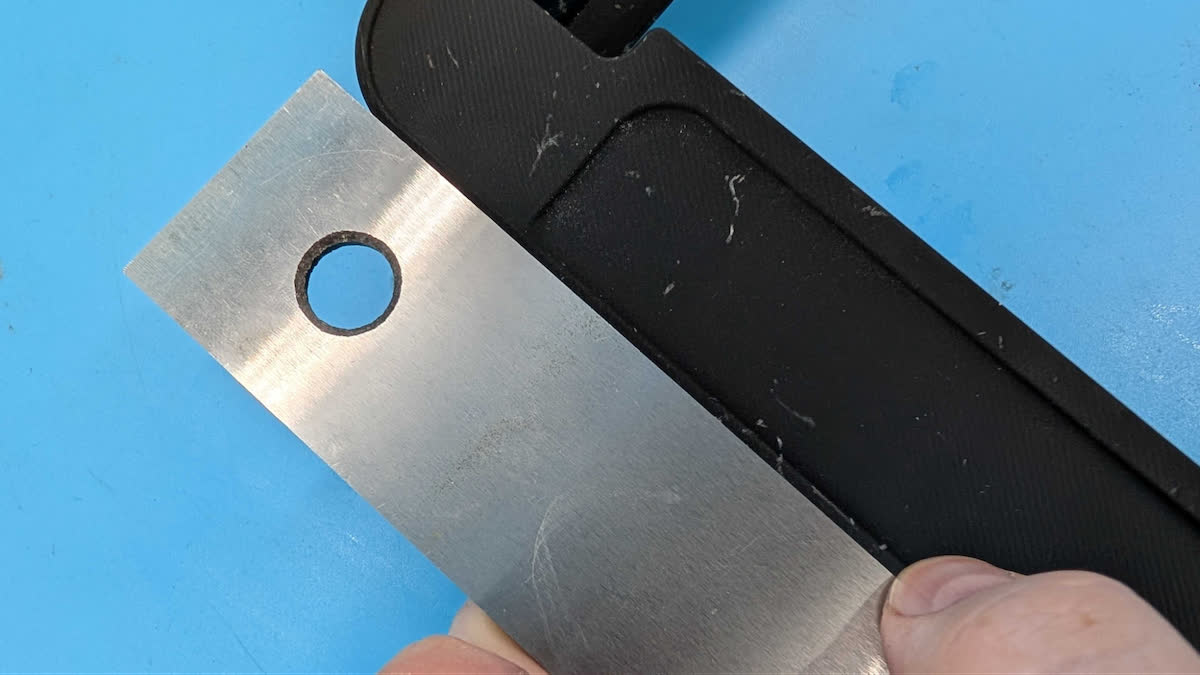
按建议方向打印的部件边缘无翘曲,图中显示的加工平行线仅供参考。
|