
本白皮书详细介绍了搭配使用 Fuse X1 与 Nylon 12 Powder 的尺寸精度研究方法和结果,并与 EOS P396 SLS 3D 打印机和 HP Jet Fusion 5620 MJF 3D 打印机使用相同的随炉立方试样进行了基准测试。在 4 台 Fuse X1 打印机上进行的 14 次打印中,共打印了 467 个部件:对于尺寸 ≤80mm 的特征,当过程能力 Cpk=1.33 时,Fuse X1 可实现 X/Y 方向 ±0.26-0.33mm、Z 方向 ±0.34-0.67mm 的公差。此外,93% 的打印态部件在打印后,18 个测量尺寸均在 ±0.3mm 或 ±0.5% 的范围内(以较大者为准),无需进行部件特定的比例校正。
Fuse X1 尺寸精度和可重复性研究
本白皮书详细介绍了搭配使用 Fuse X1 与 Nylon 12 Powder 的尺寸精度研究方法和结果,并与 EOS P396 SLS 3D 打印机和 HP Jet Fusion 5620 MJF 3D 打印机使用相同的随炉立方试样进行了基准测试。在 4 台 Fuse X1 打印机上进行的 14 次打印中,共打印了 467 个部件:对于尺寸 ≤80mm 的特征,当过程能力 Cpk=1.33 时,Fuse X1 可实现 X/Y 方向 ±0.26-0.33mm、Z 方向 ±0.34-0.67mm 的公差。此外,93% 的打印态部件在打印后,18 个测量尺寸均在 ±0.3mm 或 ±0.5% 的范围内(以较大者为准),无需进行部件特定的比例校正。
1. 简介
塑料粉末床熔融 3D 打印机支持制造商批量生产最终用途的尼龙部件,但前提是每次打印都能生产出适合其装配的部件,无需分类或返工。这需要两个条件:部件必须准确(平均而言,接近其标称尺寸)且可重复(不同部件之间、不同成型之间以及不同打印机之间都保持一致)。
粉末床熔融工艺的尺寸偏差主要有三个来源:
-
成型过程中部件间差异,主要取决于部件在成型室中的位置
-
同一台打印机的成型间差异
-
整个机组的打印机间差异
本研究对 Fuse X1 的所有三个方面进行了量化,并将结果与两种广泛使用的工业平台进行了比较,分别是 EOS P396 选择性激光烧结 (SLS) 3D 打印机和 HP Jet Fusion 5620 多射流熔融 (MJF) 3D 打印机。每个平台都打印了相同的随炉立方试样,并使用 PreForm 的自动打包功能,完成了竞品成型室中的打包。结果以行业通用的格式呈现:目标过程能力指数 (Cpk) 下的公差、给定公差下的部件良率和 ISO 286 国际公差 (IT) 等级。
2. 概要
Fuse X1 提供工业级 Nylon 12 Powder 部件尺寸精度,媲美或超越两种最广泛使用的工业级粉末床熔融平台,并且在不同打印机、成型批次和成型布局之间始终如一。
-
X/Y 方向精度相当,Z 方向精度最佳:Fuse X1 的 X 和 Y 方向精度与 EOS P396 和 HP Multi Jet Fusion 能力相当,并且在所有特征尺寸中,Fuse X1 的 Z 方向精度在三种平台中最高(打印态)。
-
最高部件良率(打印态):如果所有关键尺寸都必须符合公差范围,无论基于标准 SLS 公差还是严格 SLS 公差,在直接从打印机取出的部件中,符合所有尺寸要求的 Fuse X1 部件比例最高。
-
即使在最有利的对比条件下也表现不俗:即便应用了根据测量结果拟合的偏移和比例校正(这是一种用户在打印前无法进行的后期调整),Fuse X1 仍能与 EOS P396 抗衡,并且优于 HP Jet Fusion 5620。
-
打印机间保持一致:四台 Fuse X1 打印机的性能始终如一,与出厂状态一致,无需进行尺寸调整。从单台打印机扩展到整个打印机机组,几乎无需额外调整尺寸公差。
-
各批次间保持一致,位置高度可重复:同一台打印机的各批次打印结果高度一致,在相同位置打印的部件重复精度可达几百分之一毫米。对于大批量生产,这种可重复性为通过特定位置补偿实现更严格的公差创造了机会。
-
在实际生产布局中得到验证:Fuse X1 的测试结果涵盖了满载测试部件的成型室以及混合生产批次,这些批次具有不同的热历史、打印层时间和粉末料块结构。Fuse X1 用户可以在成型中自行实现这种精度,而不仅限于测试布局。
第 9 节总结了详细结果。
3. 背景:了解过程能力
3.1 准确度和精度
准确度衡量平均尺寸与标称尺寸的接近程度,而精度(可重复性)衡量部件之间的匹配程度。固定的偏移量可以通过校准来校正;而不同部件之间的差异则无法校正。
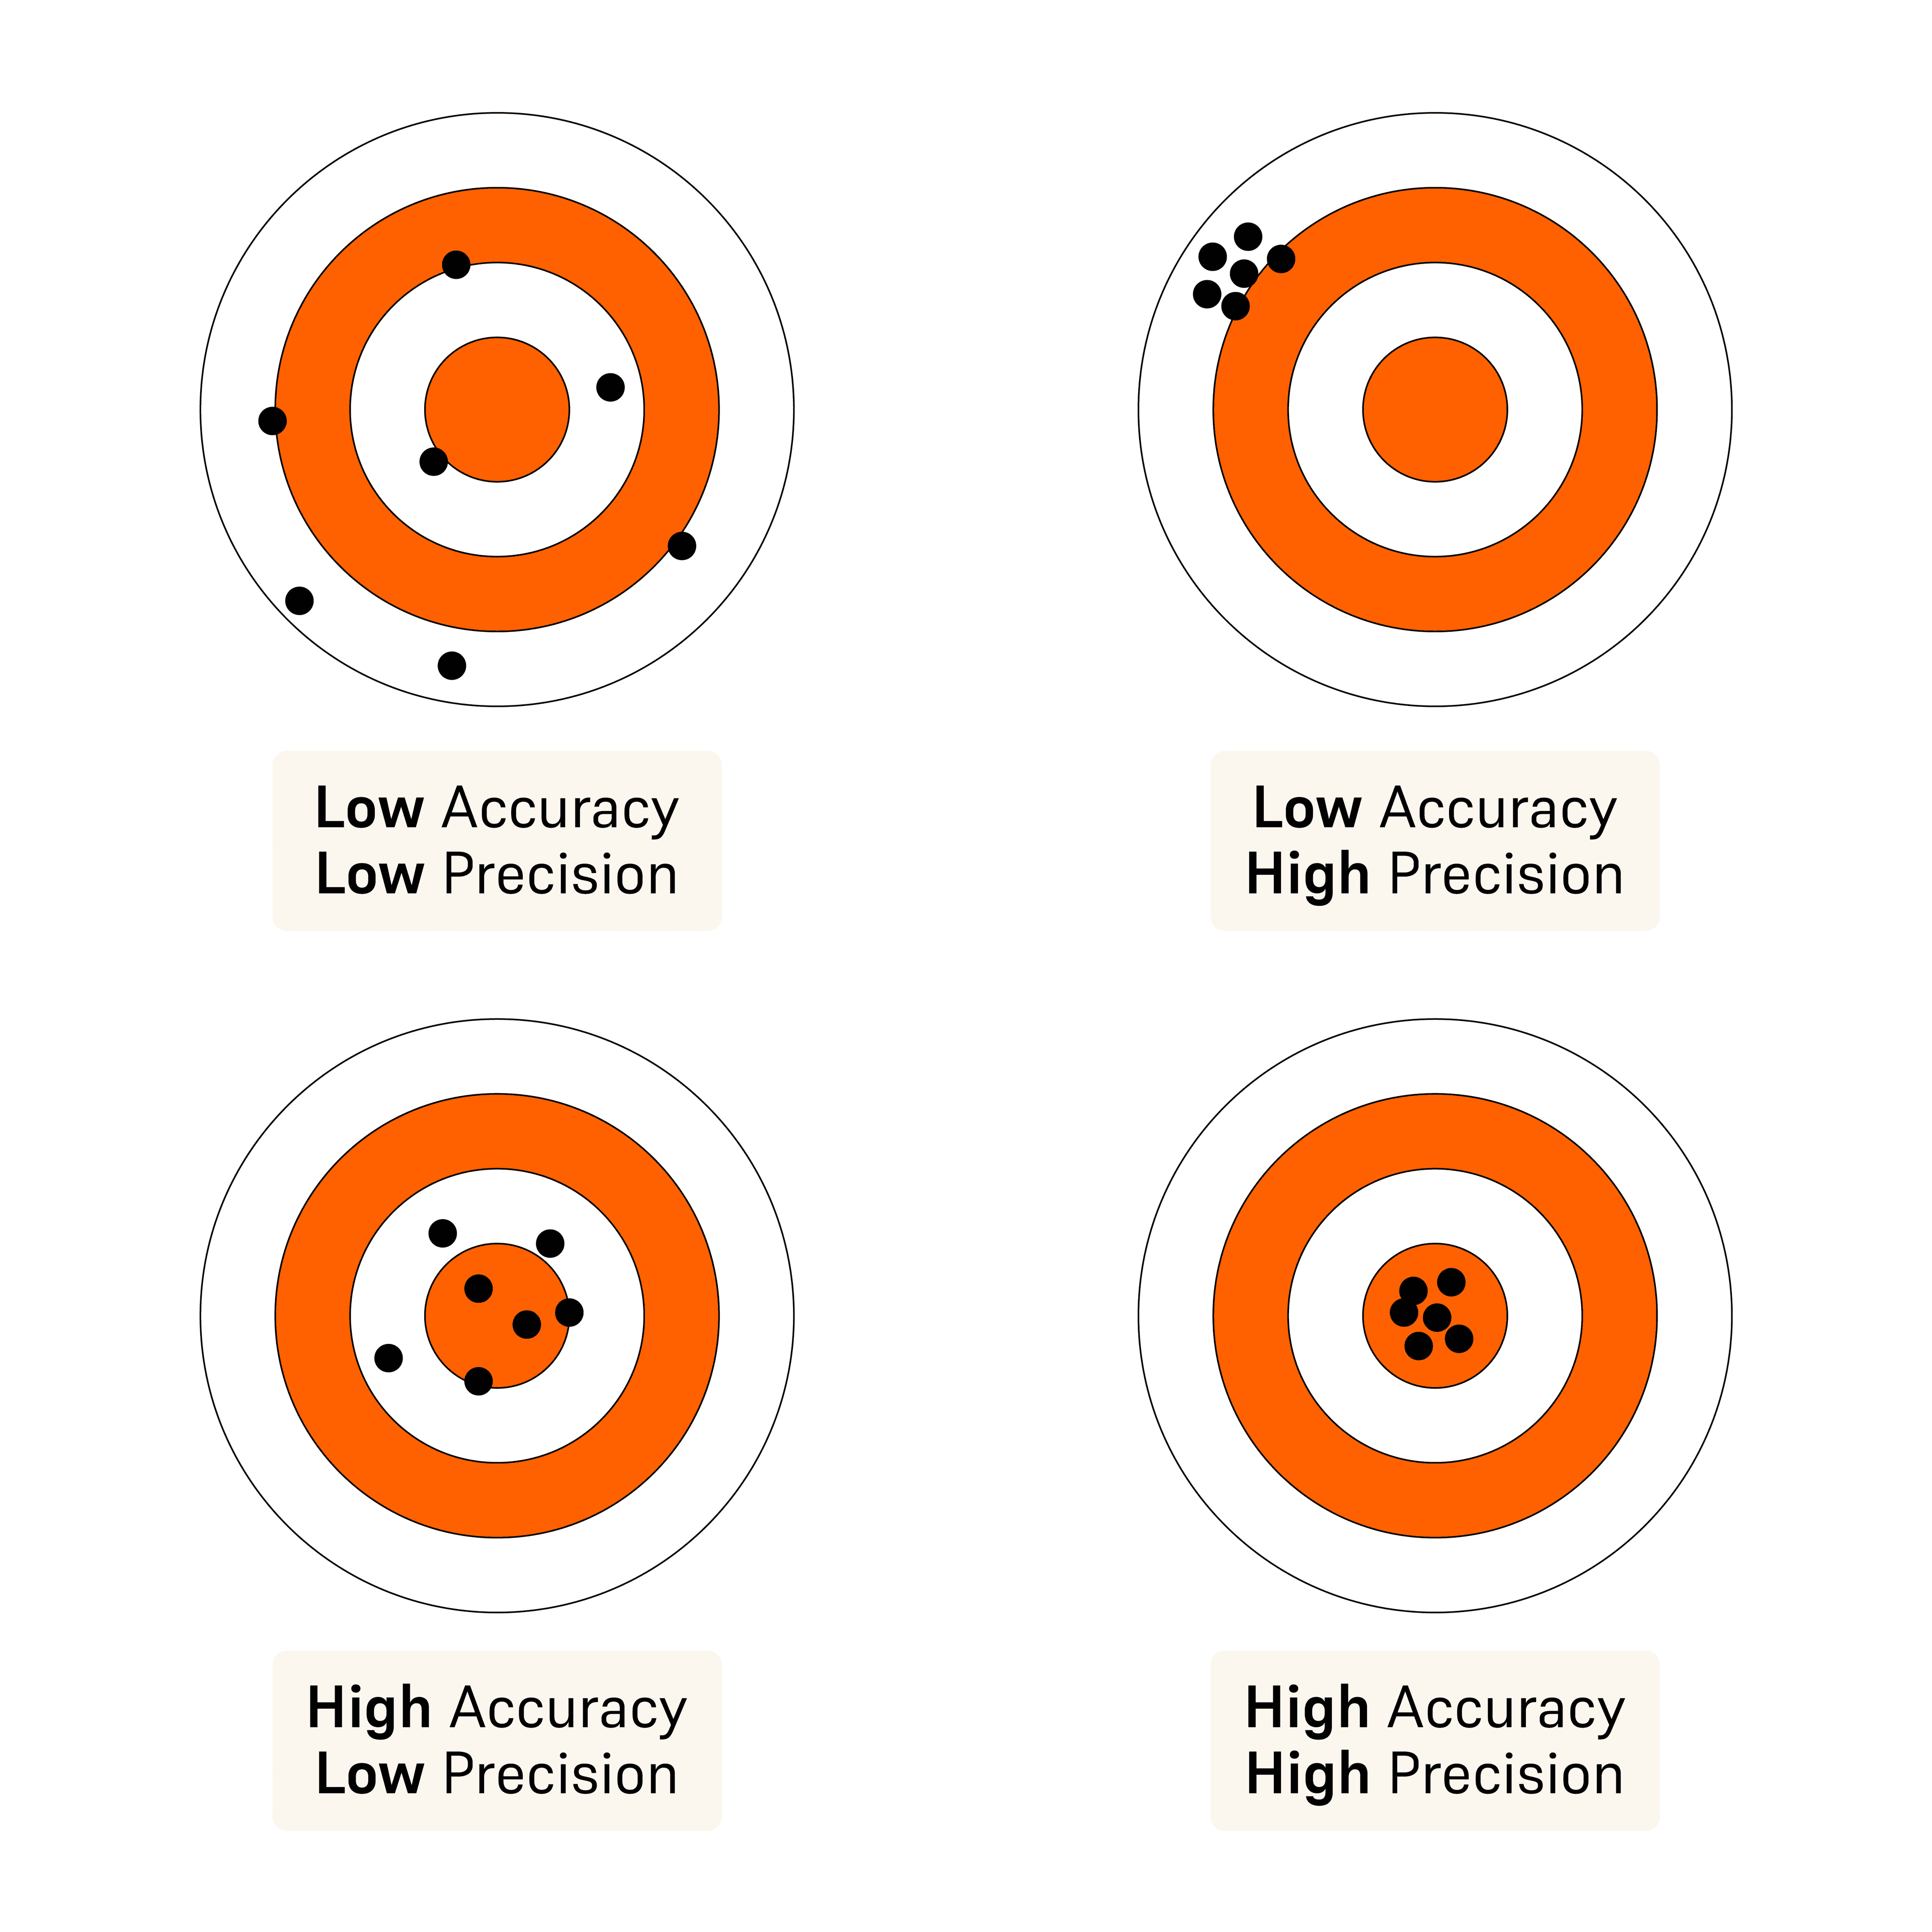
图 1. 准确度与精度。
3.2 Cp 和 Cpk
过程能力 Cp 用于对比公差带宽度与过程波动范围 (Cp = (USL − LSL) / 6σ)。过程能力指数 Cpk 还考虑了过程均值 μ 相对标称值的偏移量:Cpk = min(USL − μ, μ − LSL) / 3σ。对于对称公差 ±T,实现目标 Cpk 的最小公差为 T = |μ − 标称| + 3·Cpk·σ。本白皮书遵循 HP 的惯例,将 Cpk 1.33(|μ| + 4σ)和 Cpk 1.00(|μ| + 3σ)用 T 表示。
|
Cpk |
西格玛水平 |
规格尺寸 |
超出规格 (ppm) |
|---|---|---|---|
|
0.67 |
2 |
95.45% |
45500 |
|
1.00 |
3 |
99.73% |
2700 |
|
1.33 |
4 |
99.994% |
63 |
|
1.67 |
5 |
99.99994% |
0.6 |
表 1. 假设过程服从正态分布且中心无偏移,Cpk 以及对应规格尺寸的占比。
实际应用中:本报告给出了达到 Cpk 1.33 所需的 ± 公差范围。例如,Fuse X1 需要 ±0.26mm 的公差才能实现 0-30mm 的 X/Y 特征(见表 3)。如果部件的 X/Y 特征在该尺寸范围内的公差为 ±0.26mm,则在每百万个打印特征中,最多约有 63 个特征超出公差范围。
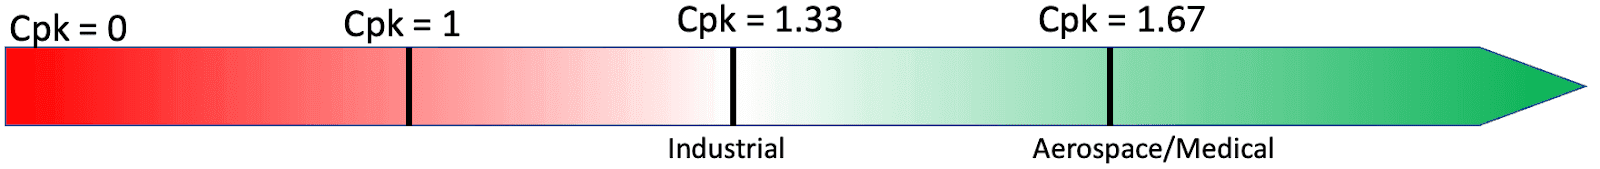
图 2. 制造过程 Cpk 可接受范围的图示。
Cpk 为 1.33 是生产行业的常见最低值;1.67 是医疗和航空航天行业的典型值。Cpk 假设数据近似为正态分布。粉床熔融工艺的误差通常会因在成型室中的位置而产生偏差,因此本文还报告了经验性部件良率(第 6 节),该良率统计的是实际符合公差范围的部件,而非依赖统计模型。
3.3 国际公差 (IT) 等级
ISO 286 定义了标准公差等级(IT 等级),其允许公差随着标称尺寸增加。等级数字越小,公差越严格:约 IT11 及以下等级适用于精密配合;IT12–IT16 适用于通用制造公差。根据已发布的 HP 和 Formlabs 尺寸能力报告中使用的惯例,IT 值应用为 ± 公差。
4. 评估和测试方法
4.1 测试部件
每个随炉立方试样在每个打印机轴上都有六个标称尺寸(8、18、30、45、60 和 80mm)的嵌套特征,每个部件有 18 个测量值。这些尺寸与 HP 诊断部件中使用的六个关键测量值相匹配,可以与 HP 的发布值进行直接逐项比较。
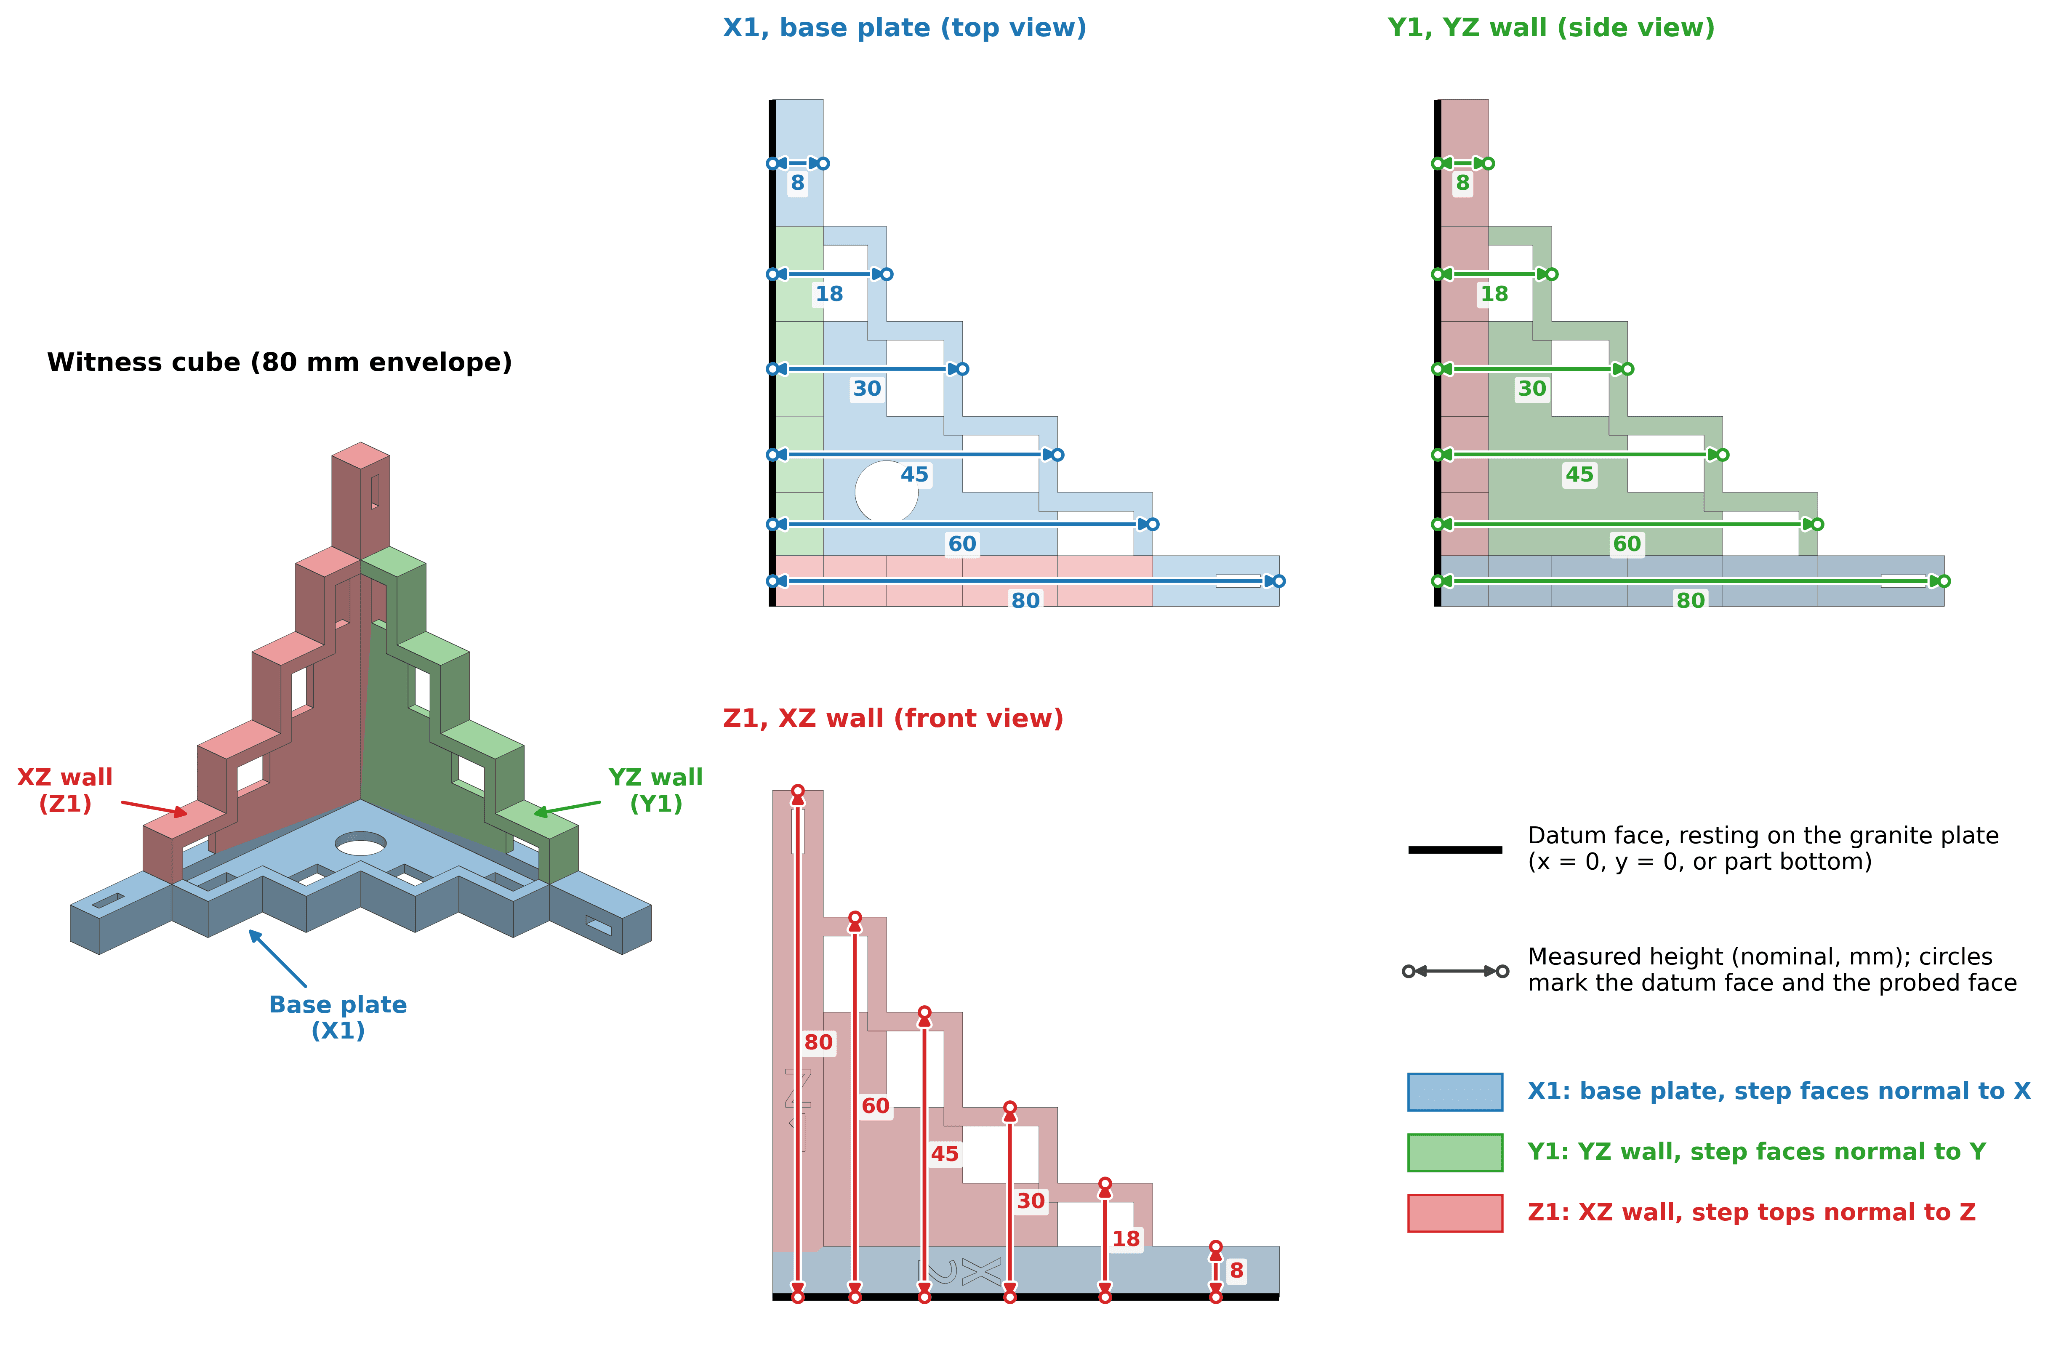
图 3. 随炉立方试样和 18 个测量尺寸。
4.2 成型
从服务机构订购随炉立方试样(使用 EOS P396 和 HP Jet Fusion 5620)。其成型室使用 PreForm 的自动打包功能进行打包。Fuse X1 成型则使用四台工厂配置的打印机在内部完成,使用时未进行尺寸调试。
Fuse X1 数据集有意包含两种成型情况:成型室内放满随炉立方试样,以及随炉立方试样与其他部件混合打包的量产成型任务。成型布局会影响每个部件的热历史、打印层时间和粉末料块结构,这些因素都会导致尺寸变化。包含一系列成型配置旨在证明结果并不依赖于特别优化的测试成型,并且用户可以在典型的生产条件下获得相当的精度和可重复性。
|
平台 |
成型 |
打印机 |
测量部件 |
测量值 |
|---|---|---|---|---|
|
Fuse X1 |
14 |
4 |
467 |
8406 |
|
EOS P396 |
2 |
未知(1 家服务机构) |
328 |
5904 |
|
HP Jet Fusion 5620 |
3 |
未知(1 家服务机构) |
377 |
6779 |
表 2. 数据集(总部件数和测量值,已剔除 4.4 节中的异常值)。
Fuse X1 成型
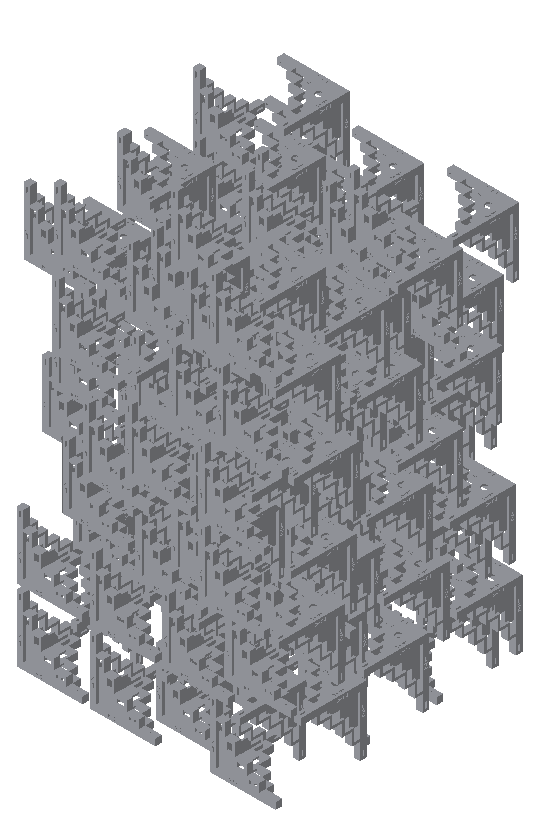
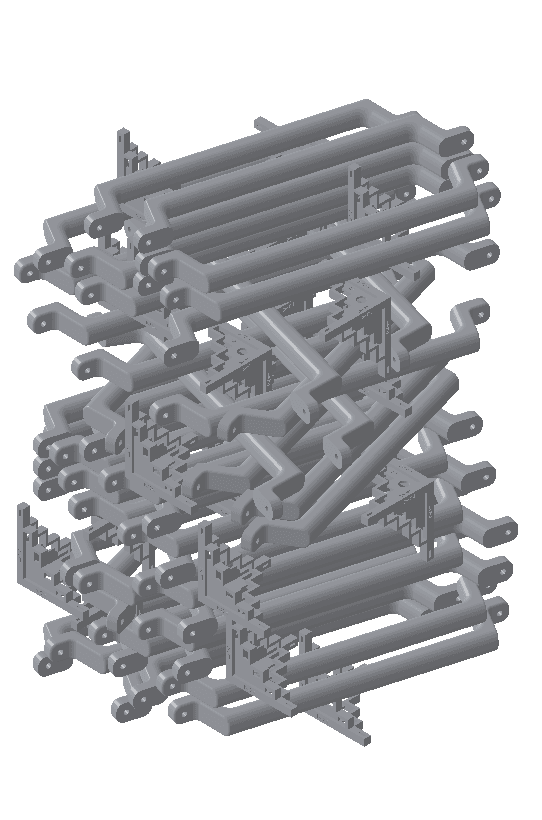
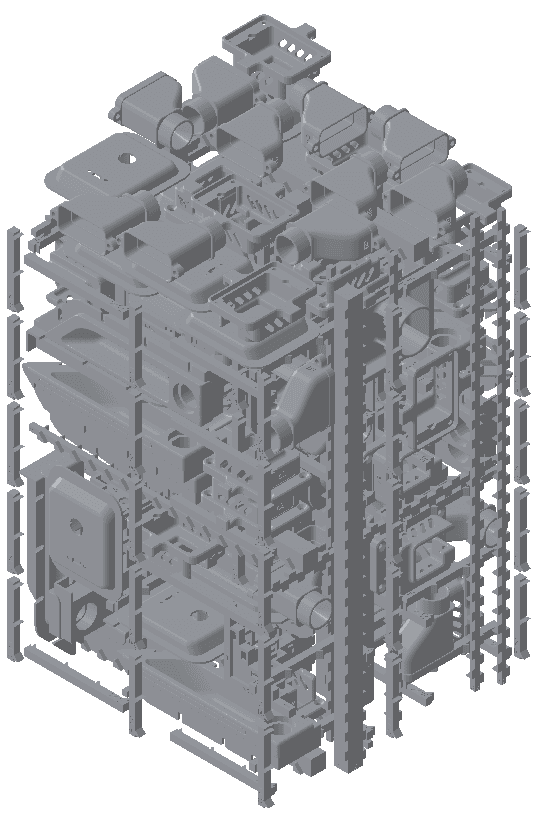
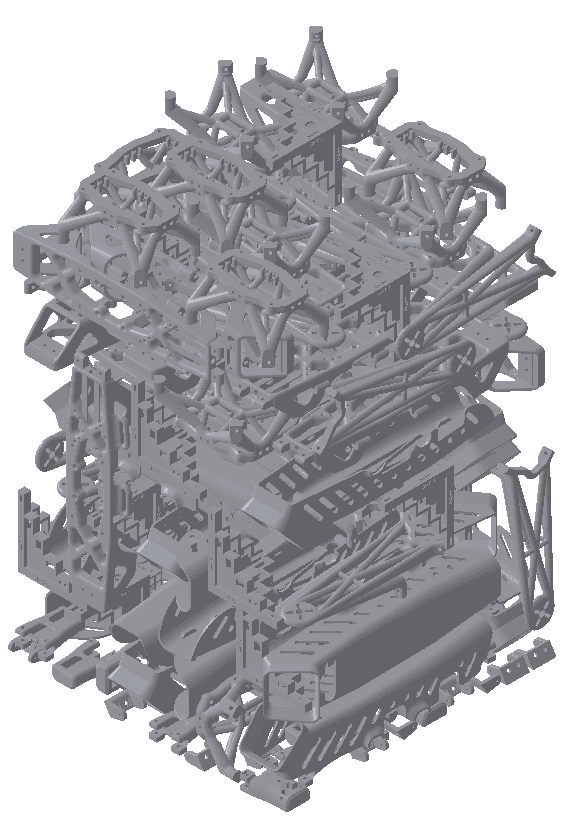
EOS P396 成型(左)和 HP Jet Fusion 5620 成型(右)
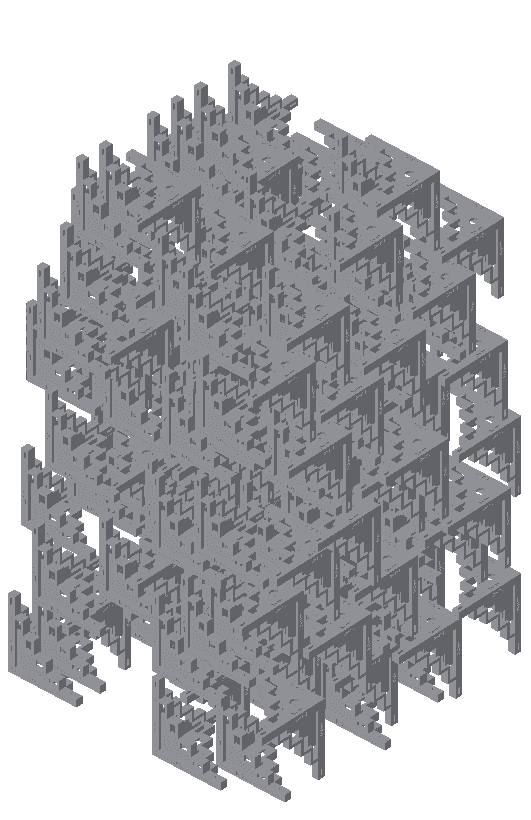
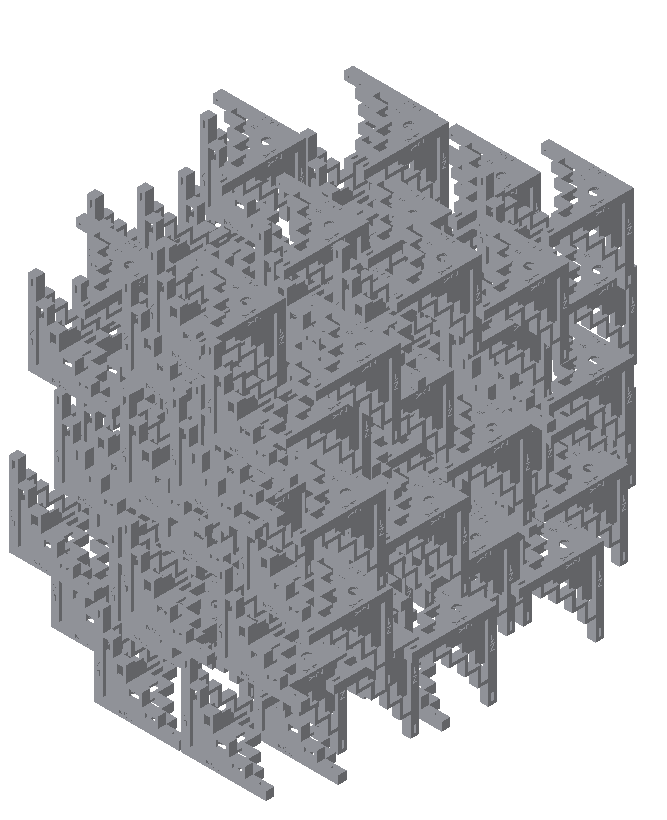
图 4. 成型布局。
4.3 测量
所有随炉立方试样均使用 TESA-HITE MAGNA 700 高度计在花岗岩块上进行测量。每个试样都放在待测板的外基准面上,探头接触每个阶梯面(图 3)。在取出料块之前,Fuse X1 成型冷却至 60°C,随炉立方试样使用 Fuse Blast 去除粉末。
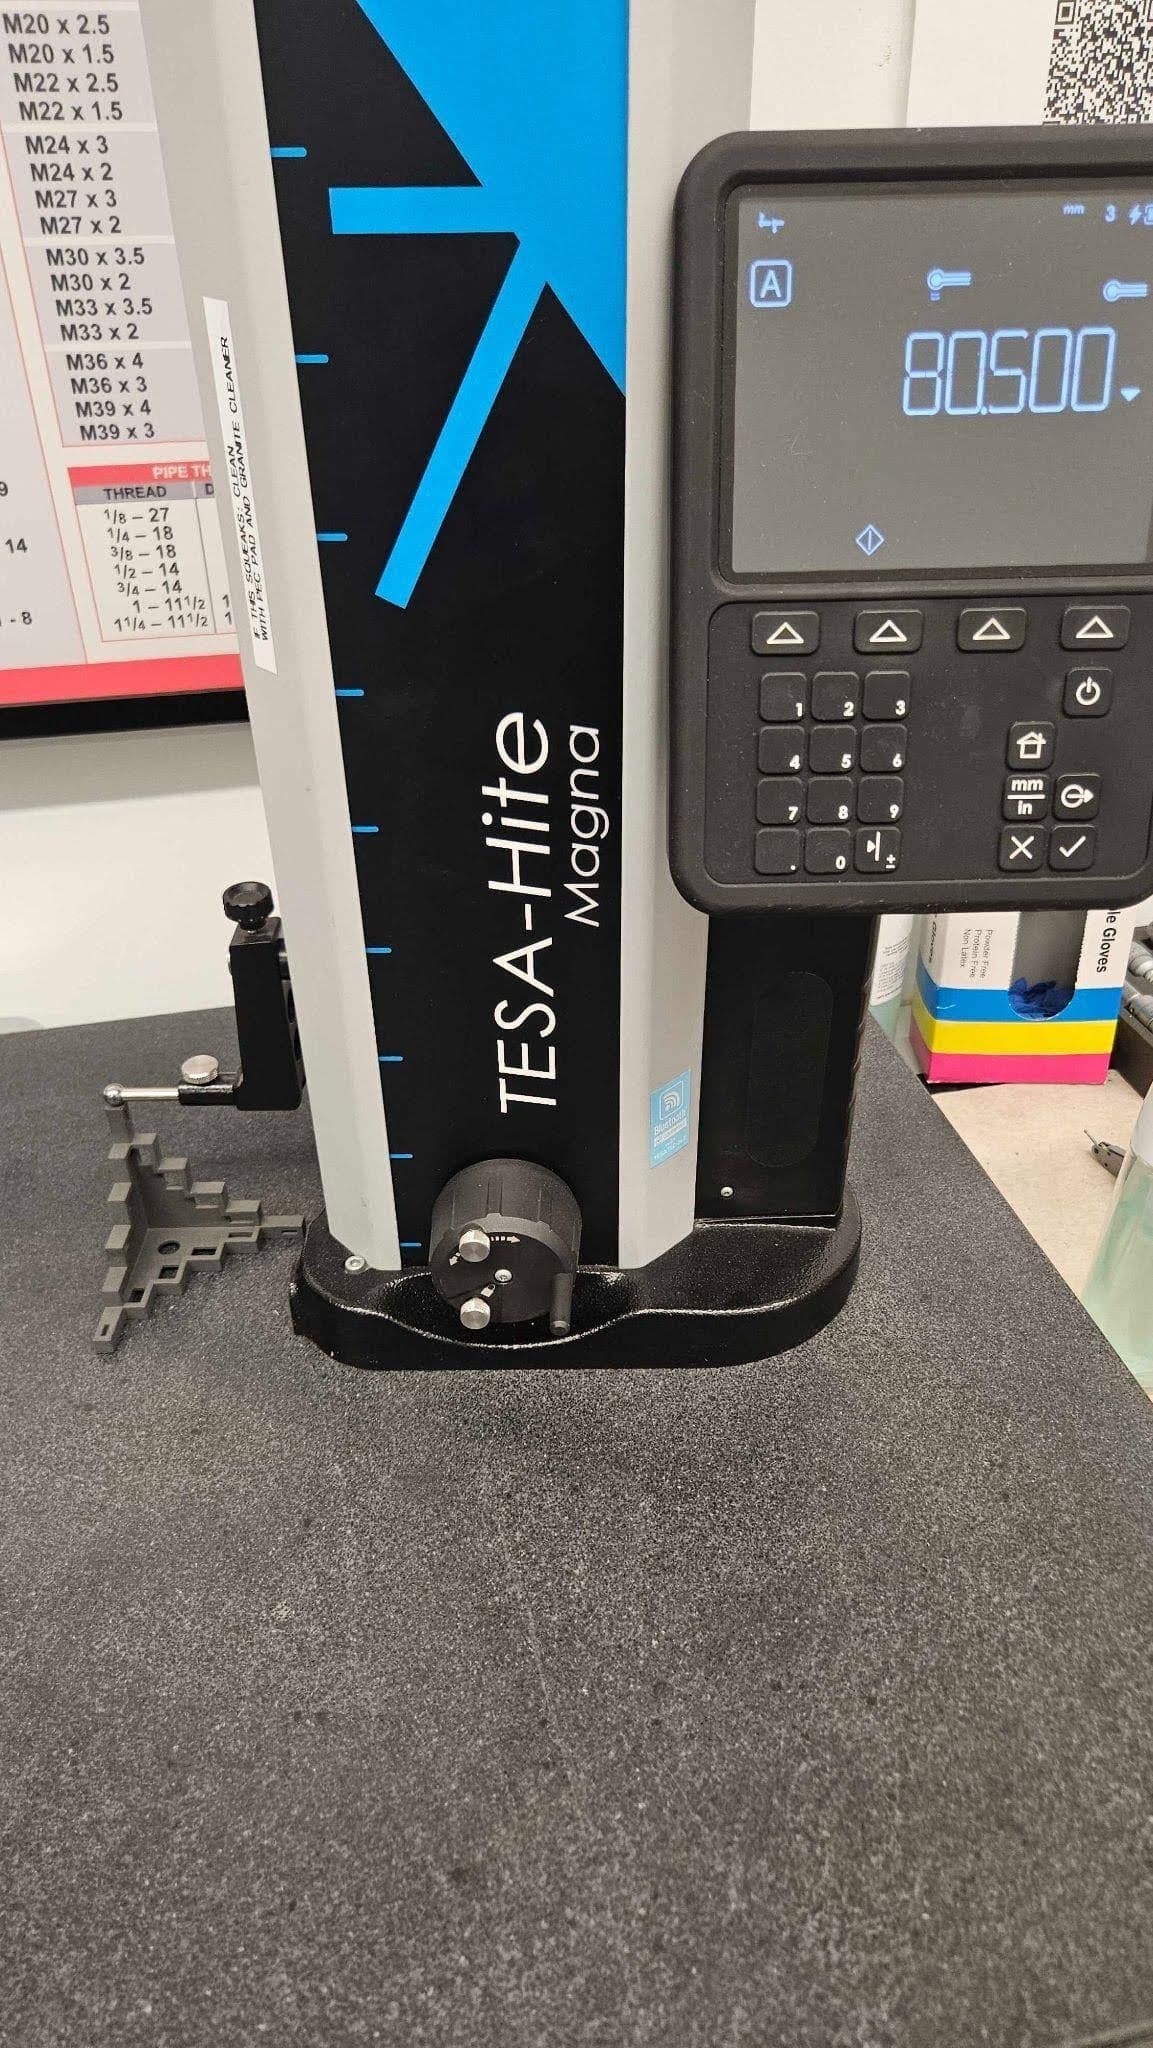
图 5. 高度计测量装置。
4.4 数据处理
-
异常值:仅当同时满足以下两个条件时,才会排除读数:相对于其成型样本群(>4 个稳健 σ)属于统计异常值,并且与其他标称尺寸的同一部件的测量值偏差超过 0.3mm(>5 个稳健 σ)。这种标准组合用于识别可能的测量或转录错误,而非真实的过程变化。排除了七个竞品读数(附录 A)。
-
最佳情况(事后校正):比例和偏移校正是 SLS 工作流程中常见的校准工具。比例因子用于补偿材料收缩,通常在成型准备期间配置,而偏移则用于补偿烧结边缘的宽度。正常操作时,这些设置会定期校准,并在多个成型过程中保持不变。
在本研究中,我们还评估了一种更为宽松的校正方法,以便为每个平台提供最佳可能结果。每次成型都在所有三个轴(X、Y 和 Z)上进行了独立的偏移和比例校正,通过最小二乘法拟合到相应成型的测量尺寸,使用的模型为:
误差 ≈ 偏移量 + 比例因子 × 标称值
然后将所得校正结果追溯应用于该成型中的所有部件。由于这些校正均使用来自其所校正的成型的测量值计算得出,因此用户无法在打印前确定或应用这些校正。因此,该分析代表了每个平台校准所能达到的理论上限,而不是用户在正常操作中应期望的尺寸精度。
-
样本量:Fuse X1 的结果代表了更广泛的样本,涵盖了 4 台打印机和 14 次成型,包括生产布局。EOS P396 和 HP Jet Fusion 5620 的结果分别基于各平台通过一家服务机构打印的 2 次和 3 次成型。因此,竞品的结果数据可能低估了多台打印机生产环境中不同打印机之间以及不同成型批次之间的差异。
5. 结果:过程能力
表 3 所示为每个平台实现 Cpk 1.33 所需的 ± 公差,按 HP 的标称尺寸范围分组,所有成型批次的测量数据合并统计。表 4 所示为在对每次成型应用最佳情况、事后偏移和比例校正后,进行相同分析的结果。
|
尺寸 |
标称范围 |
Fuse X1 |
HP 5200 已发布¹ |
HP Jet Fusion 5620 |
EOS P396 |
|---|---|---|---|---|---|
|
XY |
0-30mm |
0.26 |
0.25 |
0.49 |
0.27 |
|
XY |
30-50mm |
0.27 |
0.30 |
0.48 |
0.24 |
|
XY |
50-80mm |
0.33 |
0.37 |
0.60 |
0.30 |
|
Z |
0-30mm |
0.34 |
0.42 |
0.62 |
0.55 |
|
Z |
30-50mm |
0.44 |
0.50 |
0.85 |
0.65 |
|
Z |
50-80mm |
0.67 |
0.60 |
1.22 |
0.97 |
表 3. Cpk 1.33 的 ± 公差 [mm],打印态。
¹HP 3D HR PA 12 S 的通用尺寸配置文件,摘自 HP Jet Fusion 5200 系列尺寸能力白皮书。
|
尺寸 |
标称范围 |
Fuse X1 |
HP 5200 已发布¹ |
HP Jet Fusion 5620 |
EOS P396 |
|---|---|---|---|---|---|
|
XY |
0-30mm |
0.18 |
0.25 |
0.24 |
0.18 |
|
XY |
30-50mm |
0.20 |
0.30 |
0.29 |
0.18 |
|
XY |
50-80mm |
0.27 |
0.37 |
0.38 |
0.24 |
|
Z |
0-30mm |
0.33 |
0.42 |
0.55 |
0.30 |
|
Z |
30-50mm |
0.42 |
0.50 |
0.69 |
0.35 |
|
Z |
50-80mm |
0.54 |
0.60 |
0.90 |
0.63 |
表 4. Cpk 1.33 的 ± 公差 [mm],最佳情况(事后每次成型均应用 X/Y/Z 偏移和比例校正)。
¹HP 3D HR PA 12 S 的通用尺寸配置文件,摘自 HP Jet Fusion 5200 系列尺寸能力白皮书。已发布的值保持不变。
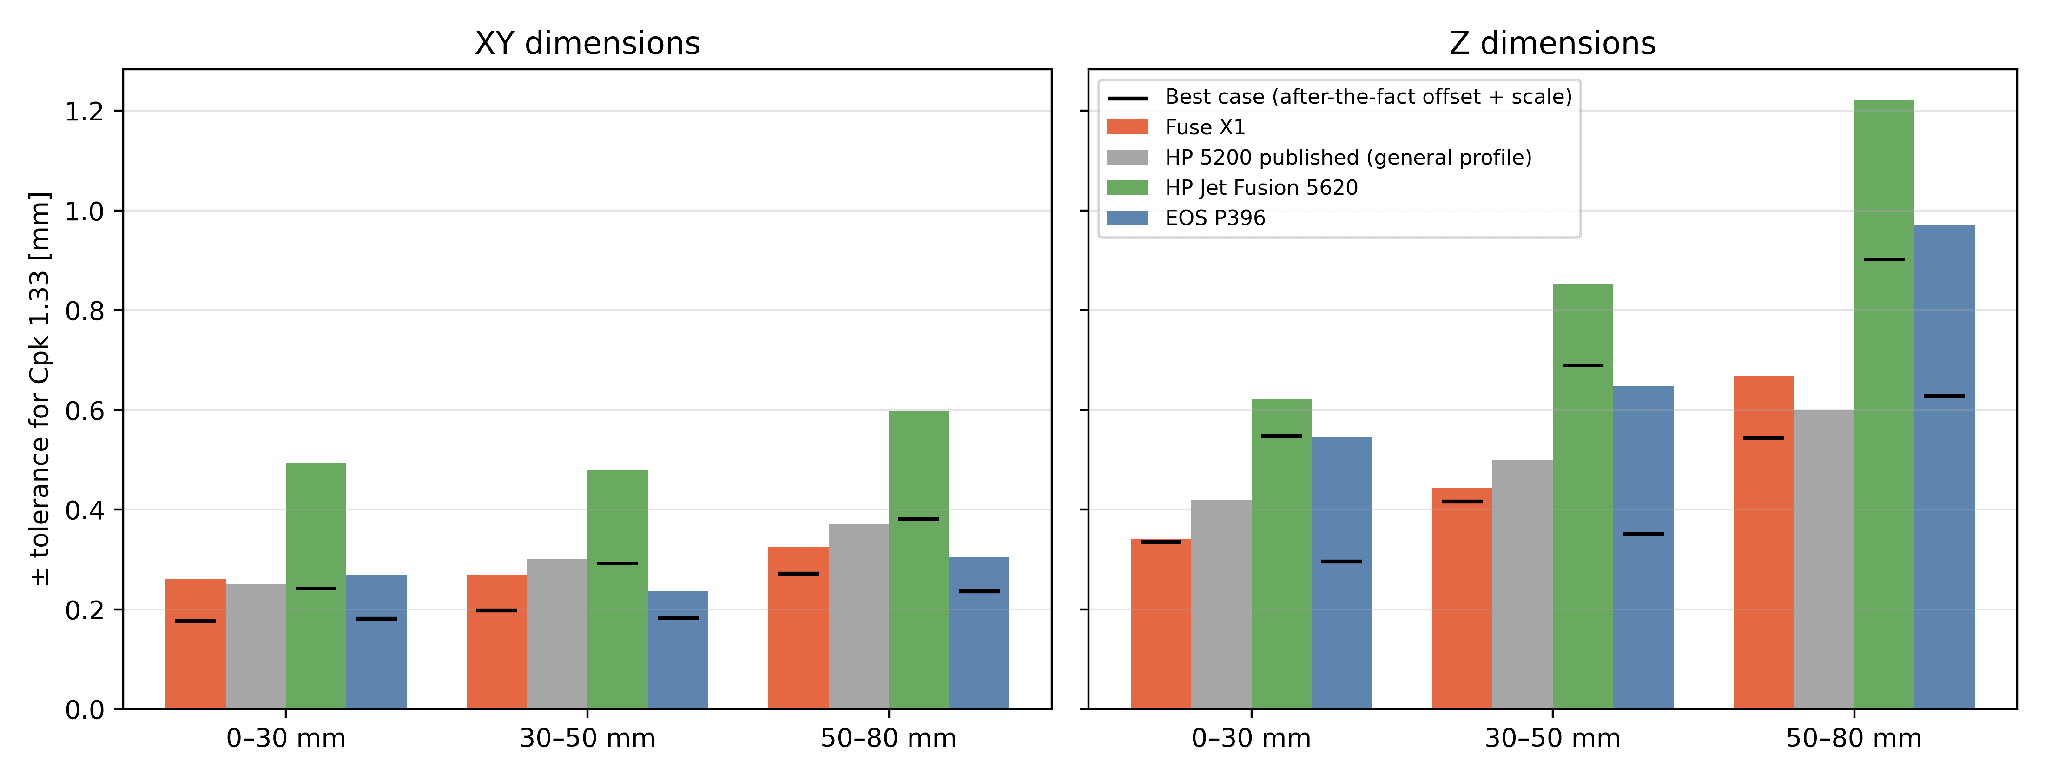
图 6. Cpk 1.33 的 ± 公差(按标称范围)。条形:打印态;黑色标记:最佳情况。
打印态性能
Fuse X1 和 EOS P396 的 X/Y 方向性能相当,两者均与 HP 公布的通用精度配置文件一致。本研究中 HP Jet Fusion 5620 需要大约两倍的测量公差,这主要源自其 X/Y 偏移量 (0.04-0.30mm) 在成型之间的差异。
在 Z 轴方向上,所有平台的公差要求都会随着特征尺寸增加,但 Fuse X1 始终要求最严格的公差。对于 50-80mm 的特征,Fuse X1 的精度为 ±0.67mm,而 EOS P396 为 ±0.97mm,HP Jet Fusion 5620 为 ±1.22mm。
最佳情况性能(校正后)
在应用事后偏移和比例校正后,对于尺寸高达 50mm 的特征,EOS P396 在 X/Y 方向(±0.18-0.24mm 与 ±0.18-0.27 mm)和 Z 方向与 Fuse X1 相当或略优于后者。不过,Fuse X1 在较大特征尺寸 (50-80mm) 方面仍然保持着最低的 Z 方向公差,公差为 ±0.54mm,而 EOS P396 的公差为 ±0.63mm。
EOS P396 受益于这些校正,因为其尺寸误差主要受两次成型之间高度一致的偏差影响:X/Y 方向偏移量为 +0.11-+0.14mm,Z 方向偏移量为 +0.24mm,X/Y 方向比例误差为 -0.2%。这些系统误差非常适合校准。
Fuse X1 在 Z 方向的受益最小,因为其测量值已经接近于标称值,因此需要校正的系统误差较少。HP Jet Fusion 5620 在校正后 X/Y 方向精度有所改善,但仍然需要最宽松的 Z 向公差。
|
尺寸 |
标称范围 |
Fuse X1 |
HP 5200 已发布¹ |
HP Jet Fusion 5620 |
EOS P396 |
|---|---|---|---|---|---|
|
XY |
0-30mm |
0.21 |
0.19 |
0.40 |
0.22 |
|
XY |
30-50mm |
0.21 |
0.23 |
0.39 |
0.19 |
|
XY |
50-80mm |
0.25 |
0.28 |
0.47 |
0.23 |
|
Z |
0-30mm |
0.26 |
0.34 |
0.48 |
0.47 |
|
Z |
30-50mm |
0.34 |
0.40 |
0.68 |
0.56 |
|
Z |
50-80mm |
0.52 |
0.47 |
0.97 |
0.81 |
表 5. Cpk 1.00 的 ± 公差 [mm],打印态。
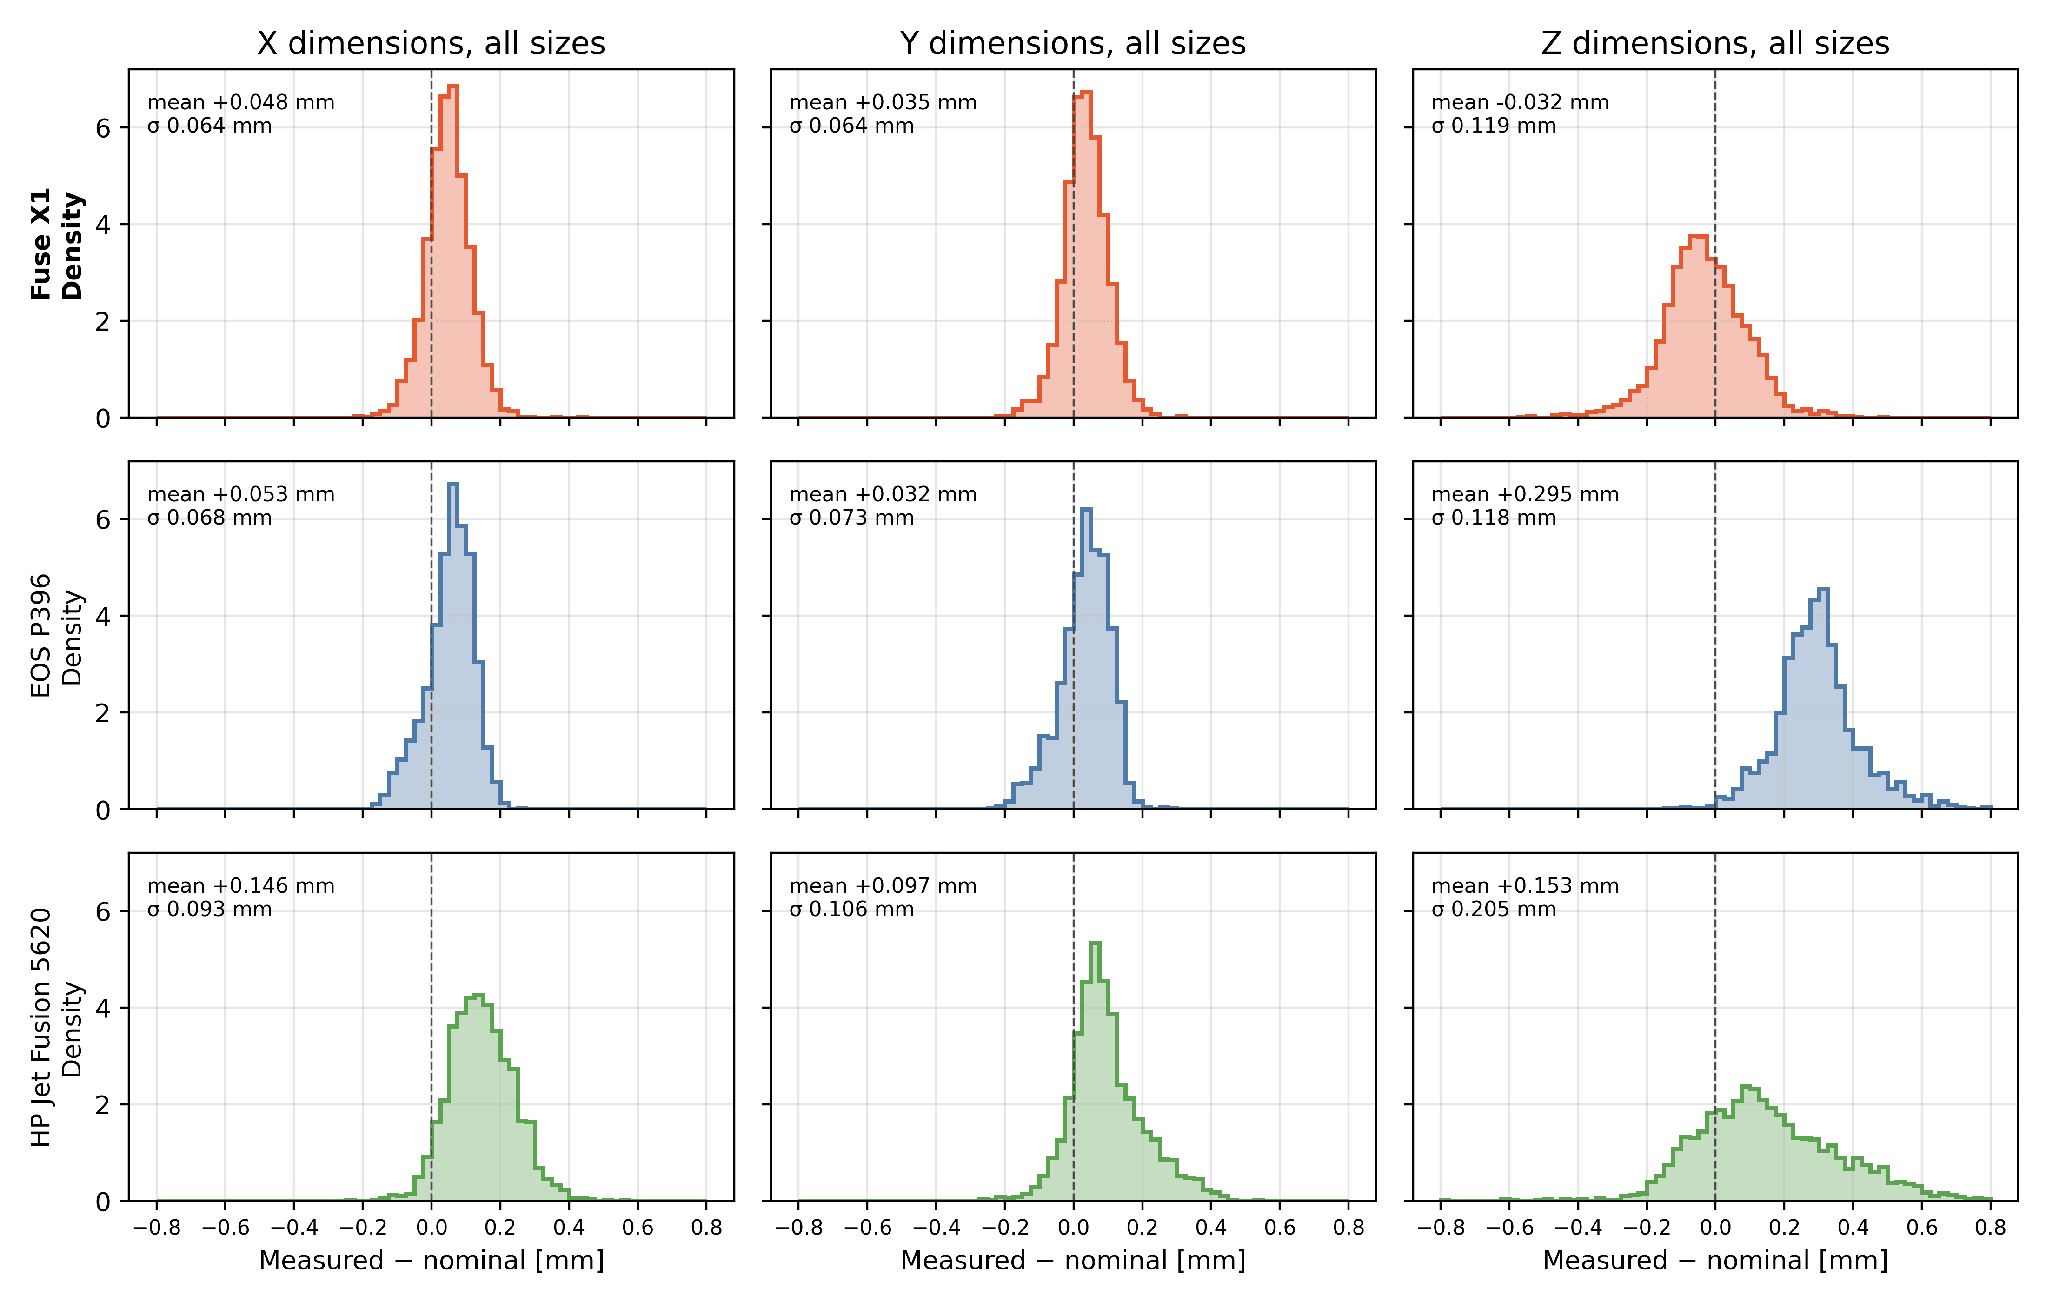
图 7. 按平台划分的所有尺寸的测量值与标称值的分布情况(打印态)。
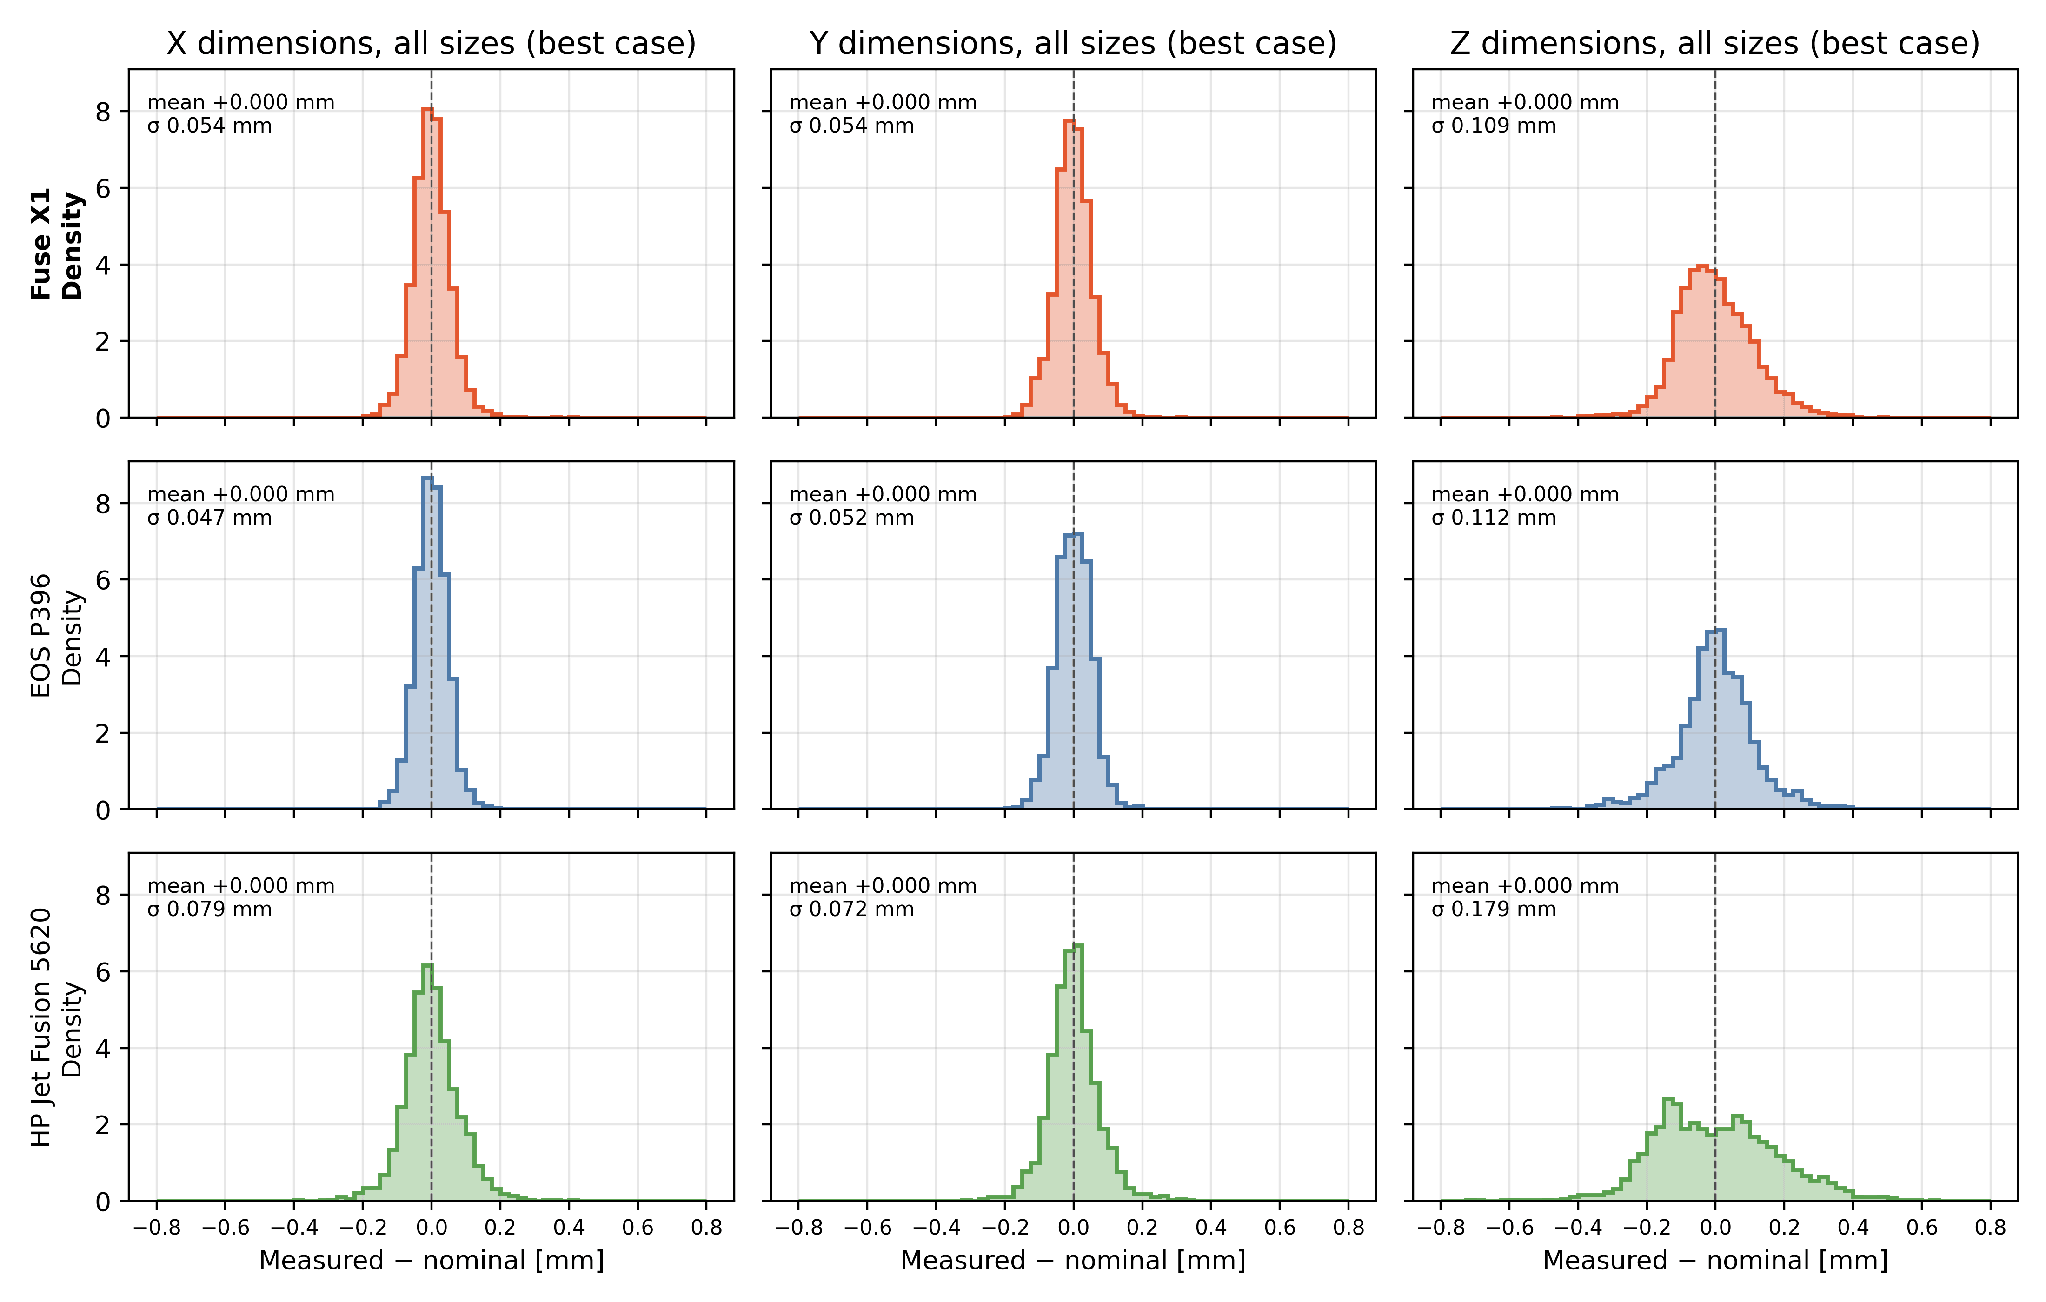
图 8. 按平台划分的所有尺寸的测量值与标称值的分布情况,采用事后偏移和比例校正(最佳情况)。
6. 结果:部件良率与公差
Cpk 用于评估单个尺寸的能力,但对于生产而言,更重要的问题是一个部件的所有关键尺寸是否都能同时满足公差。在本分析中,只有 18 个测量尺寸全部落在指定公差范围内的部件才能通过检测;只要有一个尺寸超出公差范围,部件就会被判定为不合格。
评估两个公差范围:
-
标准 SLS 公差:±0.3mm 或标称尺寸的 ±0.5%(以较大者为准)。
-
严格公差:±0.2mm 或标称尺寸的 ±0.3%(以较大者为准)。
|
平台 |
部件 |
±0.3mm 或 ±0.5%:打印态 |
±0.3mm 或 ±0.5%:最佳情况 |
±0.2mm 或 ±0.3%:打印态 |
±0.2mm 或 ±0.3%:最佳情况 |
|---|---|---|---|---|---|
|
Fuse X1 |
467 |
93% |
96% |
70% |
79% |
|
EOS P396 |
328 |
30% |
97% |
3% |
72% |
|
HP Jet Fusion 5620 |
377 |
44% |
79% |
11% |
38% |
表 6. 部件良率:所有 18 个尺寸均在公差范围内的部件占比(汇总全部成型)。最佳情况:事后按成型执行偏移和比例校正。
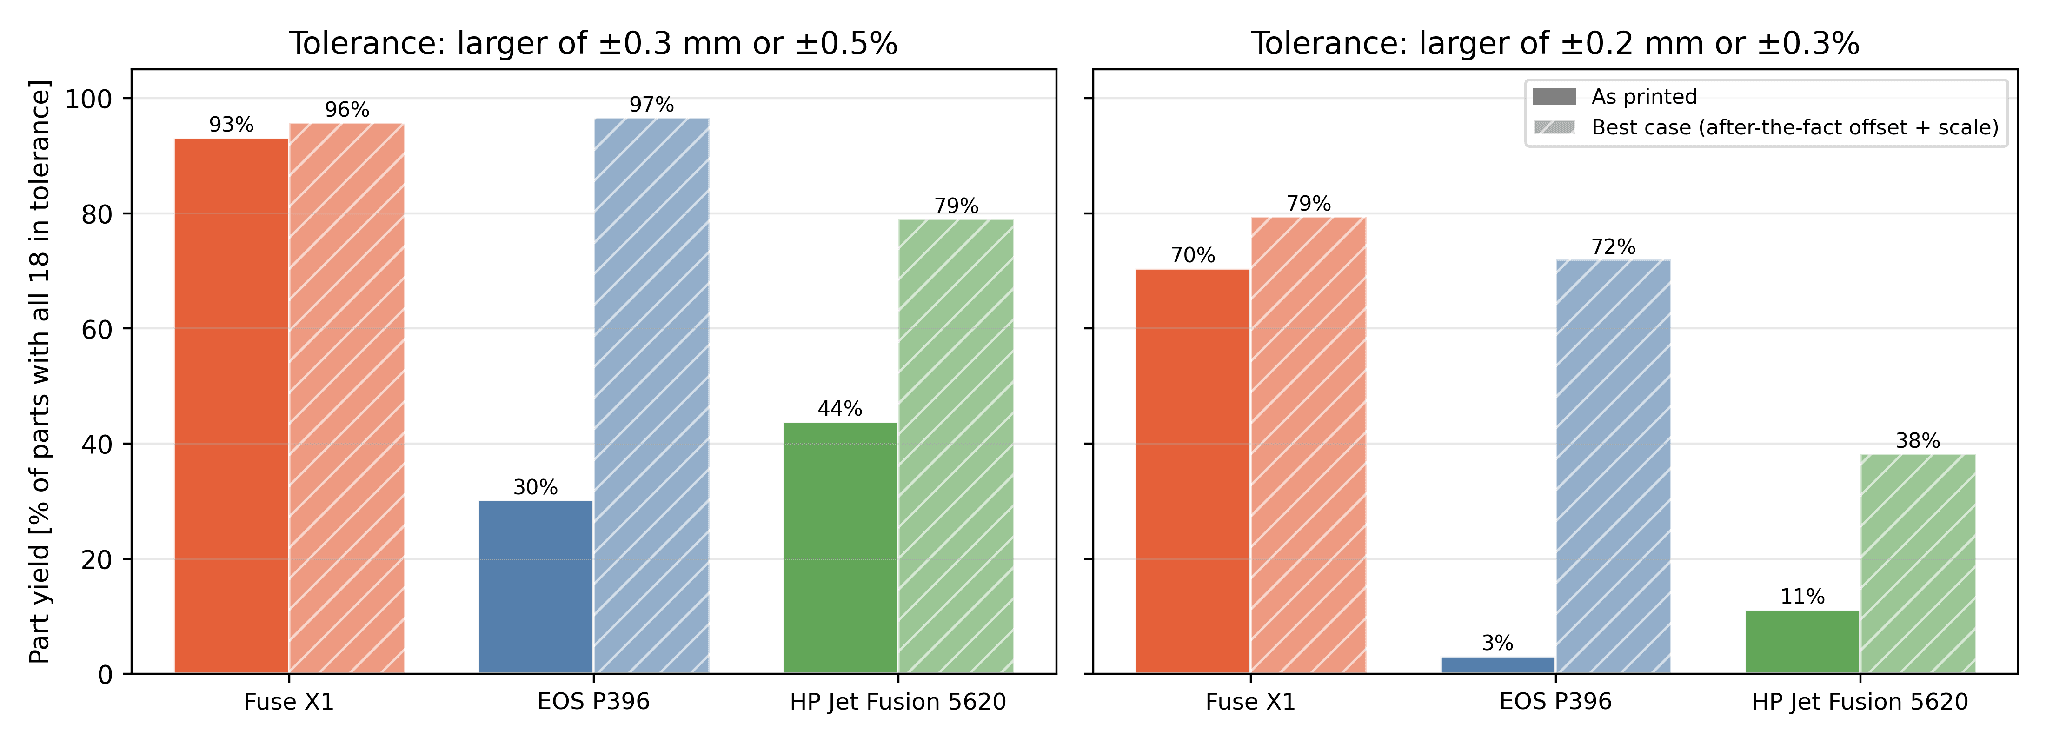
图 9. 两个公差带内的部件良率(打印态和最佳情况)。
打印态生产良率
在标准公差(±0.3mm 或 ±0.5%)下,Fuse X1 在包含至少 10 个随炉立方试样的成型中实现了 90%-100% 的部件级良率。而 EOS P396 的良率为 24%-36%,HP Jet Fusion 5620 的良率为 41%-46%。
不同平台的失败原因各不相同。EOS P396 失败的主要原因是存在持续的尺寸偏大问题,尤其是在 Z 轴方向;而 HP Jet Fusion 5620 则在 Z 轴和 X/Y 轴方向均会失败。
最佳情况生产良率(校正后)
在应用事后偏移和比例校正后,EOS 的良率大幅提高,在标准公差下达到 97%,在严格公差下达到 72%。消除其系统性尺寸偏差即可消除其失败的主要原因。
Fuse X1 在标准公差下的良率为 96%,在严格公差下的良率为 79%,在更严格的要求下保持了最高的良率。
虽然 HP Jet Fusion 5620 分别已优化到 79% 和 38%,但仍落后于其他两个平台。其余失败主要由部件间的差异造成,而这种差异无法通过每次制造时的偏移和比例校正来消除。
要点
Fuse X1 可提供最高的打印态生产良率,并在严格公差下保持最出色的性能,即使竞品已执行了最佳的事后校准校正。
7. 结果:尺寸能力与 IT 等级
表 7 将每个标称尺寸的 Cpk 1.33 公差转换为相应可满足的最严格 ISO 286 IT 等级。图 10 所示为打印态(上)和最佳情况下(下)的所需公差与 IT 等级带的关系。
|
平台 |
尺寸 |
8mm |
18mm |
30mm |
45mm |
60mm |
80mm |
|---|---|---|---|---|---|---|---|
|
Fuse X1 |
XY |
IT14 (IT13) |
IT13 (IT12) |
IT13 (IT12) |
IT13 (IT12) |
IT13 (IT12) |
IT13 (IT12) |
|
Fuse X1 |
Z |
IT14 |
IT14 |
IT14 |
IT14 |
IT14 |
IT14 |
|
EOS P396 |
XY |
IT14 (IT13) |
IT13 (IT12) |
IT13 (IT12) |
IT12 |
IT12 |
IT12 |
|
EOS P396 |
Z |
IT15 (IT14) |
IT15 (IT13) |
IT15 (IT13) |
IT15 (IT14) |
IT15 (IT14) |
IT15 |
|
HP Jet Fusion 5620 |
XY |
IT15 (IT14) |
IT15 (IT13) |
IT14 (IT13) |
IT14 (IT13) |
IT14 (IT13) |
IT14 (IT13) |
|
HP Jet Fusion 5620 |
Z |
IT15 |
IT15 |
IT15 |
IT15 |
IT15 |
IT16 (IT15) |
表 7. 每个标称尺寸在 Cpk 1.33 时实现的最严格 IT 等级,打印态(如有不同,则括号中为最佳情况)。
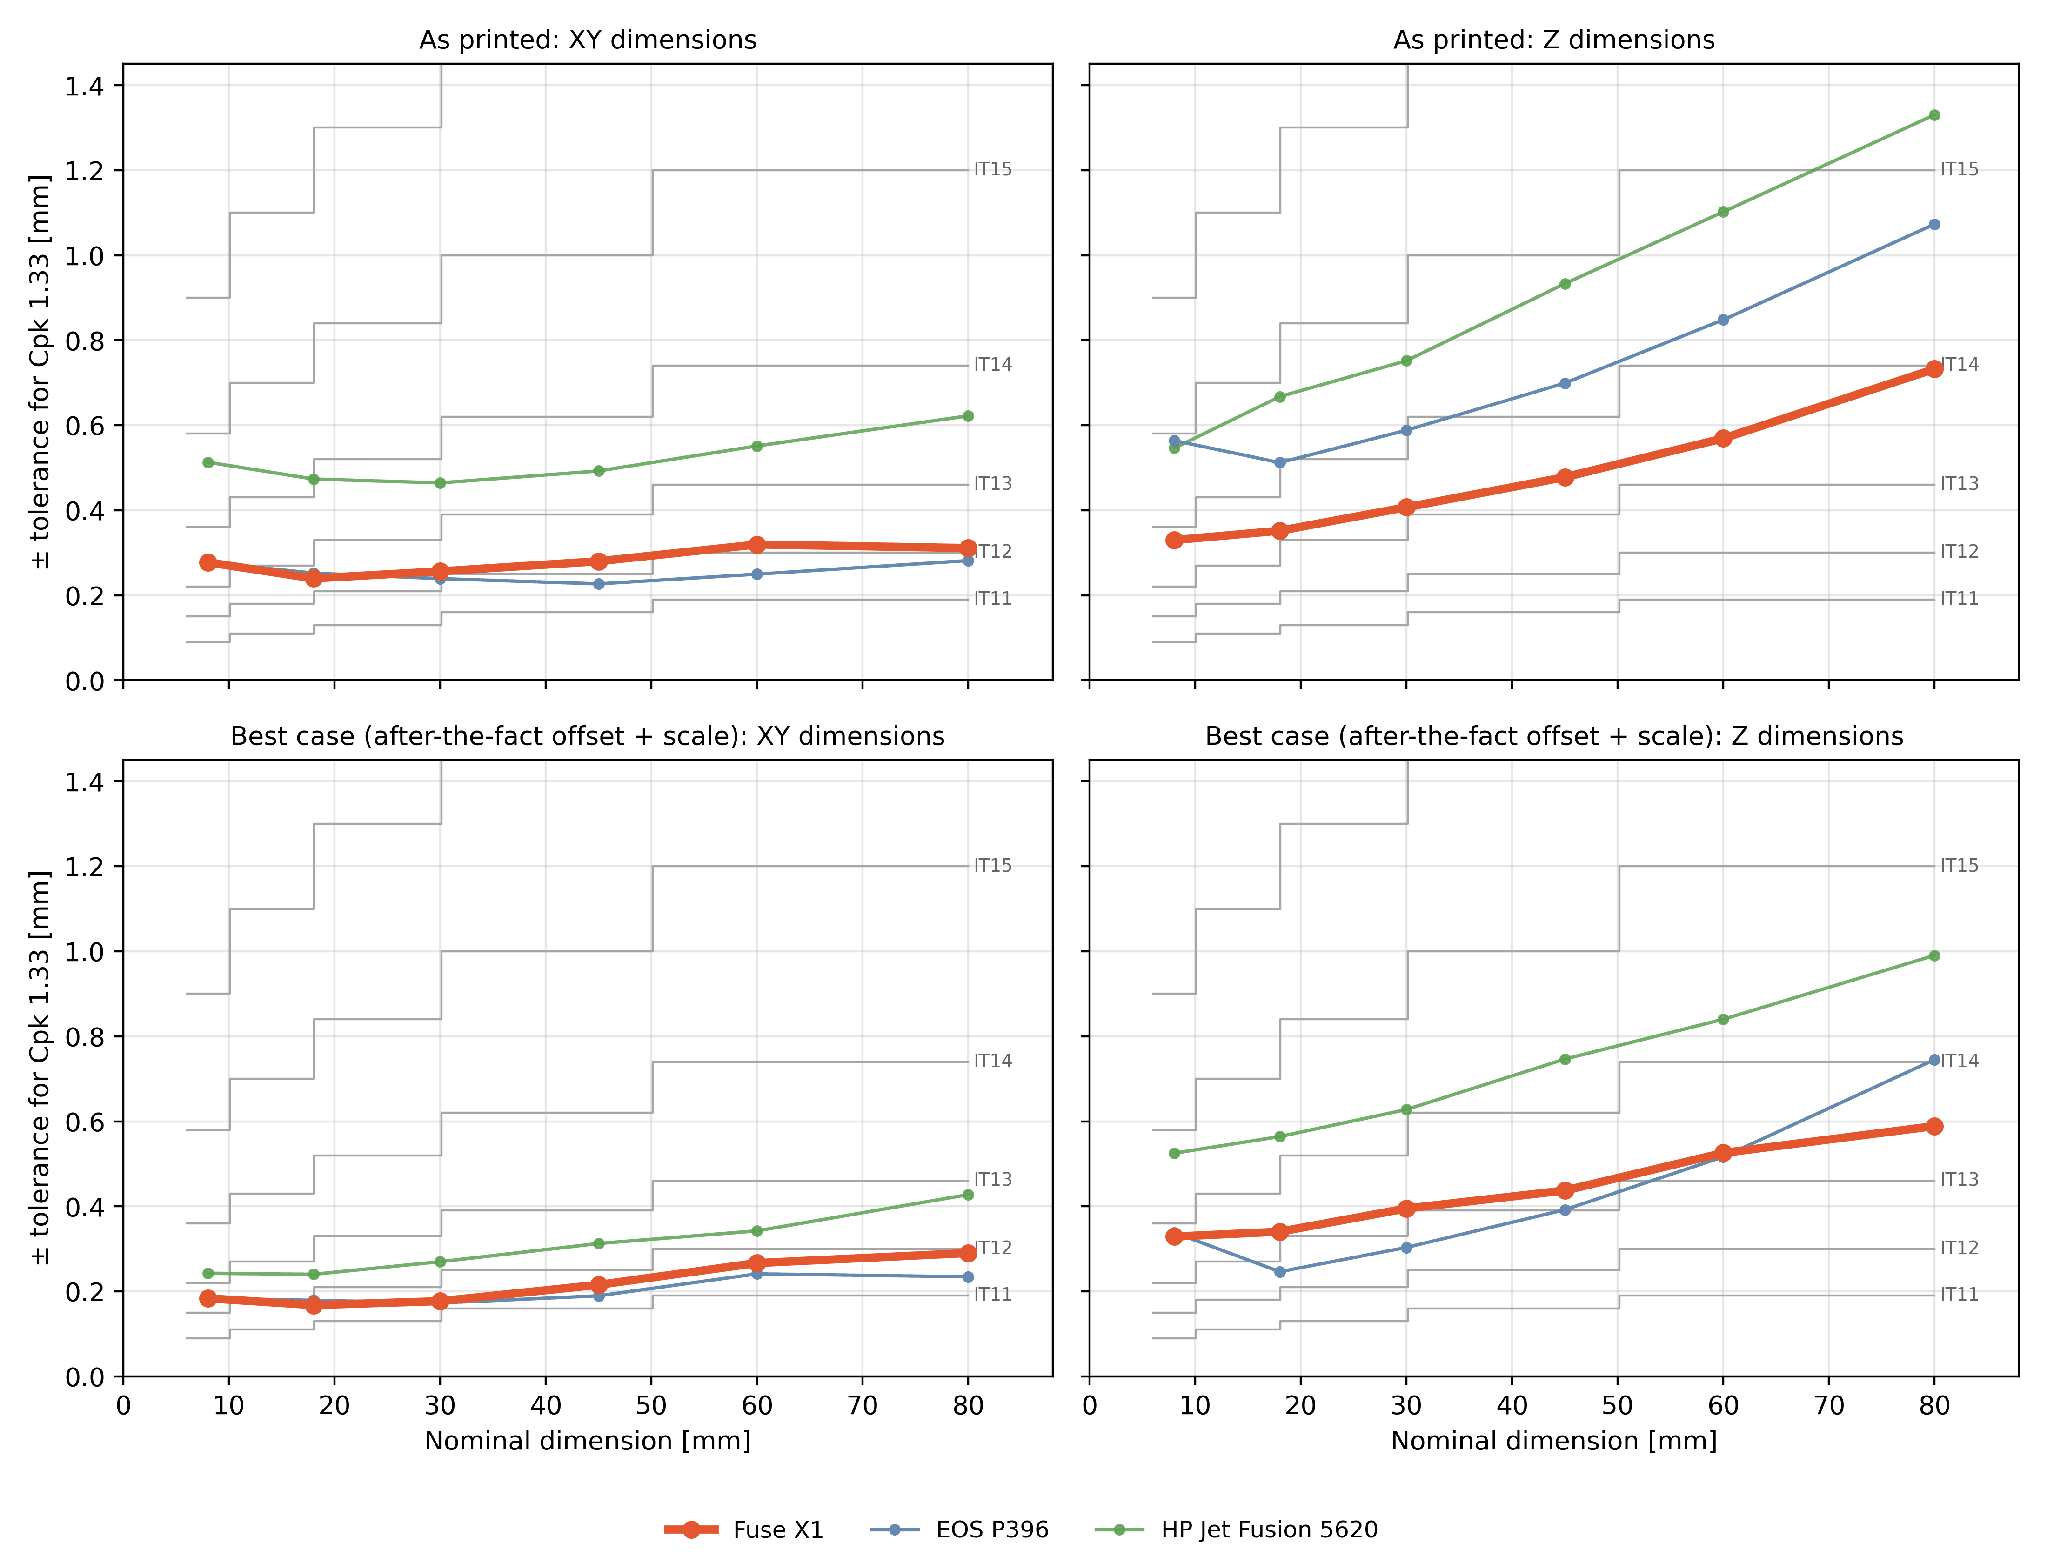
图 10. Cpk 1.33 的 ± 公差与标称尺寸(符合 ISO 286 IT 级公差带)。上图:打印态;下图:最佳情况(事后偏移和比例校正)。Fuse X1 以粗体显示。
打印态尺寸能力
Fuse X1 在 X/Y 方向上达到 ISO 286 公差等级 IT13–IT14,在 Z 方向上达到 IT14。EOS P396 在 X/Y 方向上与 Fuse X1 相当或略胜一筹 (IT12–IT14),但在 Z 方向上需要更宽松的公差等级 (IT15)。在本研究中测量的 HP Jet Fusion 5620 在 X/Y 方向达到 IT14-IT15,在 Z 方向达到 IT15-IT16。
对于 Fuse X1 和 EOS P396,8mm X/Y 特征的公差等级比其较大特征低一级。这反映了 ISO 286 公差系统的行为:随着特征尺寸的减小,允许公差也会随之减小,而测量误差的各项分量(如表面粗糙度和测量分辨率)则未必会按比例减小。
最佳情况性能(校正后)
在应用事后偏移和比例校正后,Fuse X1 在 X/Y 方向达到 IT12–IT13,在 Z 方向达到 IT14。EOS P396 在 X/Y 方向达到 IT12–IT13,在 Z 方向达到 IT13–IT15,而 HP Jet Fusion 5620 在 X/Y 方向达到 IT13–IT14,在 Z 方向达到 IT15。
要点
Fuse X1 可在 X/Y 方向提供一致的 IT13–IT14 性能,在 Z 方向提供 IT14 性能,且打印完成后即可直接使用,其 Z 轴精度相较于竞品平台尤为出色。
8. Fuse X1 重复性:生产预期
本节仅关注 Fuse X1 的性能。在 4 台打印机上进行 14 次打印,并在打印过程中保持部件在成型室内的位置不变,数据规模足以区分尺寸偏差的来源,并在三个级别上表征预期性能:单台打印机内、整组打印机之间以及可重复性极限。而竞品的数据集过于有限,无法支持同等水平的分析。
8.1 偏差来源
每个测量特征的偏差有四个来源:
-
打印机之间:不同打印机之间,打印特征的平均尺寸差异。
-
成型批次之间:同一台打印机上,特征的平均尺寸在不同成型批次之间的差异。这衡量了系统随时间推移的稳定性。
-
同一成型批次(位置可重复):同一成型批次中,在每次成型中均位于同一成型室位置的部件之间的差异。这些差异来自每个位置的热历史,例如其在成型中的高度以及与成型室壁的距离,均可预测。
-
同一成型批次(随机):其余部件分散放置,差异源自粉末、表面纹理和测量重复性等。
针对每个标称尺寸计算对应占比,并在整个尺寸区间内合并汇总。位置占比是根据同一位置在不同成型之间的变化量相对于成型内的总变化量来估算的。
|
轴 |
标称范围 |
整体 σ [mm] |
打印机间 |
成型批次间 |
同一成型:按位置 |
同一成型:随机 |
|---|---|---|---|---|---|---|
|
X |
0-30mm |
0.05 |
21% |
8% |
43% |
28% |
|
X |
30-50mm |
0.05 |
21% |
5% |
36% |
38% |
|
X |
50-80mm |
0.07 |
17% |
7% |
35% |
41% |
|
Y |
0-30mm |
0.05 |
25% |
10% |
41% |
23% |
|
Y |
30-50mm |
0.05 |
15% |
9% |
40% |
36% |
|
Y |
50-80mm |
0.07 |
8% |
7% |
43% |
42% |
|
Z |
0-30mm |
0.08 |
1% |
4% |
80% |
16% |
|
Z |
30-50mm |
0.11 |
3% |
6% |
70% |
22% |
|
Z |
50-80mm |
0.15 |
5% |
11% |
56% |
27% |
表 8. Fuse X1 尺寸偏差来源(方差占比)。
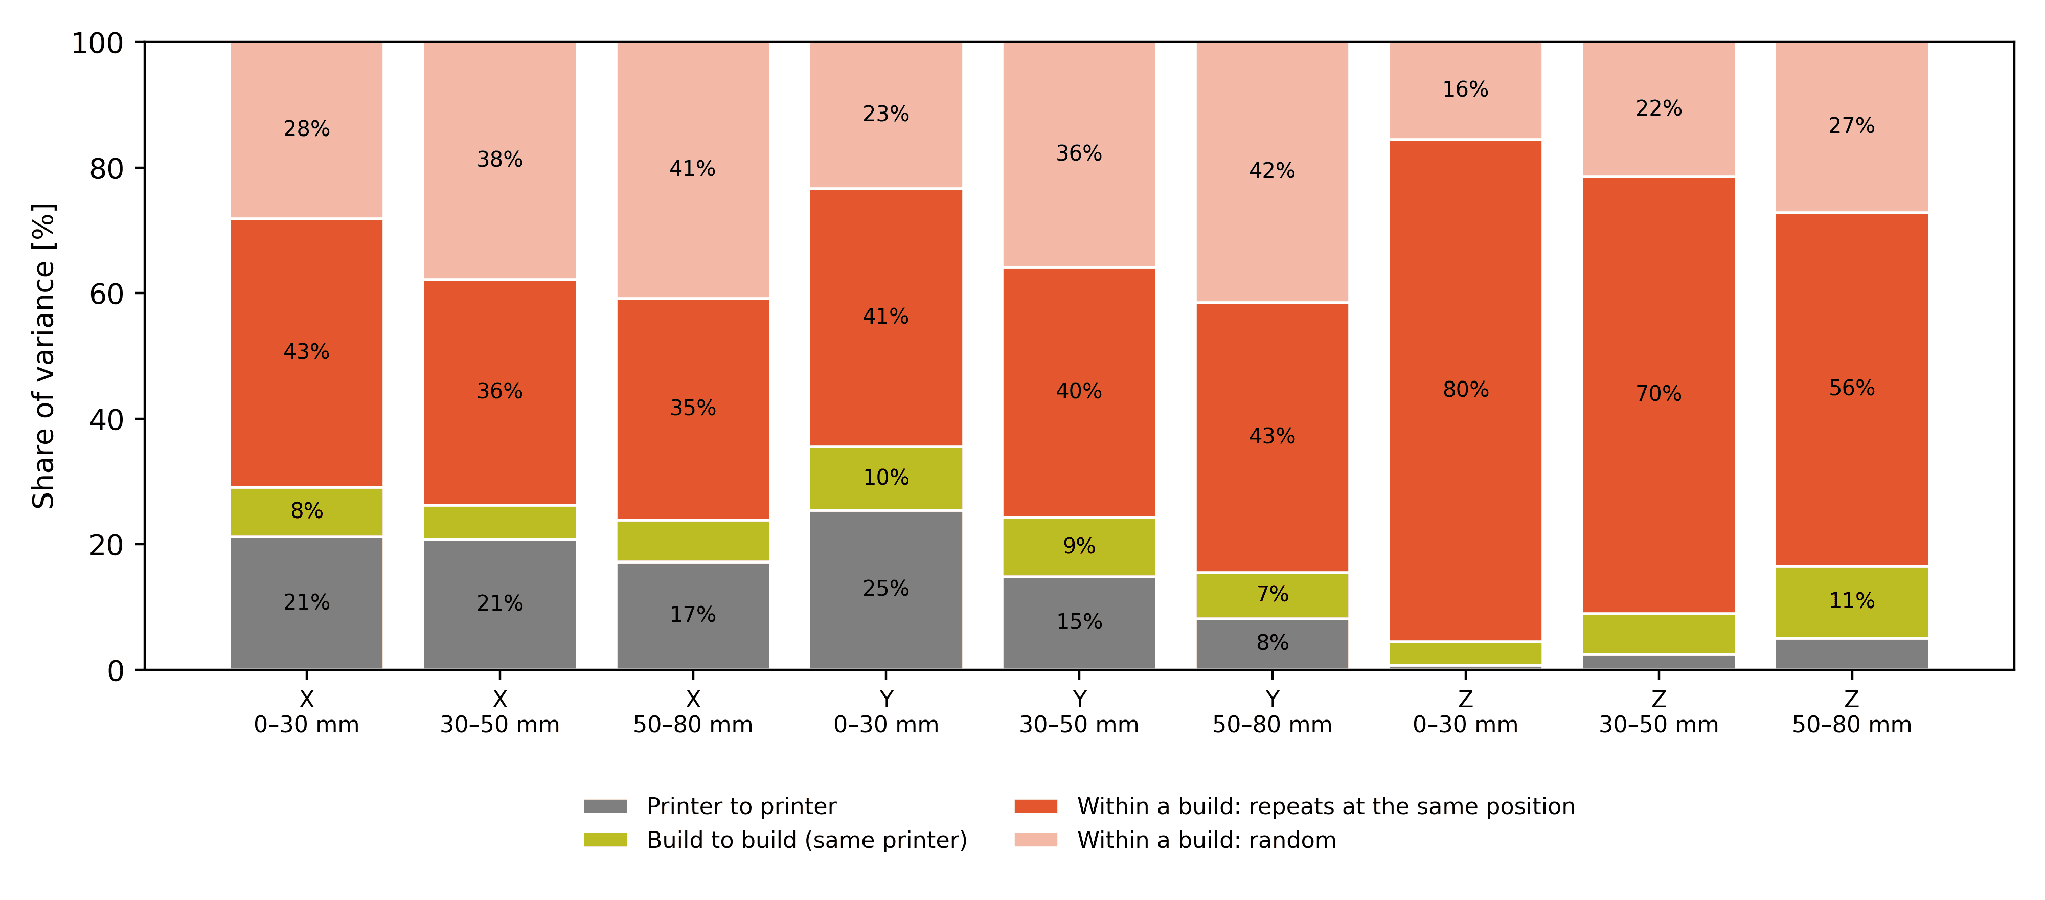
图 11. Fuse X1 公差源占比(轴和标称范围)。
大多数差异发生在单次成型过程中。在 Z 方向,56%-80% 的差异重复出现在成型室中的同一位置,在 X/Y 方向则为 35%-43%。不同打印机之间的差异占 X/Y 方向差异的 8%-25%,Z 方向差异的 5% 或更低,而同一台打印机上的不同打印任务之间的差异占 4%-11%。
8.2 对 Fuse X1 用户的意义
表 9 和图 12 将这些来源转化为 Fuse X1 用户在四种情况下可以预期的 Cpk 1.33 公差。
|
轴 |
标称范围 |
一组打印机,打印态 |
一台打印机,打印态 |
一台打印机,一次性比例校准 |
相同位置,重复成型 |
|---|---|---|---|---|---|
|
XY |
0-30mm |
±0.26 |
±0.17-0.30 |
±0.17-0.28 |
±0.12 |
|
XY |
30-50mm |
±0.27 |
±0.21-0.28 |
±0.19-0.24 |
±0.13 |
|
XY |
50-80mm |
±0.33 |
±0.27-0.35 |
±0.27-0.33 |
±0.19 |
|
Z |
0-30mm |
±0.34 |
±0.32-0.37 |
±0.32-0.37 |
±0.13 |
|
Z |
30-50mm |
±0.44 |
±0.41-0.50 |
±0.38-0.51 |
±0.21 |
| Z | 50-80mm |
±0.67 |
±0.61-0.69 |
±0.57-0.59 |
±0.33 |
表 9. Fuse X1 用户可实现 Cpk 1.33 的 ± 公差 [mm]。单台打印机的数值反映至少测量了 3 台打印机打印的 50 个随炉立方试样的数据范围。
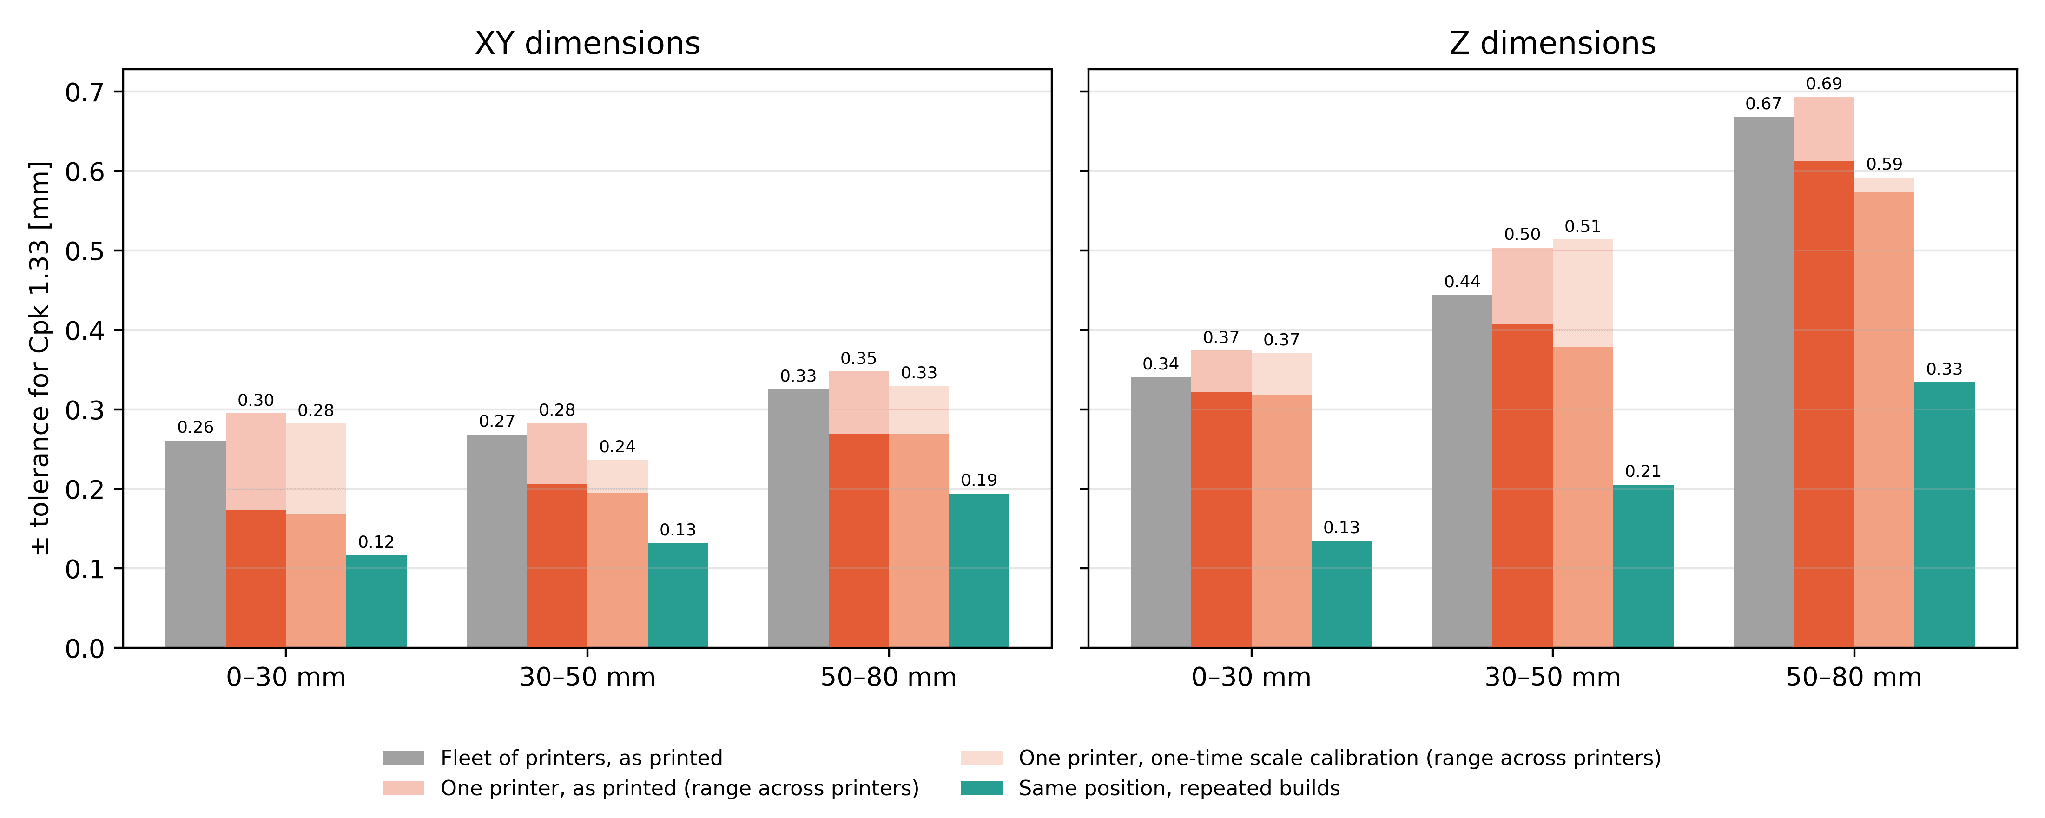
图 12. Fuse X1 Cpk 1.33 公差。浅色条表示不同打印机的覆盖范围。
-
运行一台打印机:单台 Fuse X1 打印机要求 Cpk 1.33 公差为 X/Y 方向 ±0.17-0.35mm,Z 方向 ±0.32-0.69mm,具体取决于打印机和特征尺寸。
-
运行一组打印机:所有四台打印机均按出厂设置使用,未进行尺寸调整,性能相当。在每个特征尺寸下,机组所需的公差都在单个打印机的范围内。不同打印机之间的平均比例差异不超过约 0.12%,相当于 80mm 特征的约 0.10mm。通过使用打印机上的比例设置对每台打印机进行一次比例校准,可以消除大部分差异,并略微增强尺寸能力。对于单台已校准的打印机,所需公差范围缩小至 X/Y 方向为 ±0.17-0.33mm,Z 方向为 ±0.32-0.59mm。
-
打印稳定性:在同一台打印机上,不同打印布局之间的平均尺寸变化仅为 0.02-0.07mm(一个标准差)。这表明在连续成型和典型生产配置中具有较强的尺寸稳定性。
-
限制:重复成型时位置相同。在同一台打印机中成型室内同一位置打印的部件,其标准偏差仅为 0.03-0.08mm。补偿小型可重复定位偏移后,所需的 Cpk 1.33 公差降至 X/Y 方向为 ±0.12-0.19mm,Z 方向为 ±0.13-0.33mm,大约为未校准机组所需公差的一半。如果用户需要大量生产同一部件,则可以通过保持固定的打印布局,根据初始打印进行特定位置的模型调整后,达到类似的性能水平。
方法说明
一次性校准为每台打印机和每个轴使用单一比例因子,该因子适用于该打印机的所有打印任务,并根据研究数据进行拟合。
同一位置重复性分析使用 115 个成型室位置,在三台打印机上重复成型。
9. 结果汇总
Fuse X1 提供业界领先的 Z 轴精度和最高的打印态部件良率,所有打印机均能保持一致的性能,并为大批量生产提供了巨大的附加潜力。
-
X/Y 精度:Fuse X1 需要 ±0.26-0.33mm 公差才能在 8-80mm 特征范围内达到 Cpk 1.33。该精度与 EOS P396 (±0.24-0.30mm) 和 HP 公布的通用配置文件 (±0.25-0.37mm) 相当,且约为本研究中 HP Jet Fusion 5620 测得公差的一半 (±0.48-0.60mm)。
-
Z 精度:Fuse X1 需要 ±0.34-0.67mm 公差才能达到 Cpk 1.33,而 EOS P396 需要 ±0.55-0.97mm,HP Jet Fusion 5620 需要 ±0.62-1.22mm。在三款测试打印机中,在所有特征尺寸范围内,Fuse X1 的 Z 轴精度均表现最佳。
-
部件良率:当所有 18 个测量尺寸必须同时满足公差时,Fuse X1 部件在标准公差(±0.3mm 或 ±0.5%)下的良率为 93%,而 EOS P396 为 30%,HP Jet Fusion 5620 为 44%。在更严格的公差(±0.2mm 或 ±0.3%)下,Fuse X1 的良率达到 70%,其他两者分别为 3% 和 11%。
-
最佳情况良率(校正后):在应用与每个成型的自身测量结果相适应的事后偏移和比例校正后,Fuse X1 在标准公差和严格公差下的良率分别为 96% 和 79%。EOS P396 达到 97%/72%,而 HP Jet Fusion 5620 达到 79%/38%。Fuse X1 在更严格公差下的良率最高。
-
ISO 公差等级:在 Cpk 1.33 时,Fuse X1 在 X/Y 方向上达到 IT13–IT14,在 Z 方向上达到 IT14。EOS P396 在 X/Y 方向上达到 IT12–IT14,在 Z 方向上达到 IT15,而 HP Jet Fusion 5620 在 X/Y 方向上达到 IT14–IT15,在 Z 方向上达到 IT15–IT16。
-
Fuse X1 可重复性:当在单台 Fuse X1 打印机上重复采用相同的成型室位置时,补偿其位置偏移可实现在 Cpk 1.33 下,X/Y 方向的公差为 ±0.12-0.19mm,Z 方向的公差为 ±0.13-0.33mm(第 8 节)。这表明在受控的大批量生产中,可实现更严格的公差。
|
平台 |
成型次数 / 总部件数 |
Cpk≥1.33 公差要求XY [mm] |
Cpk≥1.33 公差要求Z [mm] |
良率,±0.3mm 或 ±0.5% |
良率,±0.2mm 或 ±0.3% |
IT 级 XY/Z (Cpk 1.33) |
|---|---|---|---|---|---|---|
|
Fuse X1 |
14 / 467 |
0.26-0.33 |
0.34-0.67 |
93% (96%) |
70% (79%) |
IT13–IT14 / IT14 |
|
EOS P396 |
2 / 328 |
0.24-0.30 |
0.55-0.97 |
30% (97%) |
3% (72%) |
IT12–IT14 / IT15 |
|
HP Jet Fusion 5620 |
3 / 377 |
0.48-0.60 |
0.62-1.22 |
44% (79%) |
11% (38%) |
IT14–IT15 / IT15–IT16 |
表 10. 总结(打印态)。括号中的良率为最佳情况:每个成型都在事后使用其自身的拟合 X/Y/Z 偏移和比例进行校正(第 4.4 节)。公差范围涵盖 0-30、30-50 和 50-80mm 标称范围。
10. 结论与设计指导
Fuse X1 的 X/Y 尺寸能力与 EOS P396 和 HP Multi Jet Fusion 的公开能力相当,是三种测试平台中 Z 轴能力最好的。打印态下,93% 的 Fuse X1 随炉立方试样的全部 18 个尺寸都保持在 ±0.3mm 或 ±0.5% 的范围内(以较大者为准),而 EOS 和 HP 则分别为 30% 和 44%。即使每次打印任务都进行了事后校正(用户无法在打印前校正),Fuse X1 仍可与 EOS P396 相媲美,并领先于 HP Jet Fusion 5620。在出厂时,四台 Fuse X1 打印机就实现了这一点,适用于多种成型布局,同时在相同位置打印的部件,在每次成型中都能高度一致地重现。
设计和调试 Fuse X1 部件的经验法则:
-
将 X/Y 特征设计为 ±0.3mm(最大 50mm)和 ±0.35mm(50 至 80mm)。在所有测试机型中,Fuse X1 以 Cpk 1.33 的公差实现了无部件特定比例。
-
对较高的 Z 方向特征应给予更大的公差;Z 方向误差会随特征高度和成型位置的增加而增大。
-
在运行多台打印机时,通过打印机上的比例设置对每台打印机进行一次性比例校准,即可使整套设备保持一致。要获得更精细的控制,可以使用打印设置编辑器来调整偏移量。
-
如需大批量生产同一部件,请保持成型布局固定,并在首次成型后根据其位置补偿每个模型,以接近 X/Y 方向的 ±0.12-0.19mm。
如需了解为 Fuse 系列打印机设计部件时需要重点注意的尺寸和设计考量因素,请阅读我们的 Fuse 系列设计指南。
想亲身感受 SLS 打印件的质量吗?请求样品部件,或联系我们的销售团队,获取使用 Fuse X1 打印的定制样品部件。有任何疑问?我们随时为您提供帮助。