
定义:材料的比模量高,那么在自重下的刚度高。材料的比强度高,那么在自重下的强度高。
白皮书
实现金属强度:SLA 部件的电镀策略和用例
本白皮书介绍了工程师如何将金属添加到树脂 3D 打印件,以及为何混合金属部件的应用范围如此惊人,包括(但不限于)提高最终使用强度和耐用性。我们将介绍电镀工艺应用的新方法,以及使用金属电镀来增强立体光固化 (SLA) 部件性能时的设计注意事项和实用提示。
实现金属强度:SLA 部件的电镀策略和用例
本白皮书介绍了工程师如何将金属添加到树脂 3D 打印件,以及为何混合金属部件的应用范围如此惊人,包括(但不限于)提高最终使用强度和耐用性。我们将介绍电镀工艺应用的新方法,以及使用金属电镀来增强立体光固化 (SLA) 部件性能时的设计注意事项和实用提示。
引言
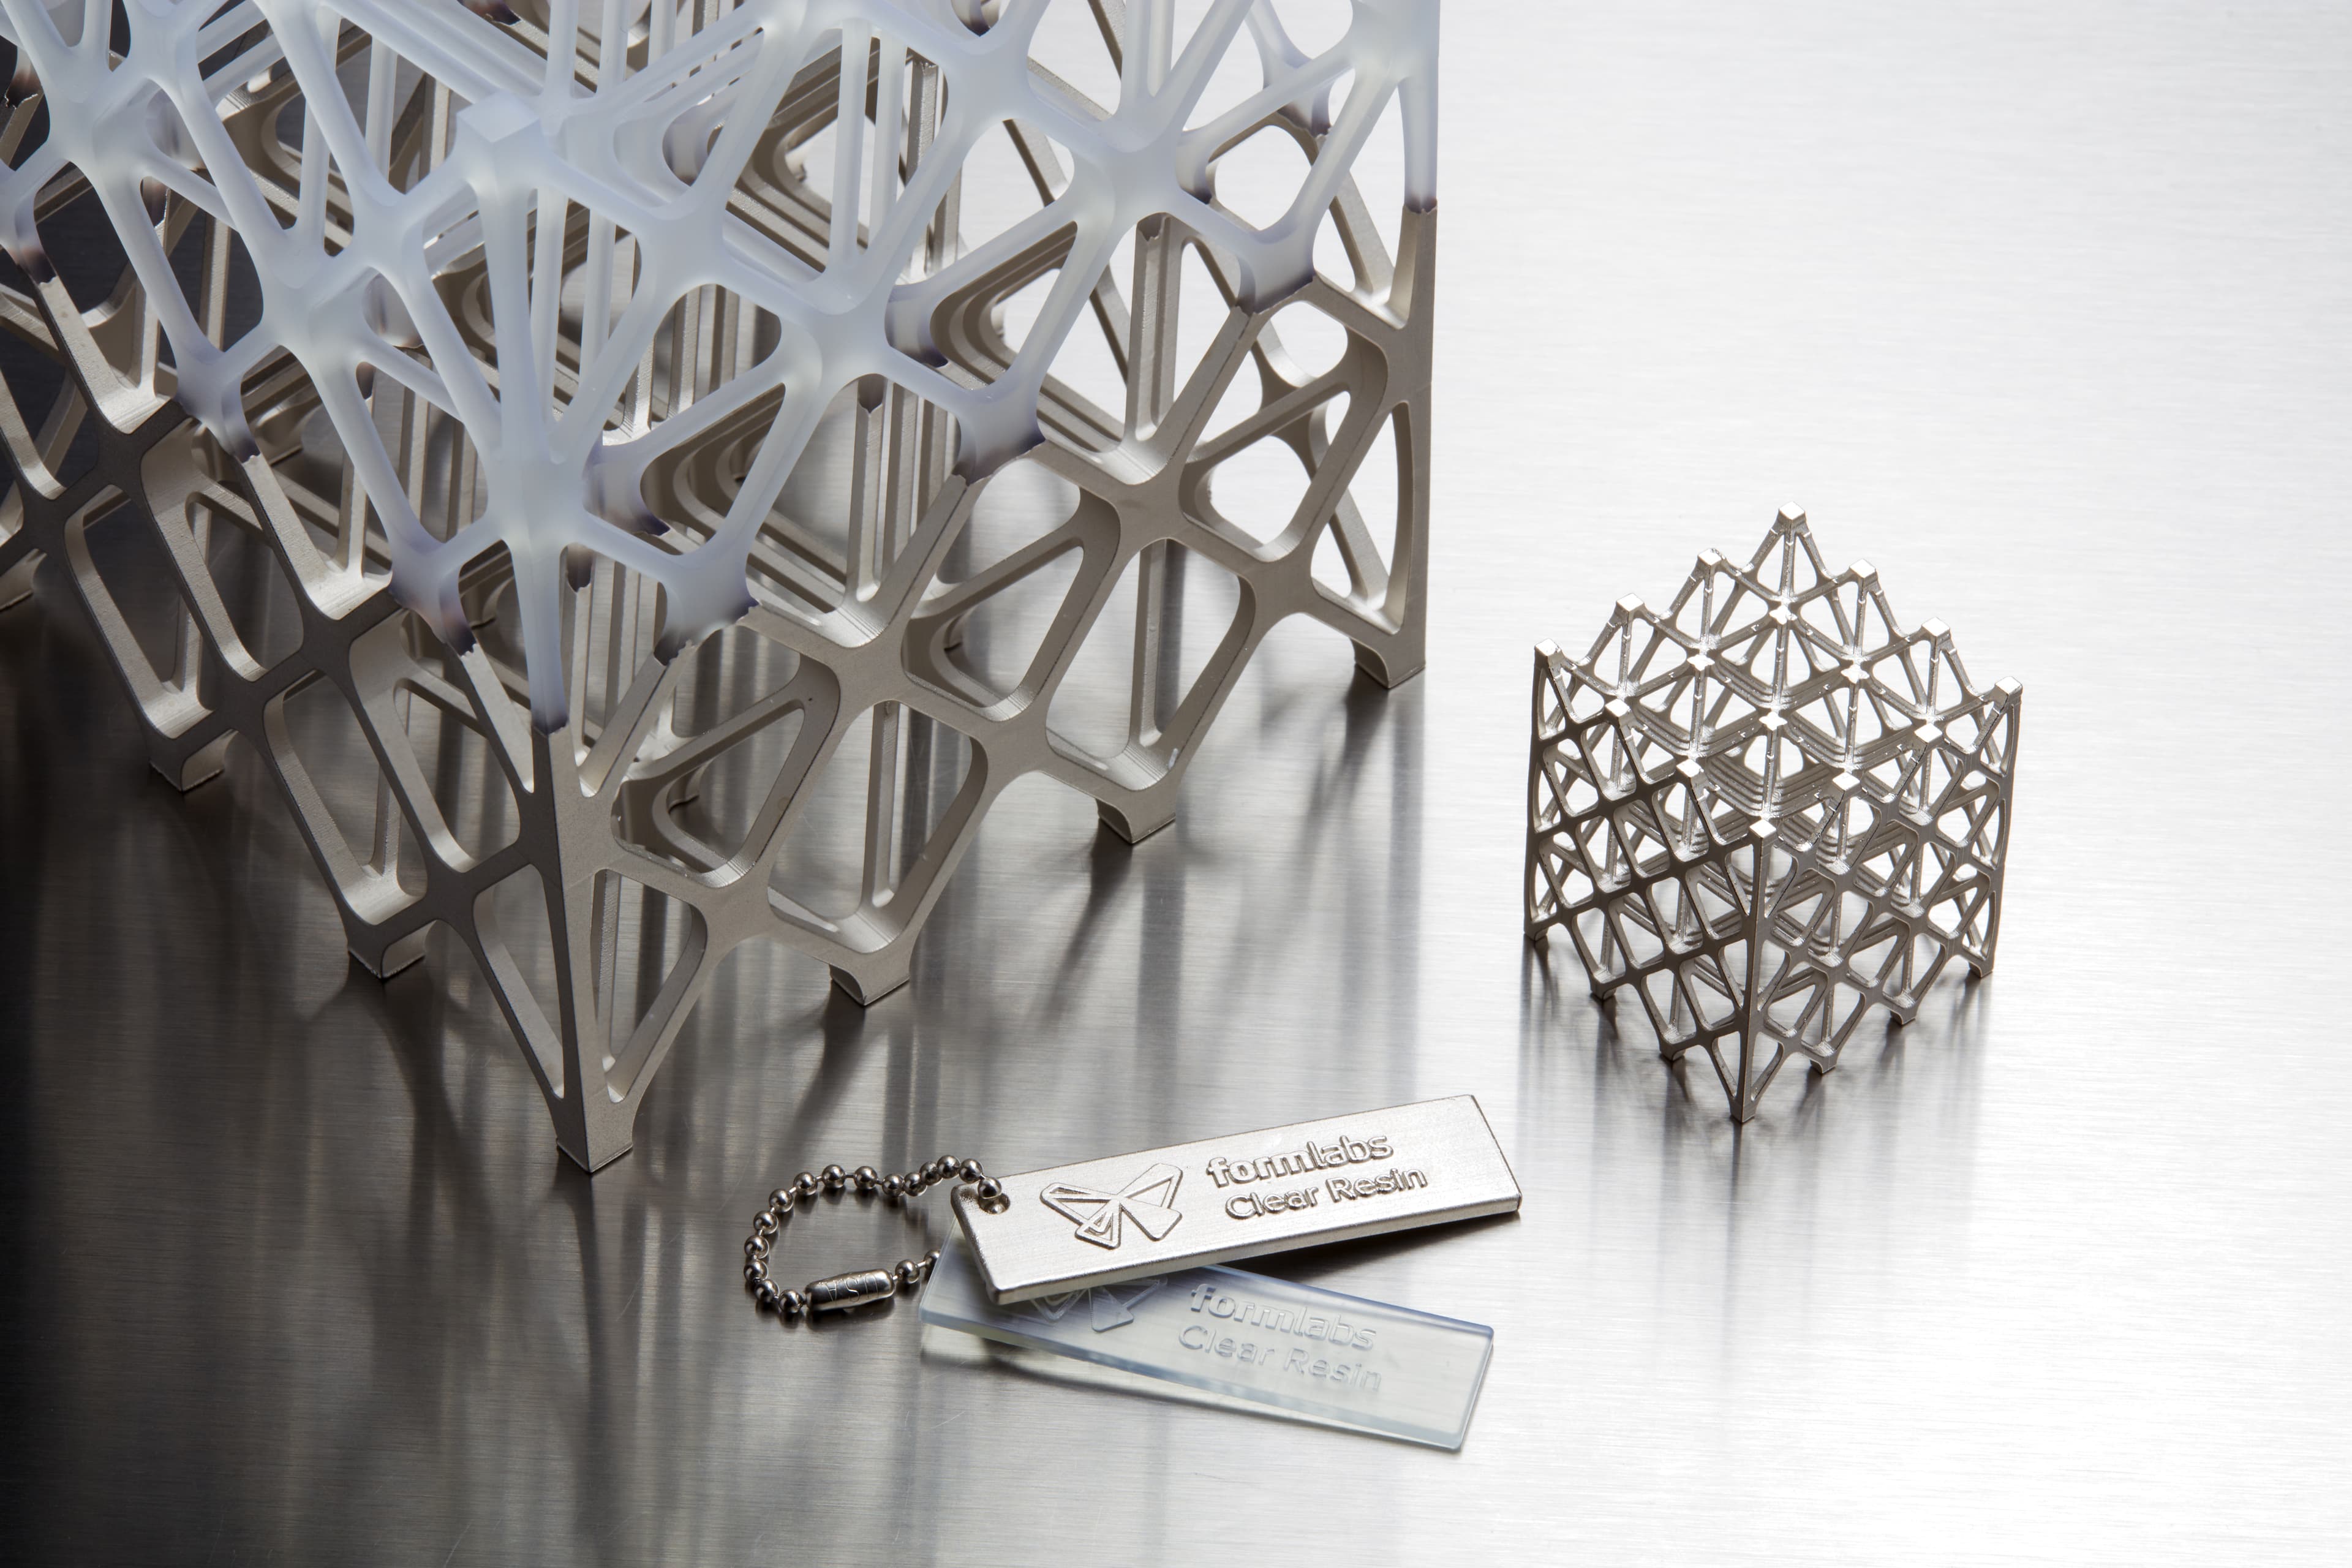
电镀最广为人知的应用是为金属部件添加一层表面特性不同于基体材料的薄镀层。应用范围从外观(如镀金珠宝)到功能(如使用电镀镍或铬来保护金属部件免受腐蚀)。但电镀并非仅用于在金属表面镀上一层薄膜。电镀塑料 3D 打印件可以将易于打印的树脂部件转换为类金属复合部件,得益于这种独特能力,该技术在汽车工业、国防和消费品原型制造中的应用愈发普遍。
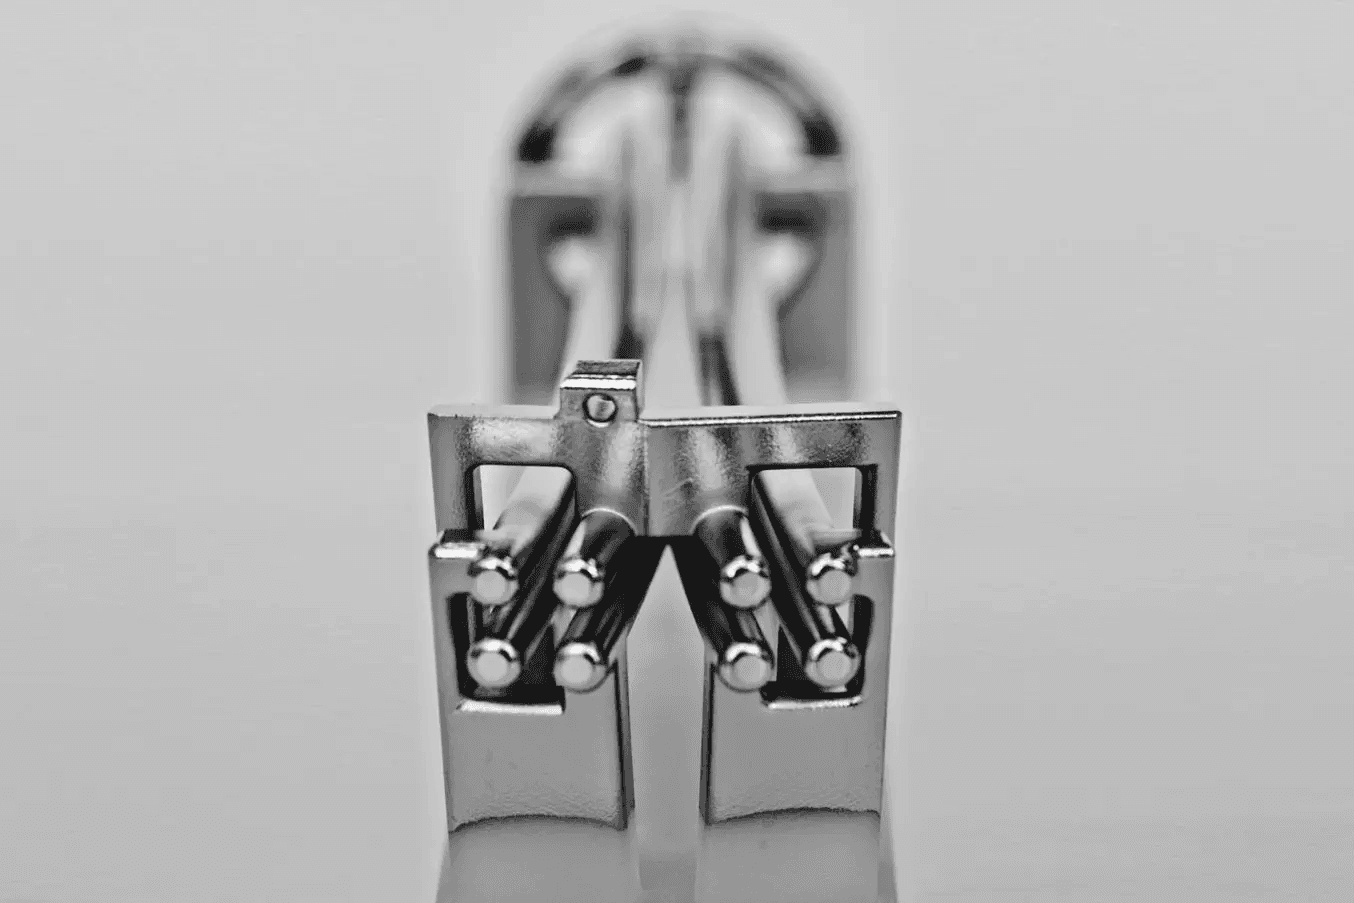
电镀后的树脂部件具备导电性,可用于高性能的射频应用,如 Elliptika 的这款部件。
金属电镀会对 3D 打印部件的机械性能产生极大影响。将结构性金属镀层与轻质树脂基材相结合,可以生产出具有极高弯曲强度的部件。
除了改善机械性能外,电镀还可保护 SLA 树脂部件免受环境退化影响。在一些应用中,SLA 树脂部件需要承受化学侵蚀或接受紫外线照射,在这种情况下,镀层能够提供永久性屏障,将部件的使用寿命从数月延长为数年。
用于艺术处理时,电镀可以轻松打造外观和触感与金属极为相似的原型。电镀塑料可能十分轻薄,也可能明显增加部件重量,具体取决于镀层的厚度。较厚的电镀镀层甚至可以进行纹理处理或抛光,实现铸铝或镜面铬等各种金属表面效果。更复杂的纹理可以通过 3D 打印纹理树脂基材来实现。
考虑到 3D 打印材料、各种电镀金属和镀层厚度比的多种可能组合,显而易见,电镀能够为工程师提供众多全新的设计选择。
Formlabs 与电镀服务提供商 RePliForm 合作开展研究,数据证明,电镀部件的强度相对于非电镀 3D 打印部件显著提高。我们选择了一系列具有不同金属树脂比例的电镀样品,对其拉伸 (ASTM D 638-14) 和弯曲 (ASTM D 790-15) 机械性能进行测试。结果表明,电镀部件的拉伸强度和刚度显著增加。
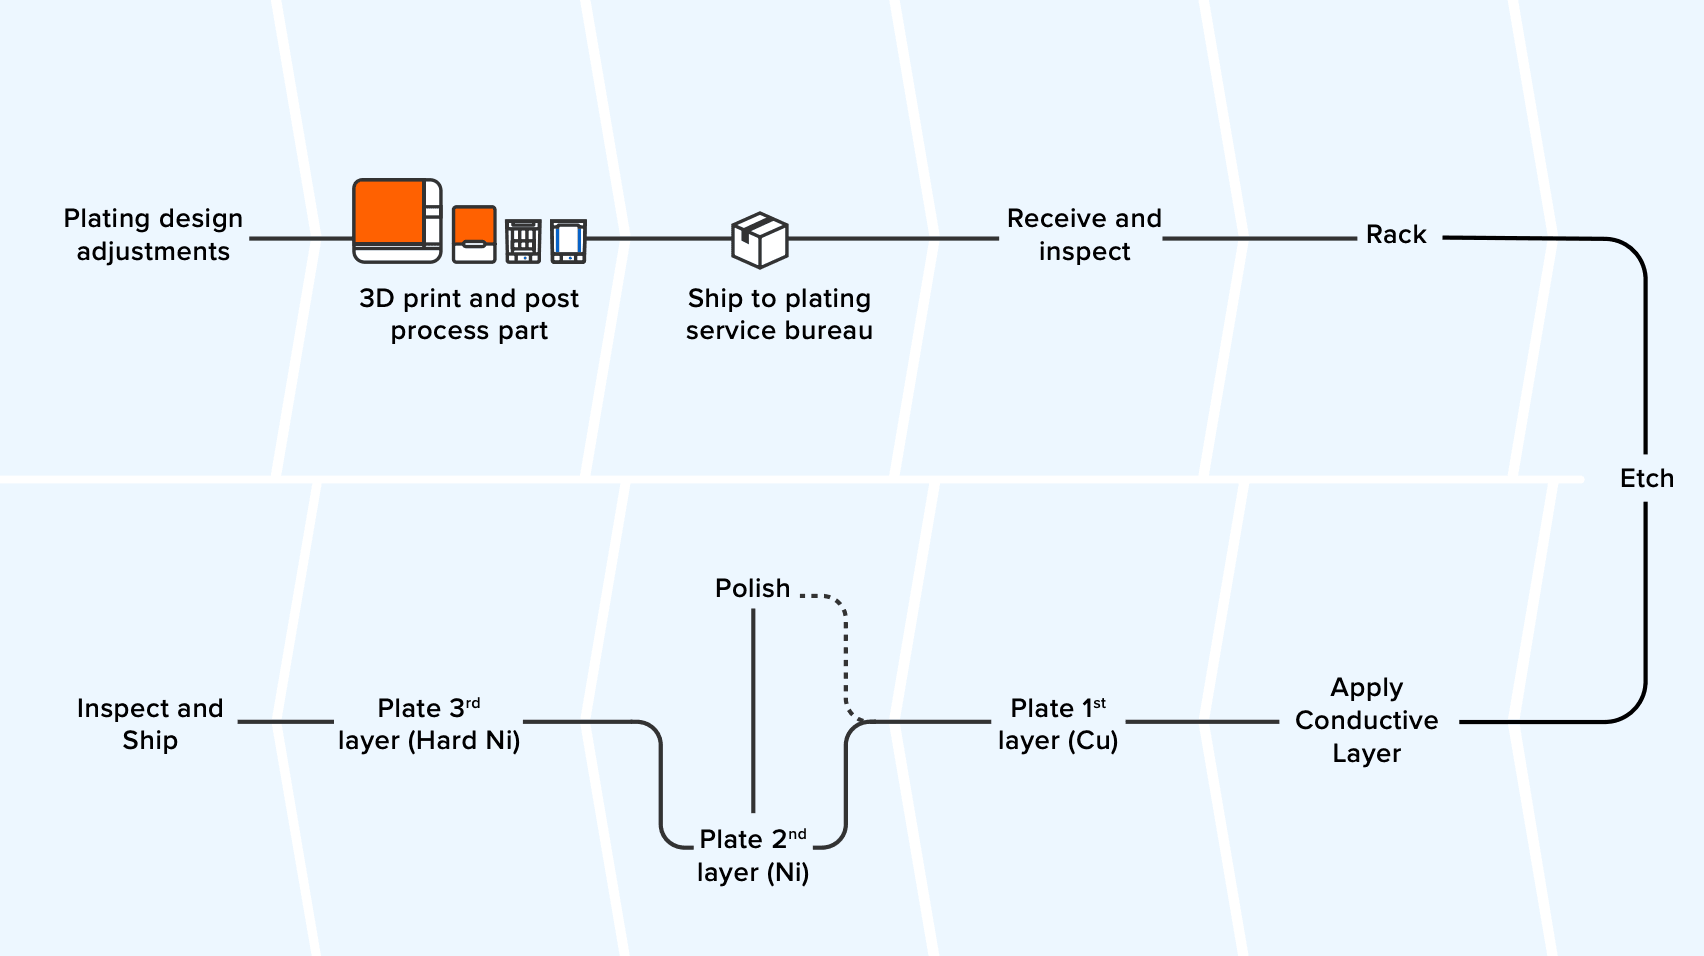
塑料电镀的原理
因为电镀的基本要求是基体材料(基材)具有导电性,所以最常用于金属部件。研究人员还开发出了一种自催化预镀层(尚未普遍应用),该工艺可以产生超薄的导电界面,从而在塑料部件上电镀各种金属,尤其是铜和镍合金。
电镀部件的强度和特性
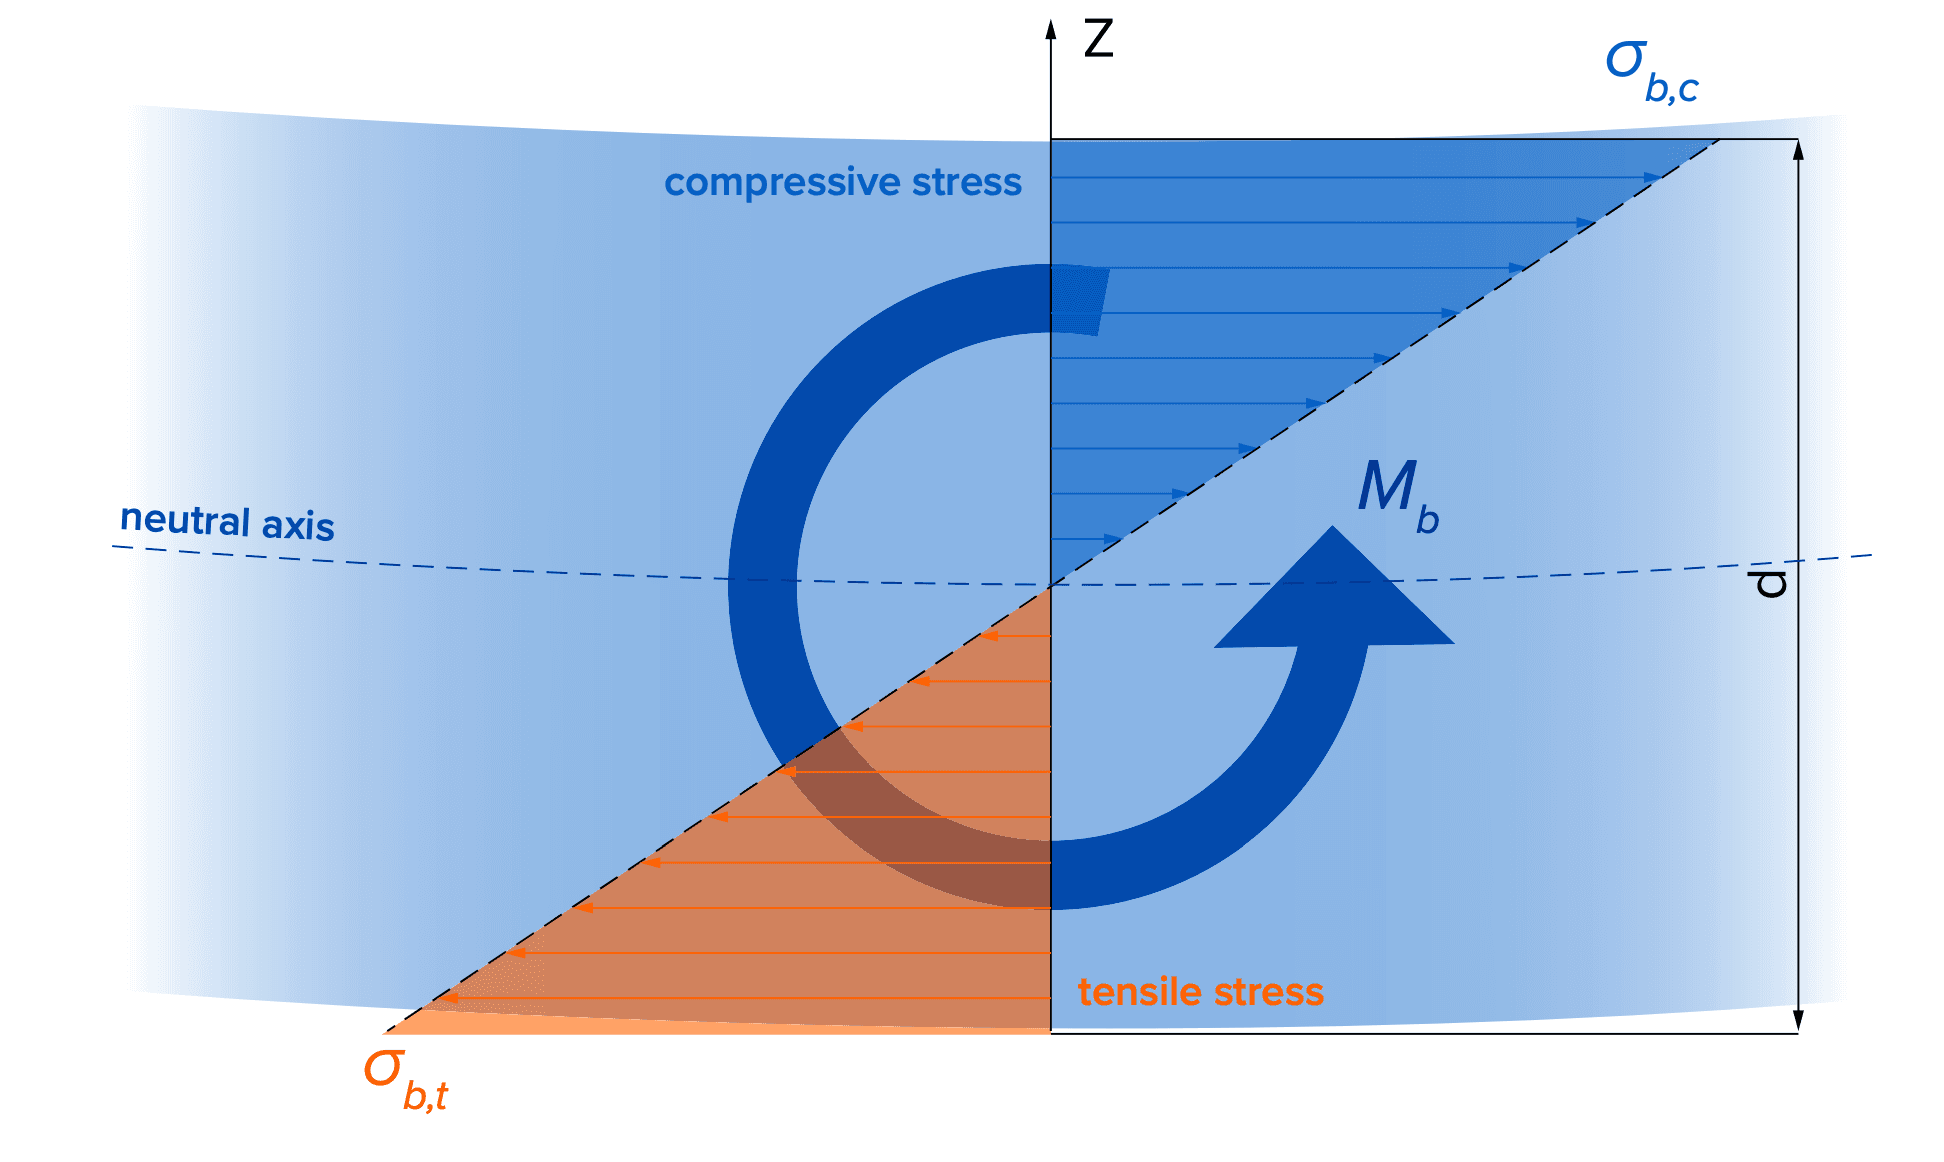
在弯曲构件时,拉力和压力会集中在构件表面。因此,只需在部件表面镀上高强度金属,就可以显著提高部件强度。结构性电镀通常能够提高弯曲和拉伸强度,并增加部件刚度,具体取决于部件的几何结构。
电镀部件的机械特性在很大程度上取决于具体的电镀工艺;电镀部件包括多种不同的金属层和塑料层,而镀层对部件强度、刚度和重量的影响取决于其相对厚度。在许多情况下,可以同时使用铜和镍以形成坚固的镀层,其延展性可通过电镀成分和所用金属的顺序进行调整。
在减轻重量的同时,塑料-金属混合部件可以提供足够的强度和稳定性,相比于纤维叠层制造等劳动密集型工艺,金属电镀技术是一种高效可行且成本更低的替代方案。事实上,混合金属部件的刚度重量比甚至可能超过玻璃纤维部件。我们将在后文详细说明如何评估电镀部件的机械性能,以便您设计和选择电镀成分。
数据解读
Formlabs 与电镀服务提供商 RePliForm 合作开展研究,数据证明,电镀部件的强度相对于非电镀 3D 打印部件显著提高。我们选择了一系列具有不同金属树脂比例的电镀样品,对其拉伸 (ASTM D 638-14) 和弯曲 (ASTM D 790-15) 机械性能进行测试。结果表明,电镀部件的拉伸强度和刚度显著增加。
电镀 Rigid 10K Resin 复合部件
电镀成分:⅓ 铜,⅓ 软质镍,⅓ 硬质镍
| 体积分数 | 拉伸模量 (GPa) | 模量增长百分比 | 拉伸强度 (MPa) | 强度增长百分比 |
|---|---|---|---|---|
| 0% | 10.0 | 0 | 65.0 | 0 |
| 3% | 16.2 | 62% | 104.1 | 60% |
| 6% | 19.0 | 90% | 129.6 | 99% |
| 11% | 26.0 | 160% | 164.1 | 152% |
| 23% | 36.5 | 265% | 230.3 | 254% |
可以看到,相对于普通树脂,在金属体积分数为 11% 时,电镀 Rigid 10K Resin 部件的极限拉伸强度提高了 150%。对 Rigid 10K Resin 部件进行电镀,可以增强一系列机械性能,尤其在金属体积分数较高 (10%-20%) 时,其他材料很难达到类似效果,但 30% 玻璃纤维填充聚酯 (207MPa) 与其极为接近。
材料对比
比强度和比模量是材料强度重量比和刚度重量比的度量。为了便于对比,我们将两种电镀材料以及工程领域一些其他常见材料的比强度和比模量绘制在同一张图中。
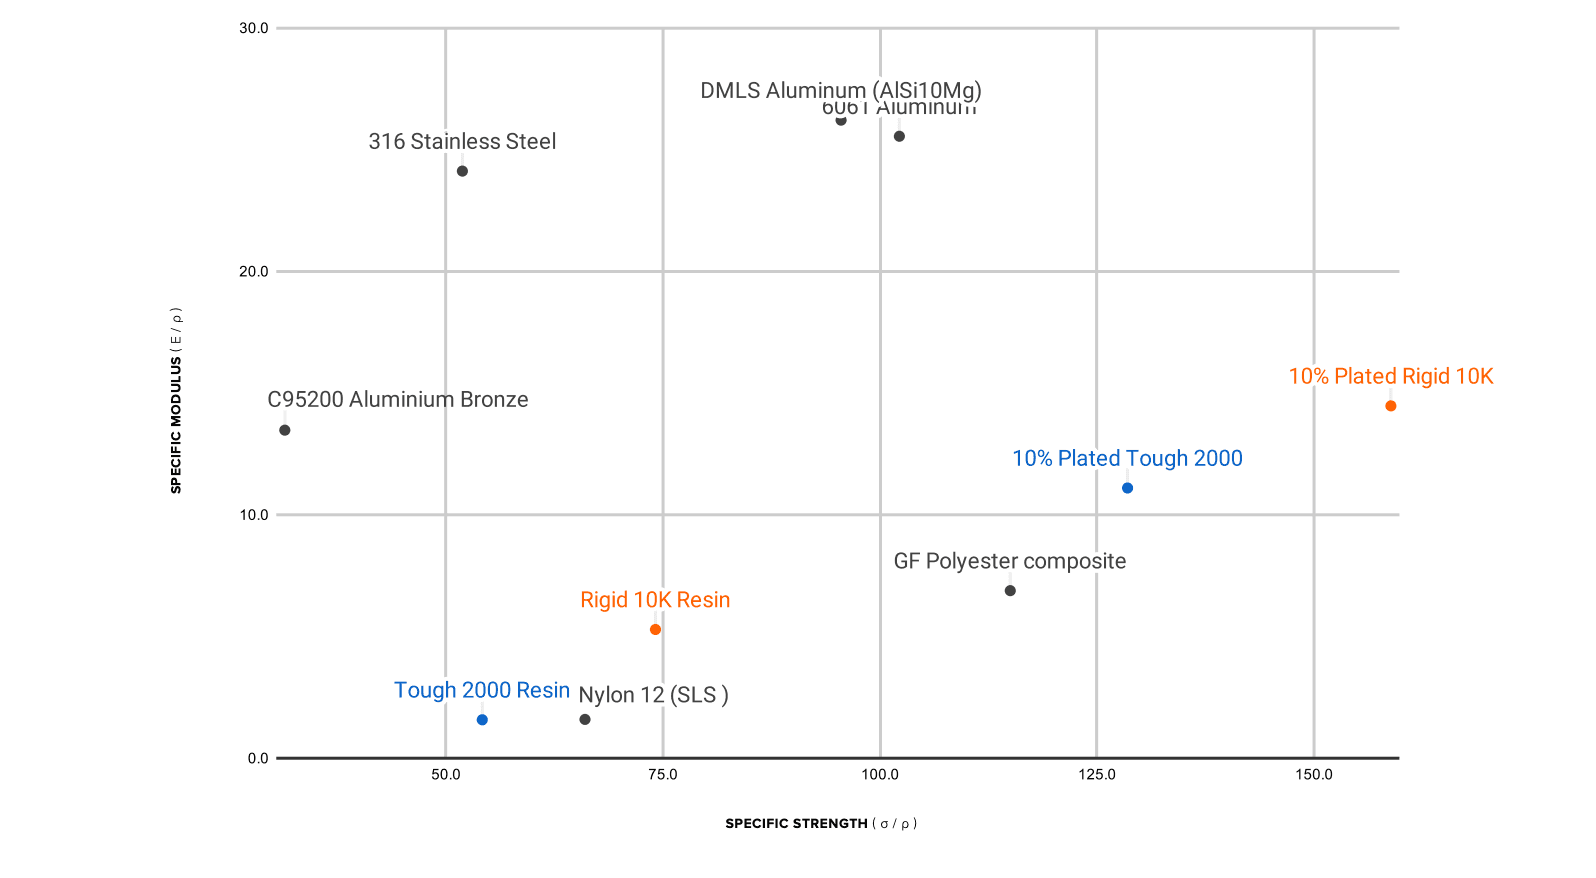
首先可以看到,任何一种电镀树脂的比强度都比 Nylon 12 Powder 高出一倍以上。不出所料,定向复合材料的强度重量比大大高于电镀层压复合材料。然而,当我们研究弯曲性能时,数据就会有所不同。众所周知,塑料的劣势之一是在长期受到弯曲力时会日渐变形。
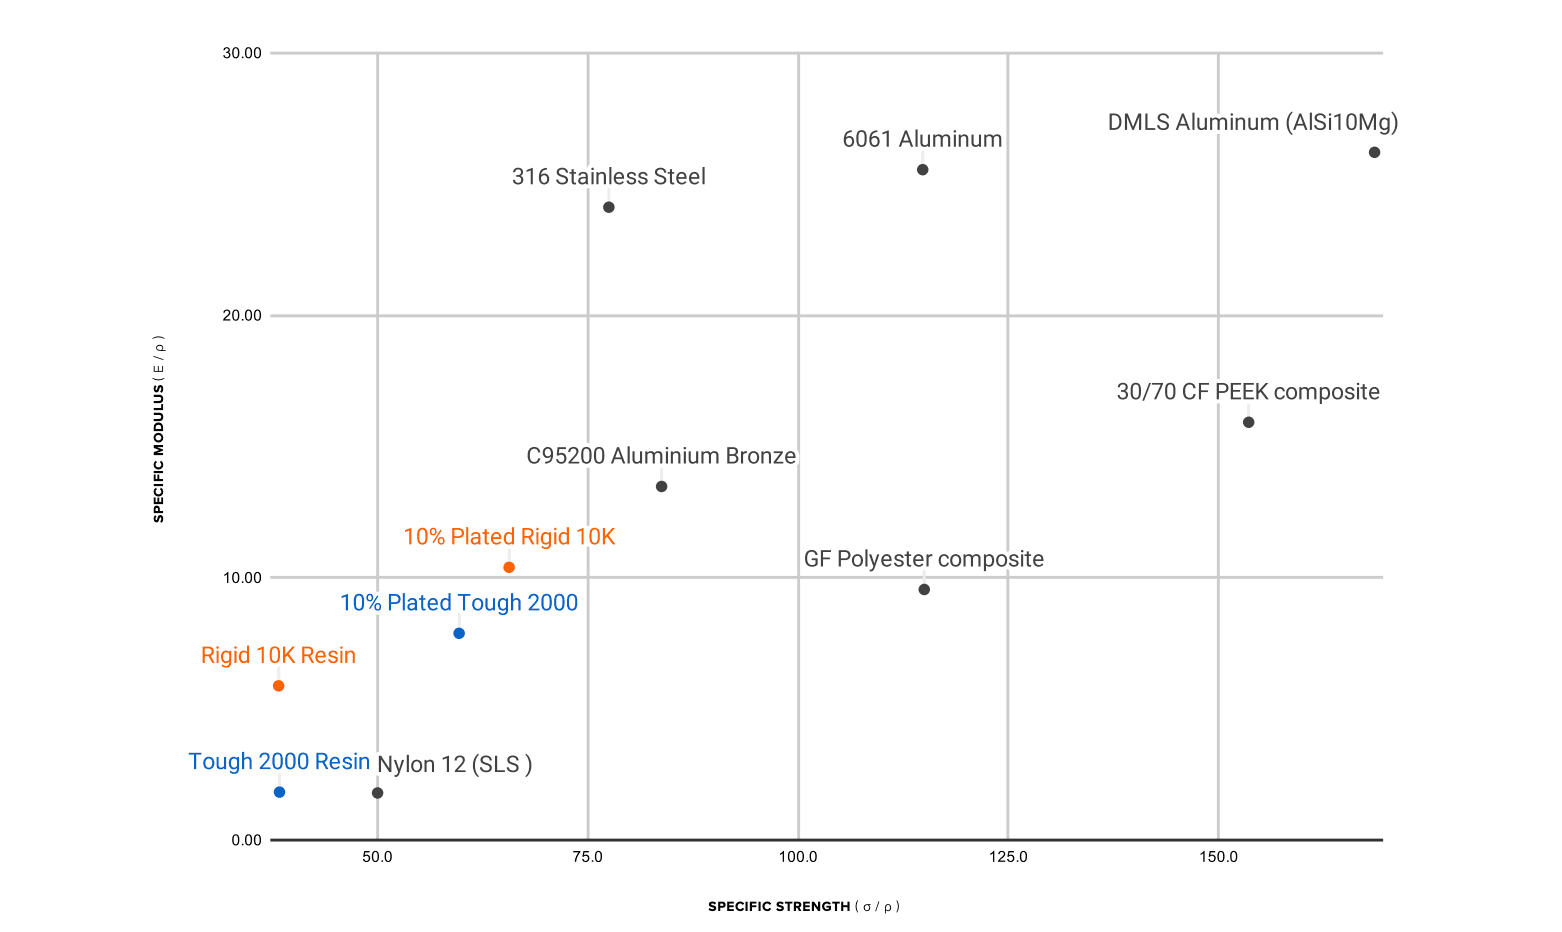
在水平轴上,可以看到在弯曲条件下,10% 电镀 Rigid 10K Resin 的比强度(强度重量比)超过了一些玻璃纤维复合材料和金属材料(包括铝)。如果您需要一款刚硬坚固的轻质材料以避免变形,10% 电镀 Rigid 10K Resin 是理想的选择。
金属体积分数的含义
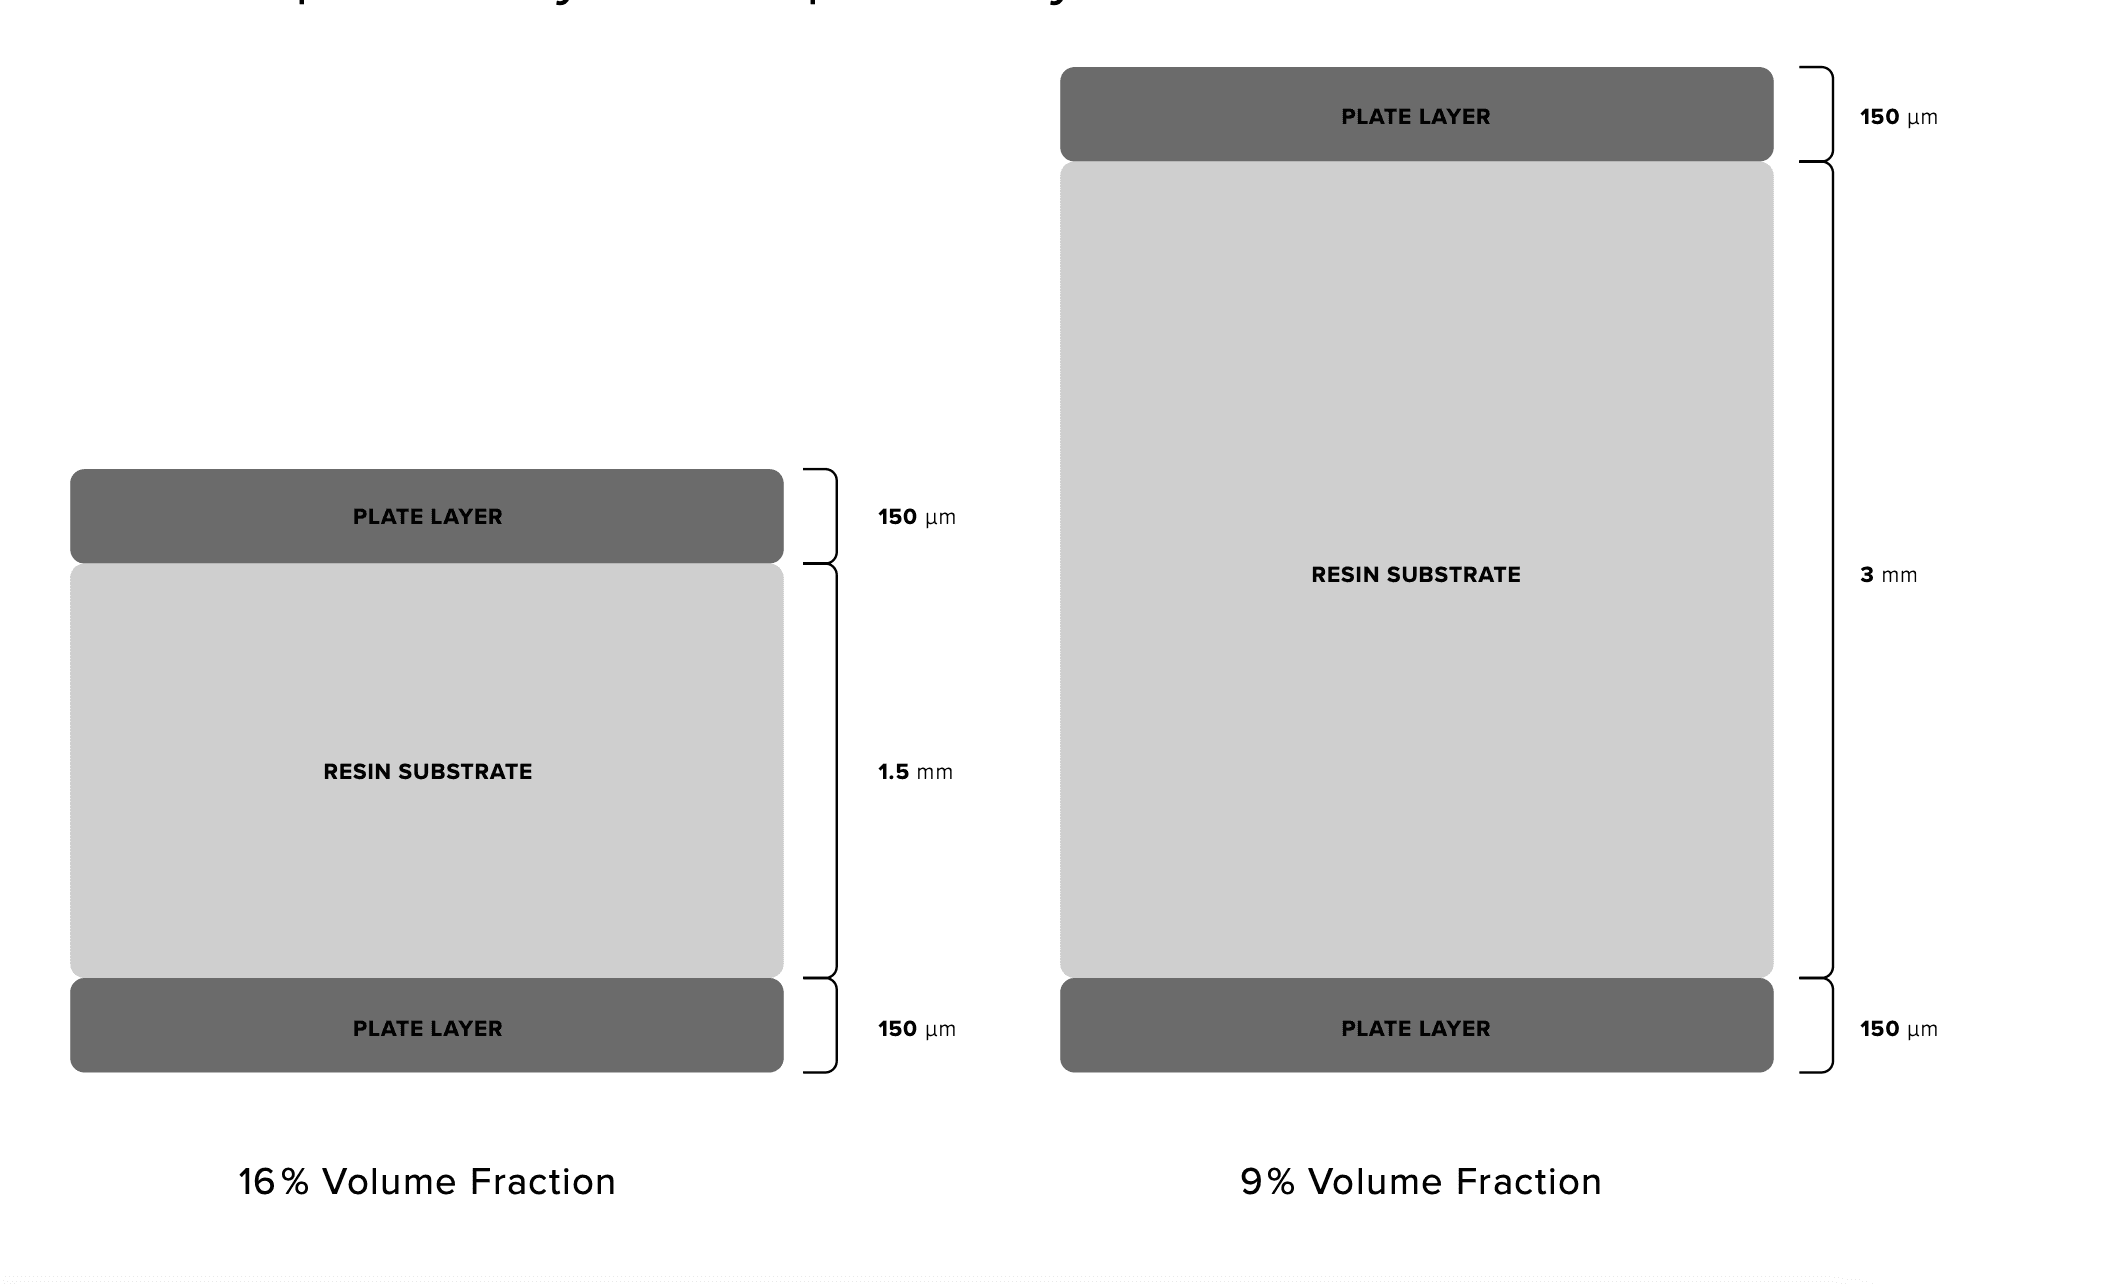
需要明确的是,电镀部件的“金属体积分数”不同于“电镀金属层厚度”。在金属体积分数相同的情况下,相对于薄部件,厚部件的镀层更厚。从绝对意义上说,更厚的镀层也往往对尺寸精度有更大的影响(即使在 CAD 中进行了补偿)。考虑到电镀的工作量、时间和其他费用,我们认为金属体积分数约为 10% 时较为理想,可以在机械性能、可控部件精确度和生产效率之间取得最佳平衡。
在大多数情况下,如果部件的壁厚大致在 3 到 5 毫米之间且保持恒定(SLA 树脂部件和注射塑料的常见尺寸),则可能需要 150 到 300 微米厚的镀层,才能实现约 10% 的金属体积分数。
在下文中,我们将介绍金属体积分数与拉伸和弯曲模量之间的密切关系、以金属体积分数为出发点来评估最终部件性能的原因,以及实现部件目标刚度所需镀层厚度的计算方式。
利用 ROM 评估机械性能
在评估电镀部件机械性能时,一种基础但实用的方法是使用“混合定律通式”。混合定律 (ROM) 很简单:复合材料的整体性能接近于基材和层合板性能的体积加权平均值。
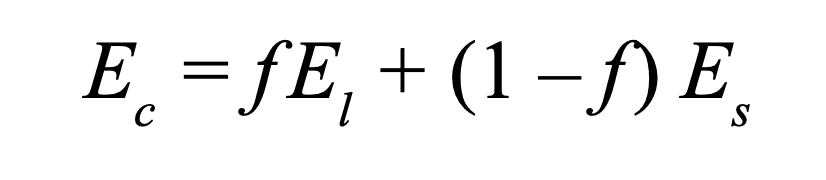
其中:
Ec 是复合部件的弹性模量
f 是复合部件中层合板的体积分数
El 是电镀层合板的弹性模量
Es 是 3D 打印树脂基材的弹性模量
该方法旨在用于含有分散填充物的基材复合材料(如玻璃钢),但以下结果表明,针对电镀复合部件的刚度特性,采用 ROM 也能得到可接受的近似结果。
不同的电镀方法将产生不同机械性能的金属层,这可能导致复合部件的性能因电镀对象而异。总体来说,电沉积金属与块体金属(如铸铜或镍)的性能略有不同。
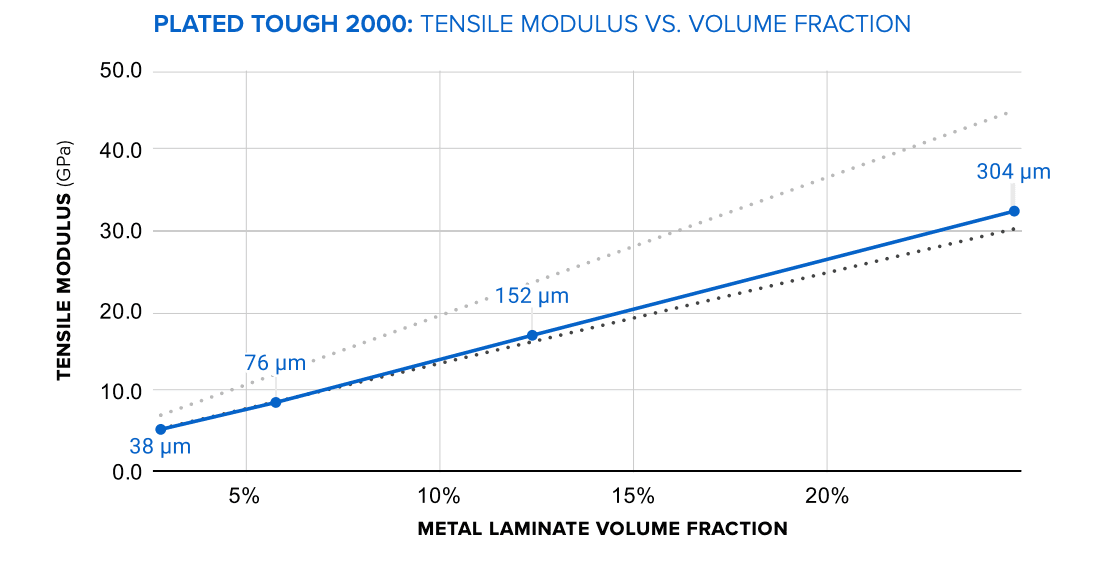
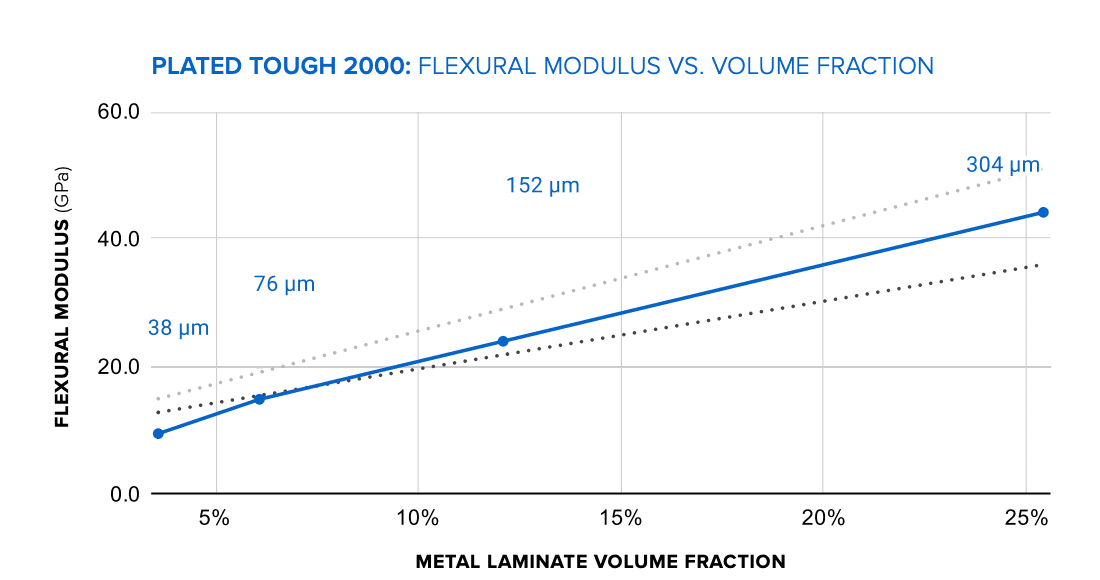
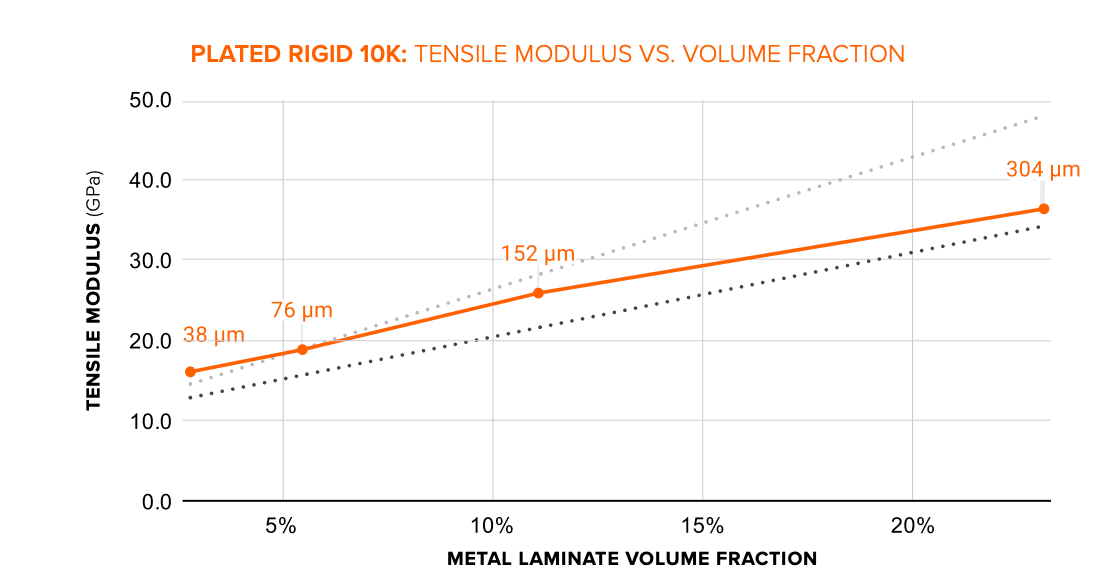
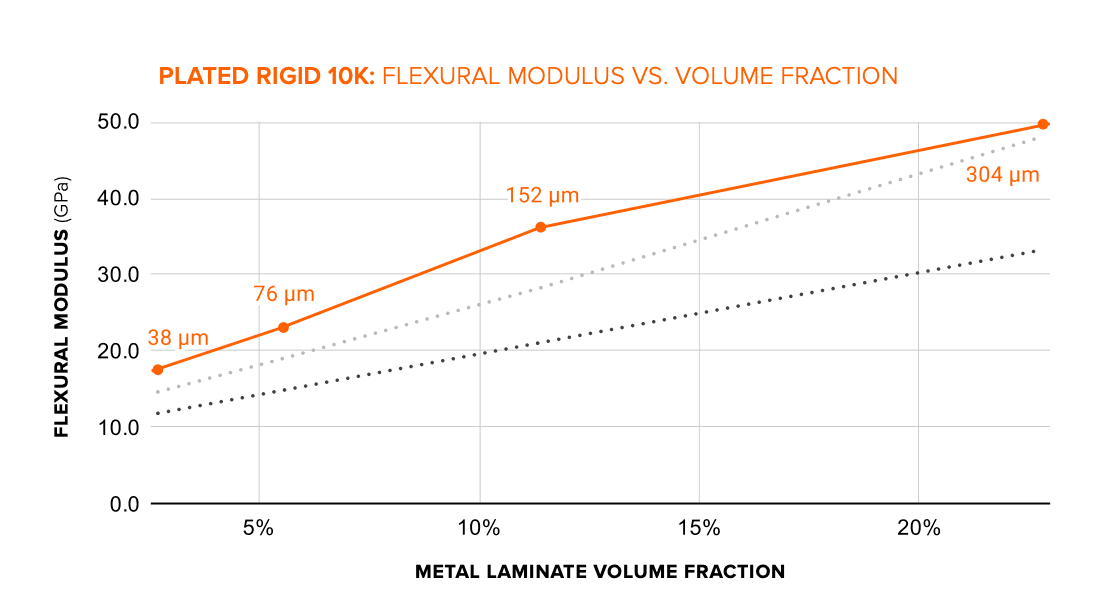
图中位置较低的虚线表示根据工程文献中的电镀铜和镍值计算的 ROM,位置较高的虚线表示为块体金属的 ROM。结果表明,在预测拉伸模量时,电沉积金属值可以作为相对准确的下限。
为了应用混合定律,我们建议对电镀复合部件使用以下数值:
| 拉伸模量 (GPa) | 屈服强度 (MPa) | 极限拉伸强度 (MPa) | |
|---|---|---|---|
| 电沉积硬质镍 | 146 | 1288 | 1558 |
| 电沉积软质镍 | 140 | 607 | 860 |
| 电沉积铜 | 60 | 253 | 328 |
注:由 RePliForm, Inc. 提供电沉积金属数值。
混合定律是否也能够评估电镀对拉伸(或弯曲)强度的影响?一般来说是可以的,至少在我们的简单拉伸试验中可行。
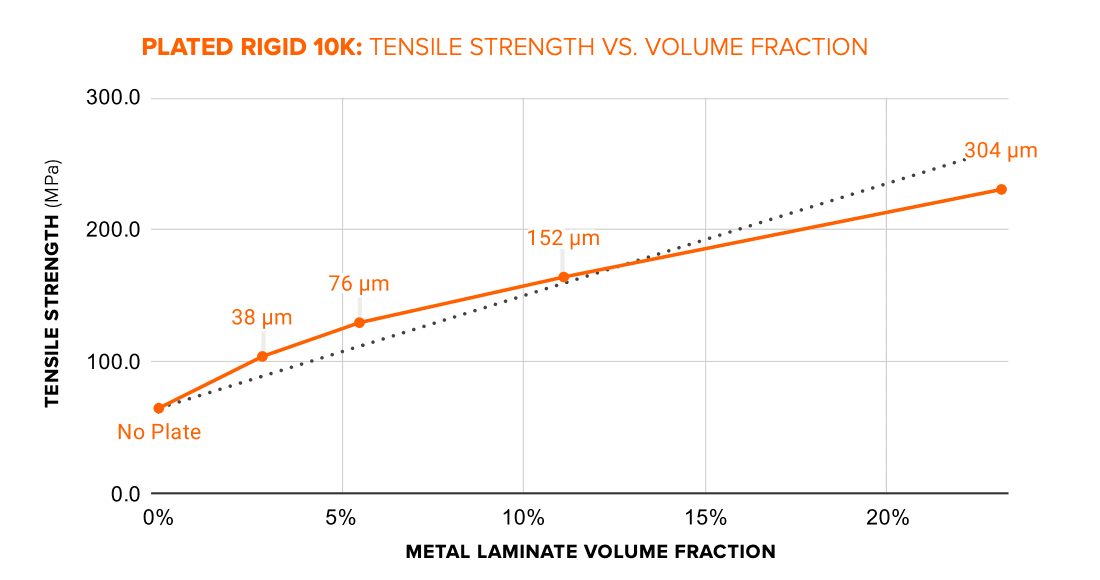
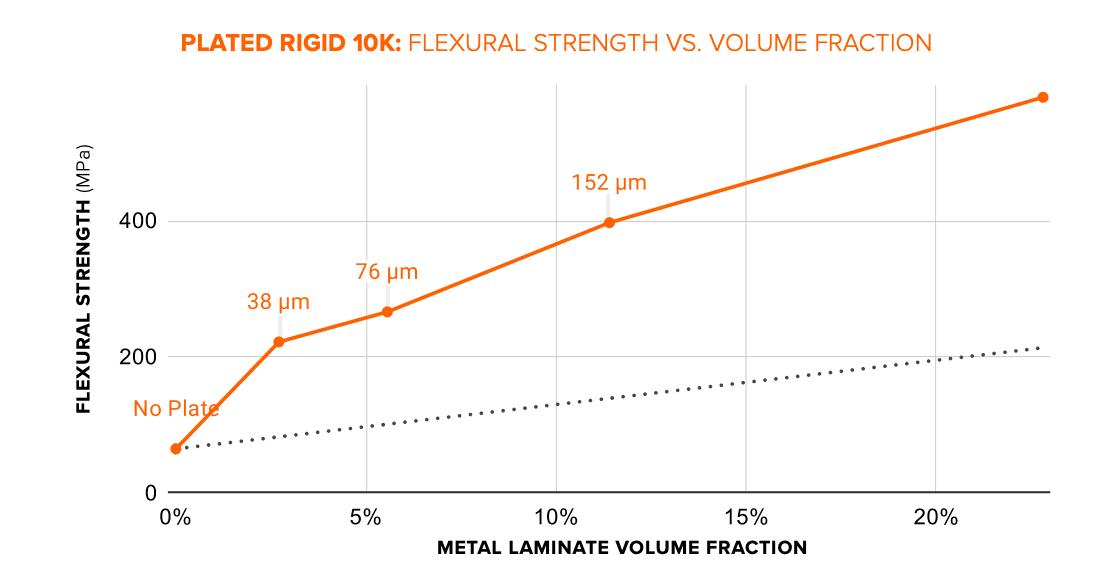
在左图中,混合定律预测的斜率与实际结果相当吻合,在金属体积分数小于 10% 时,估计值稍低于实际值。由图可知,相对于未电镀部件,电镀部件的弯曲屈服强度提升更为明显。金属体积分数为 6% 时,弯曲强度增加 4 倍。
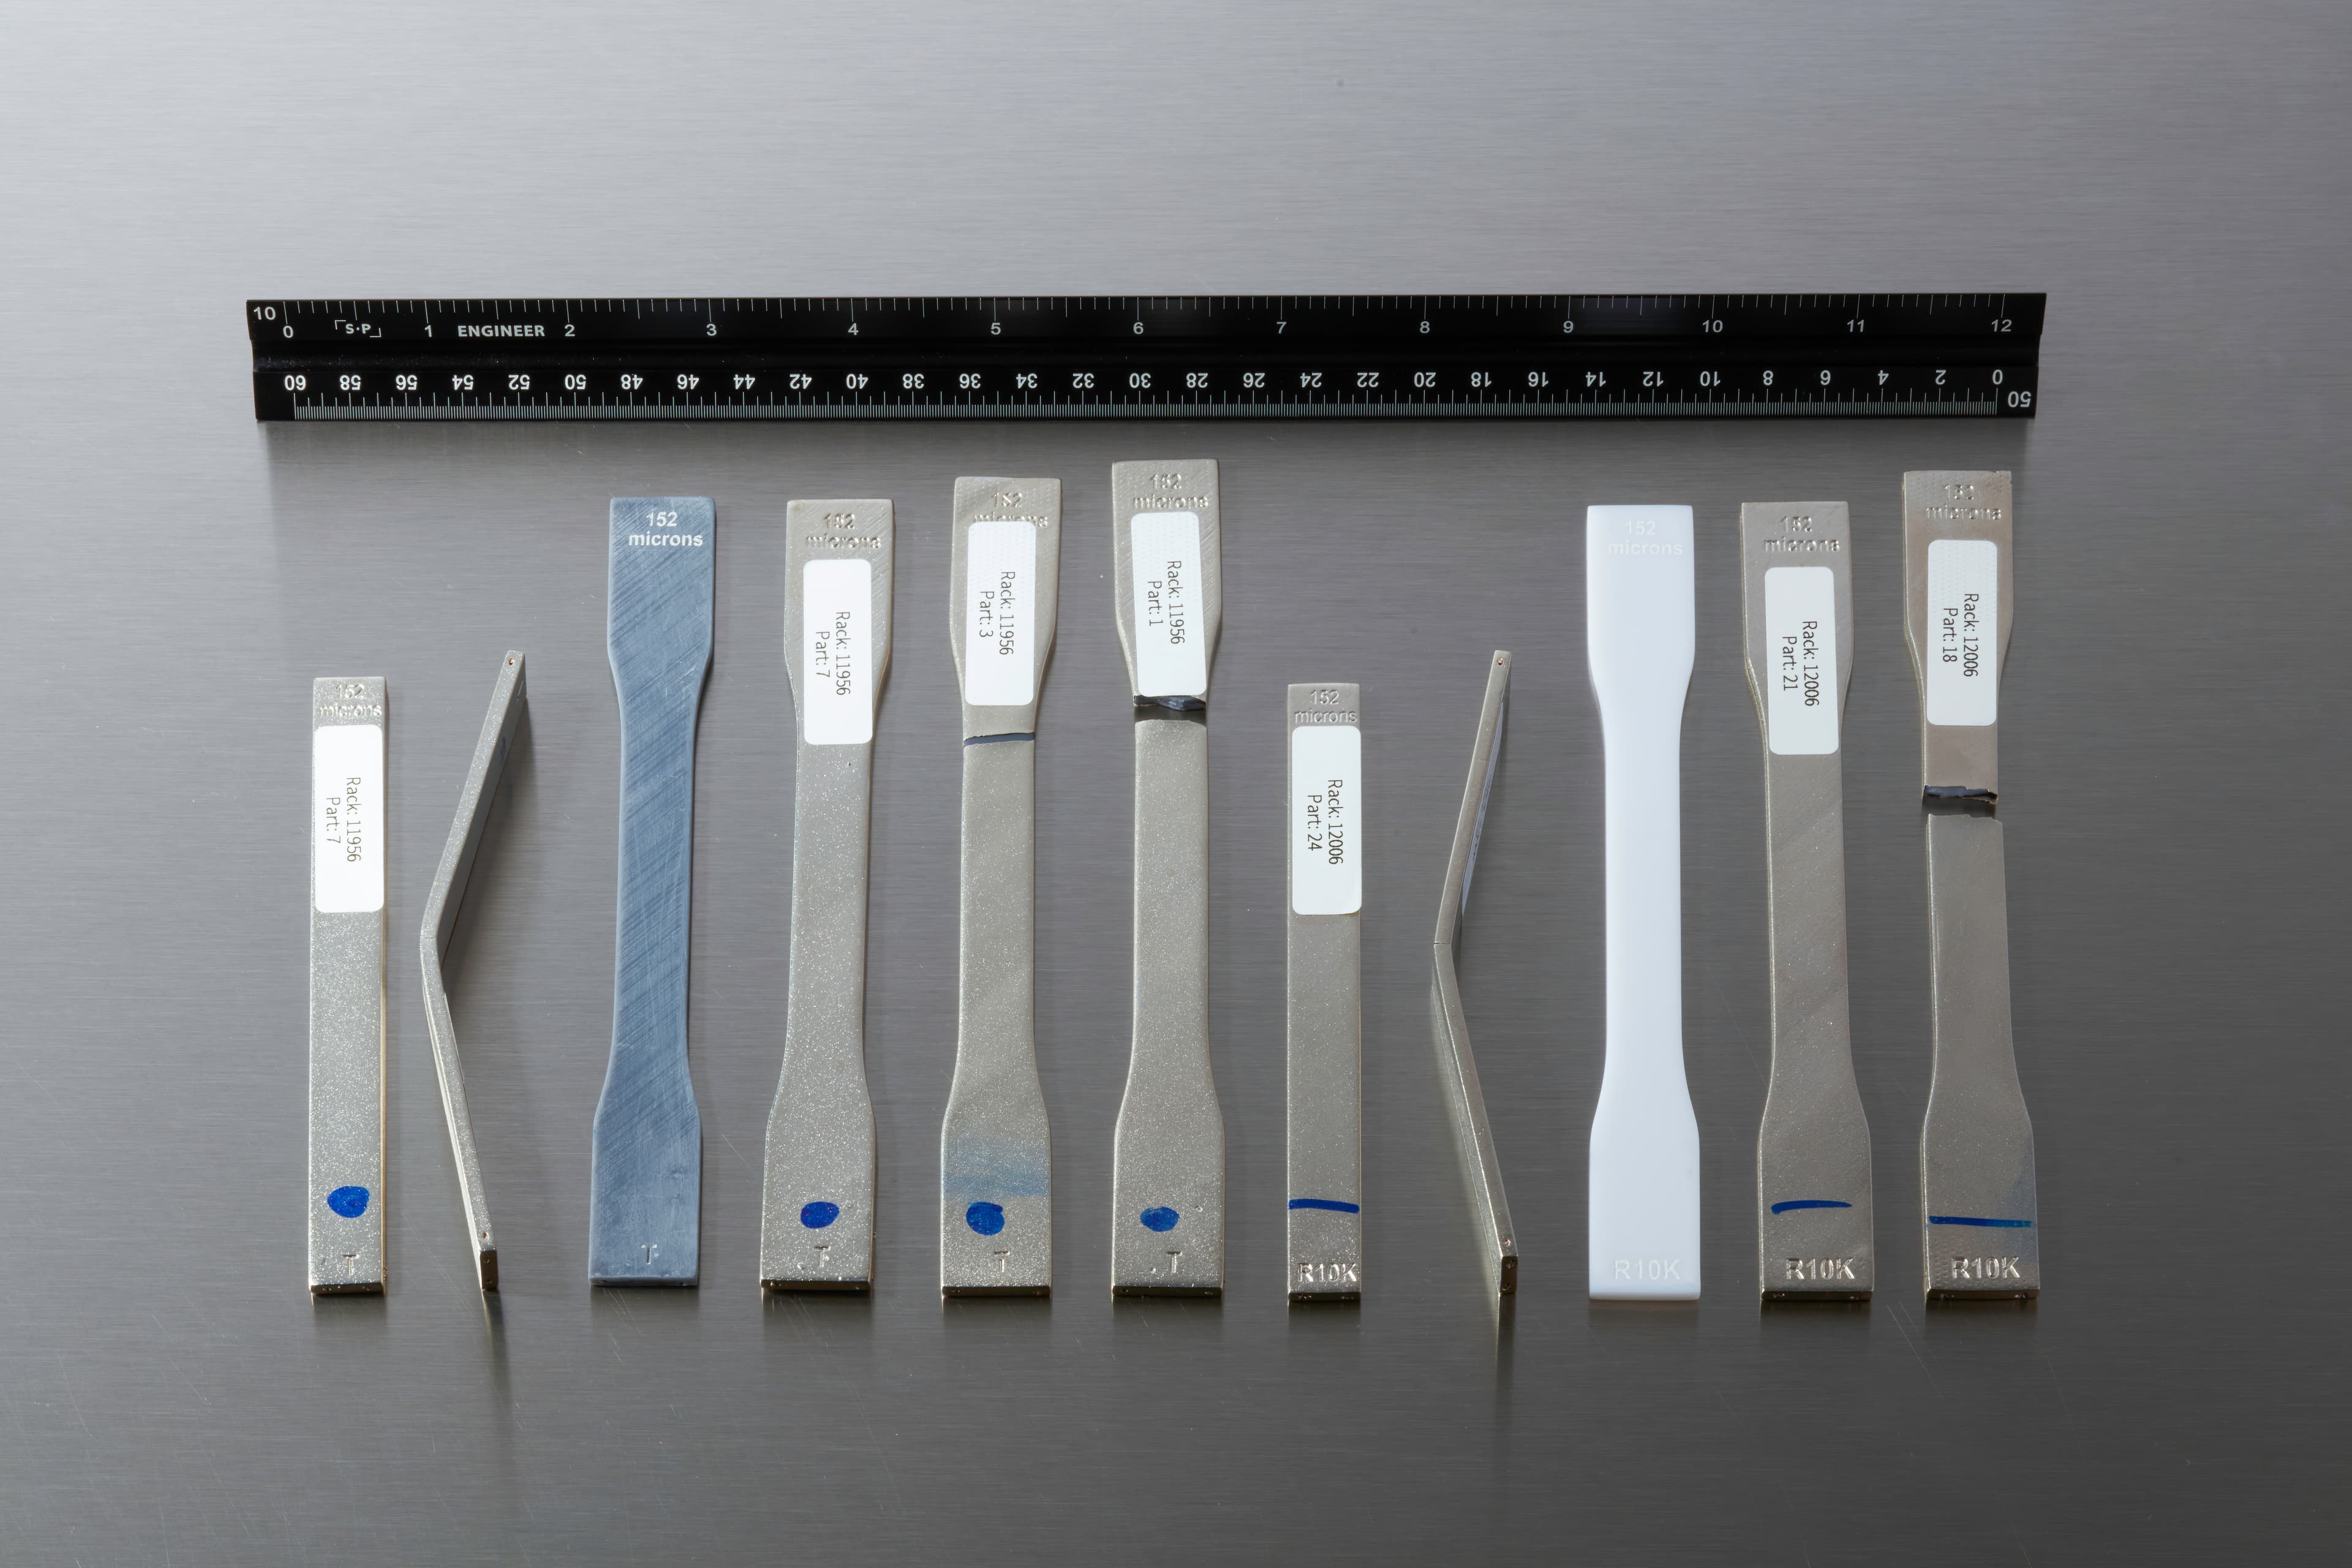
测试部件的实际弯曲强度远远超过混合定律的预测值。我们推测,由于铜的断裂伸长率高于树脂基材,在基材可能已经失效或分层时,金属可能仍完好无损,这会导致相对于在两种材料的变形行为完全一致时,样品的峰值应力更高。在弯曲载荷应用中,ROM 可以为最大屈服强度提供更为保守的基准,但在估算失效时的峰值负荷方面用处不大。
避免部件失效
实际上,电镀部件的壁厚并非始终恒定,这意味着部件的金属体积分数也很难完全一致。此外,电镀复合部件的最终失效形式有时可能与难以预测的机械作用有关(例如分层),直接原因往往并非拉伸应变。因此,电镀部件的极限屈服应力很难像均质材料一样准确预测。
提示:通过使用与电镀金属成分具有类似性能的树脂基材,可以将意外力学失效的可能性降至最低。
结构性电镀通常旨在改善刚度特性,因此我们建议使用 Rigid 10K Resin 作为基材,该材料具有最高的可预测性,适用于大多数静态应用。然而,如果您的应用对抗冲击性的要求较高(或需要承受更高的应变),建议使用弯曲模量较低的基材,如 Tough 2000 Resin 或 Tough 1500 Resin。Tough 和 Durable Resin 家族材料与较厚的铜镀层在性能上相匹配,如果需要耐腐蚀或耐磨的部件,则应添加较薄的镍外层。
在这个航空整流罩原型中,通过结构性镍镀层可以看到 Formlabs Nylon 12 Powder 基材的表面纹理。
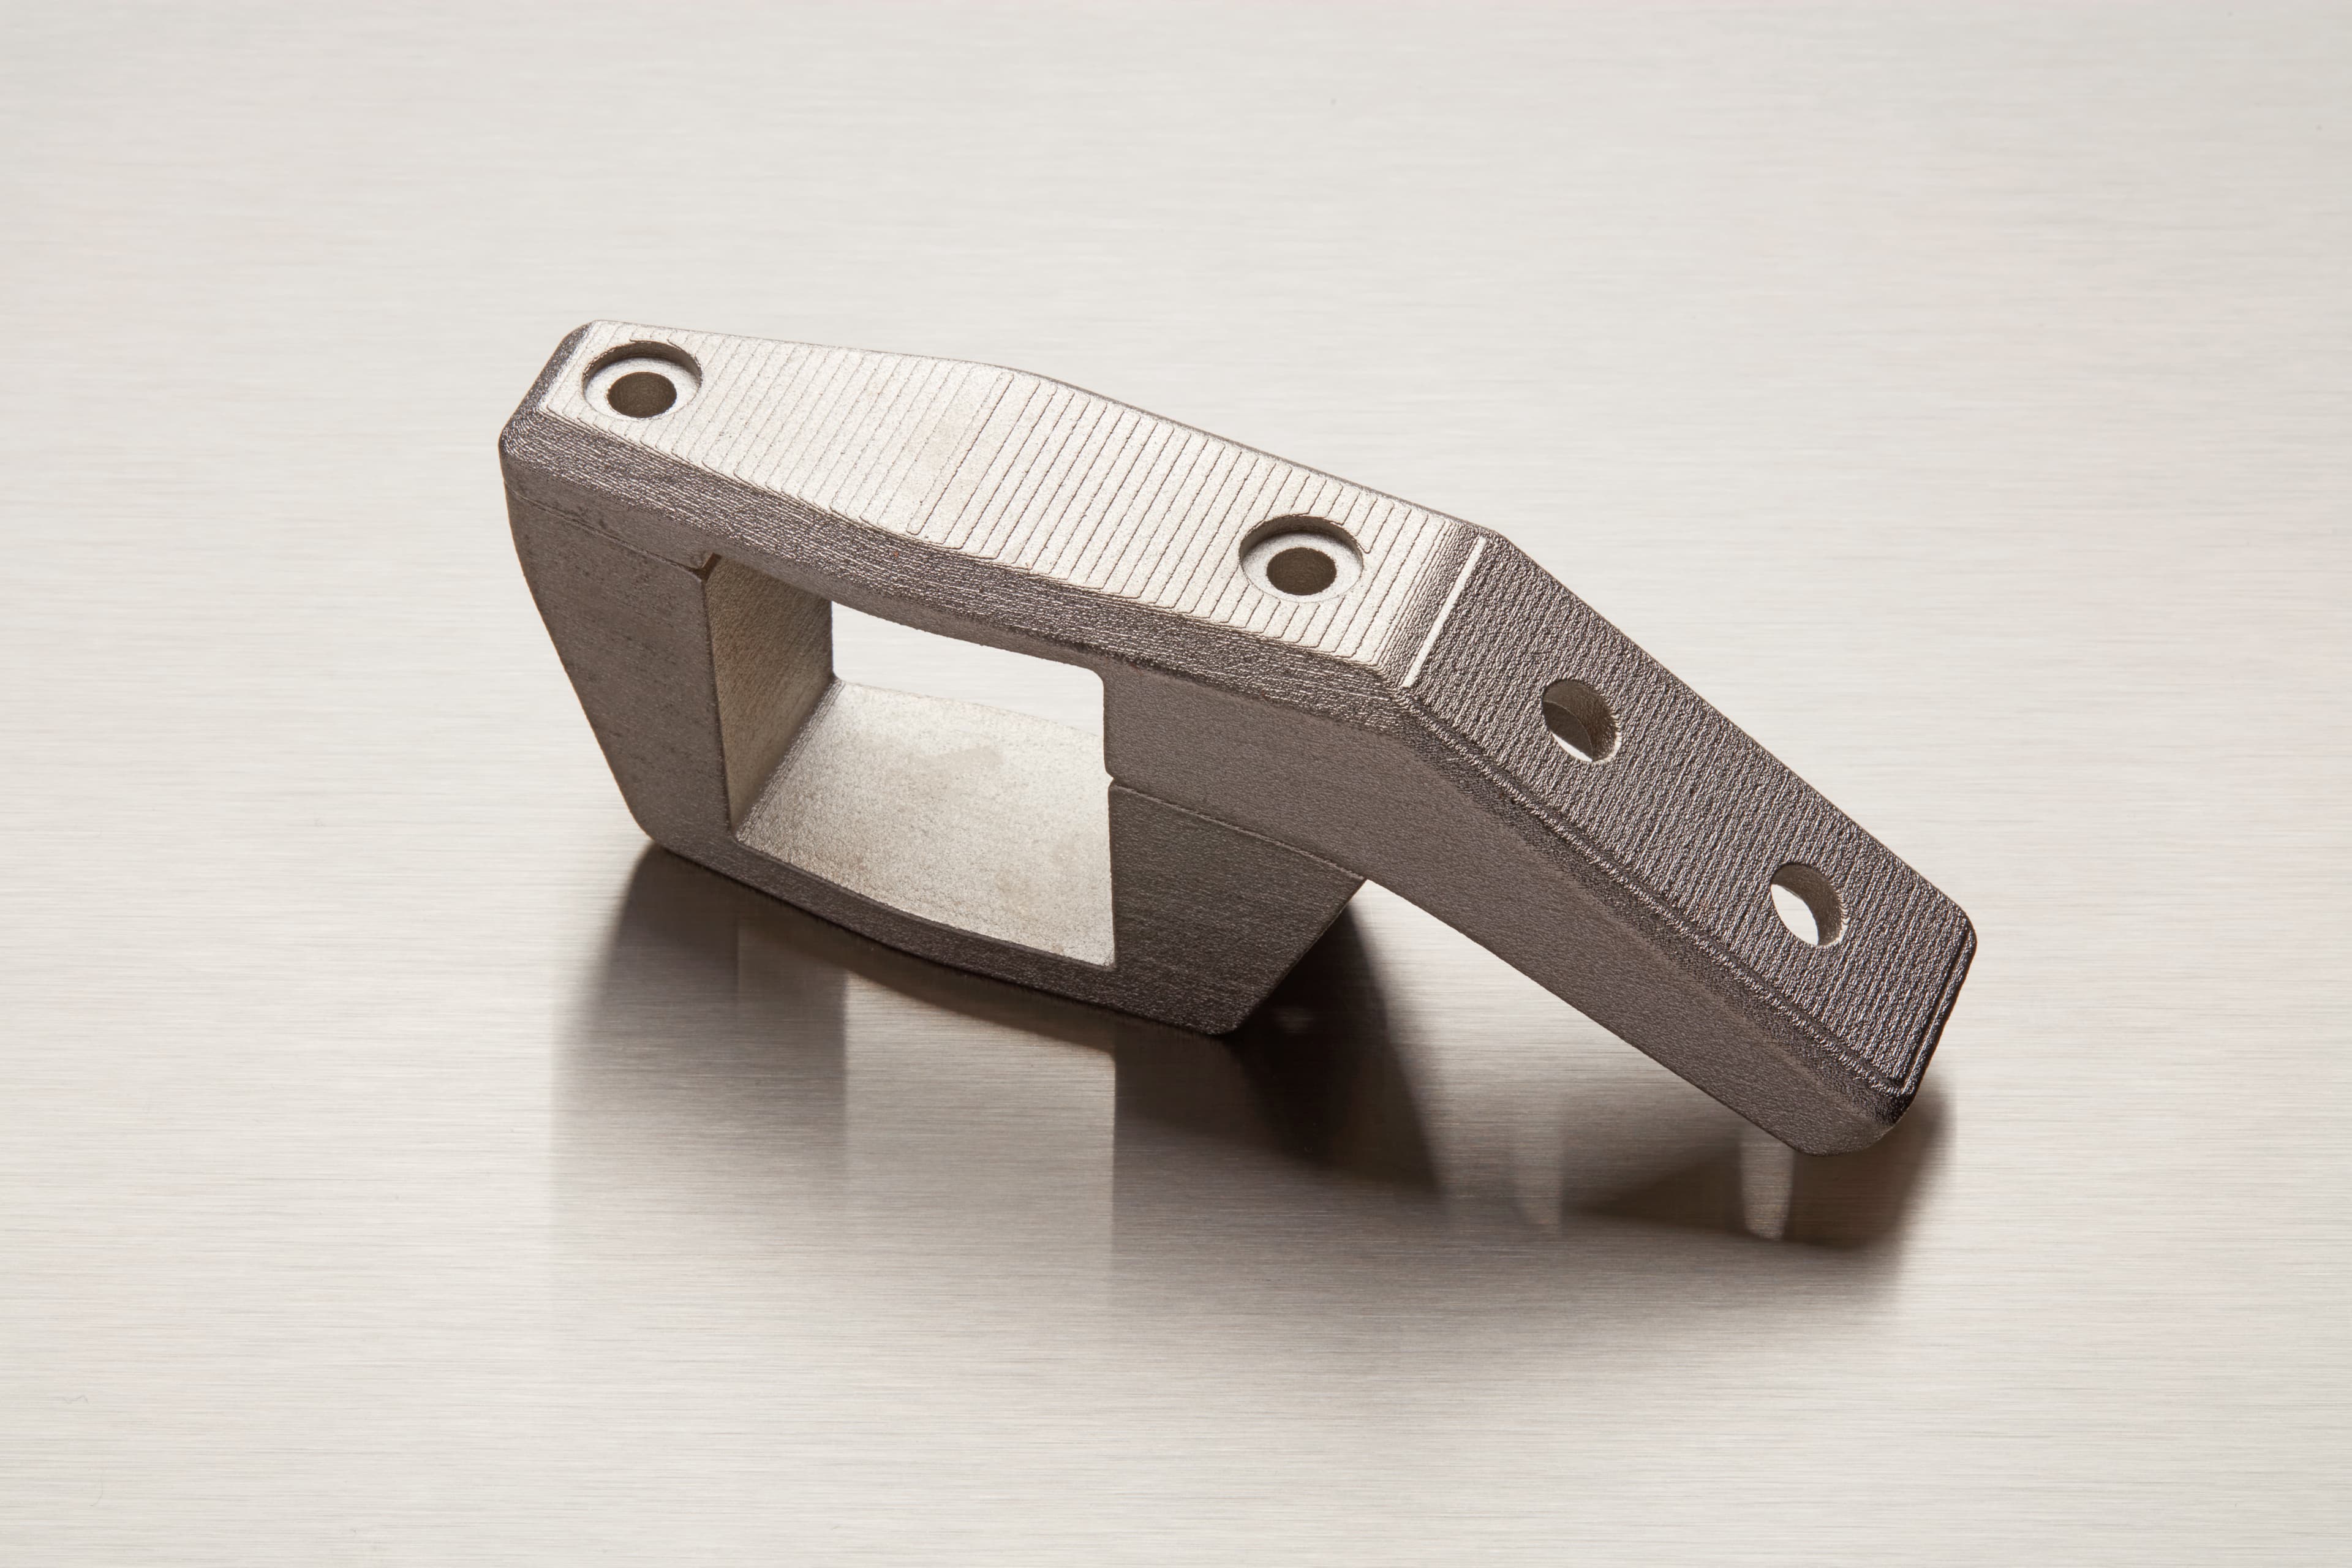
除了选择合适的基材外,另一项明智的做法是在内角处进行倒圆。圆角边缘不仅能够减少应力集中,避免产生分层,在其他方面也很有帮助,例如倒圆处理后的内角更容易清洁,因此可以更可靠地进行金属处理。与十分锐利的内角相比,圆角处的镀层厚度更均匀。
相对于均质材料,也可以采用安全系数更高的设计,以避免电镀部件承受接近预测极限的应力。这可以通过衍生式设计轻松实现,并能对表面积和体积密度进行参数化。
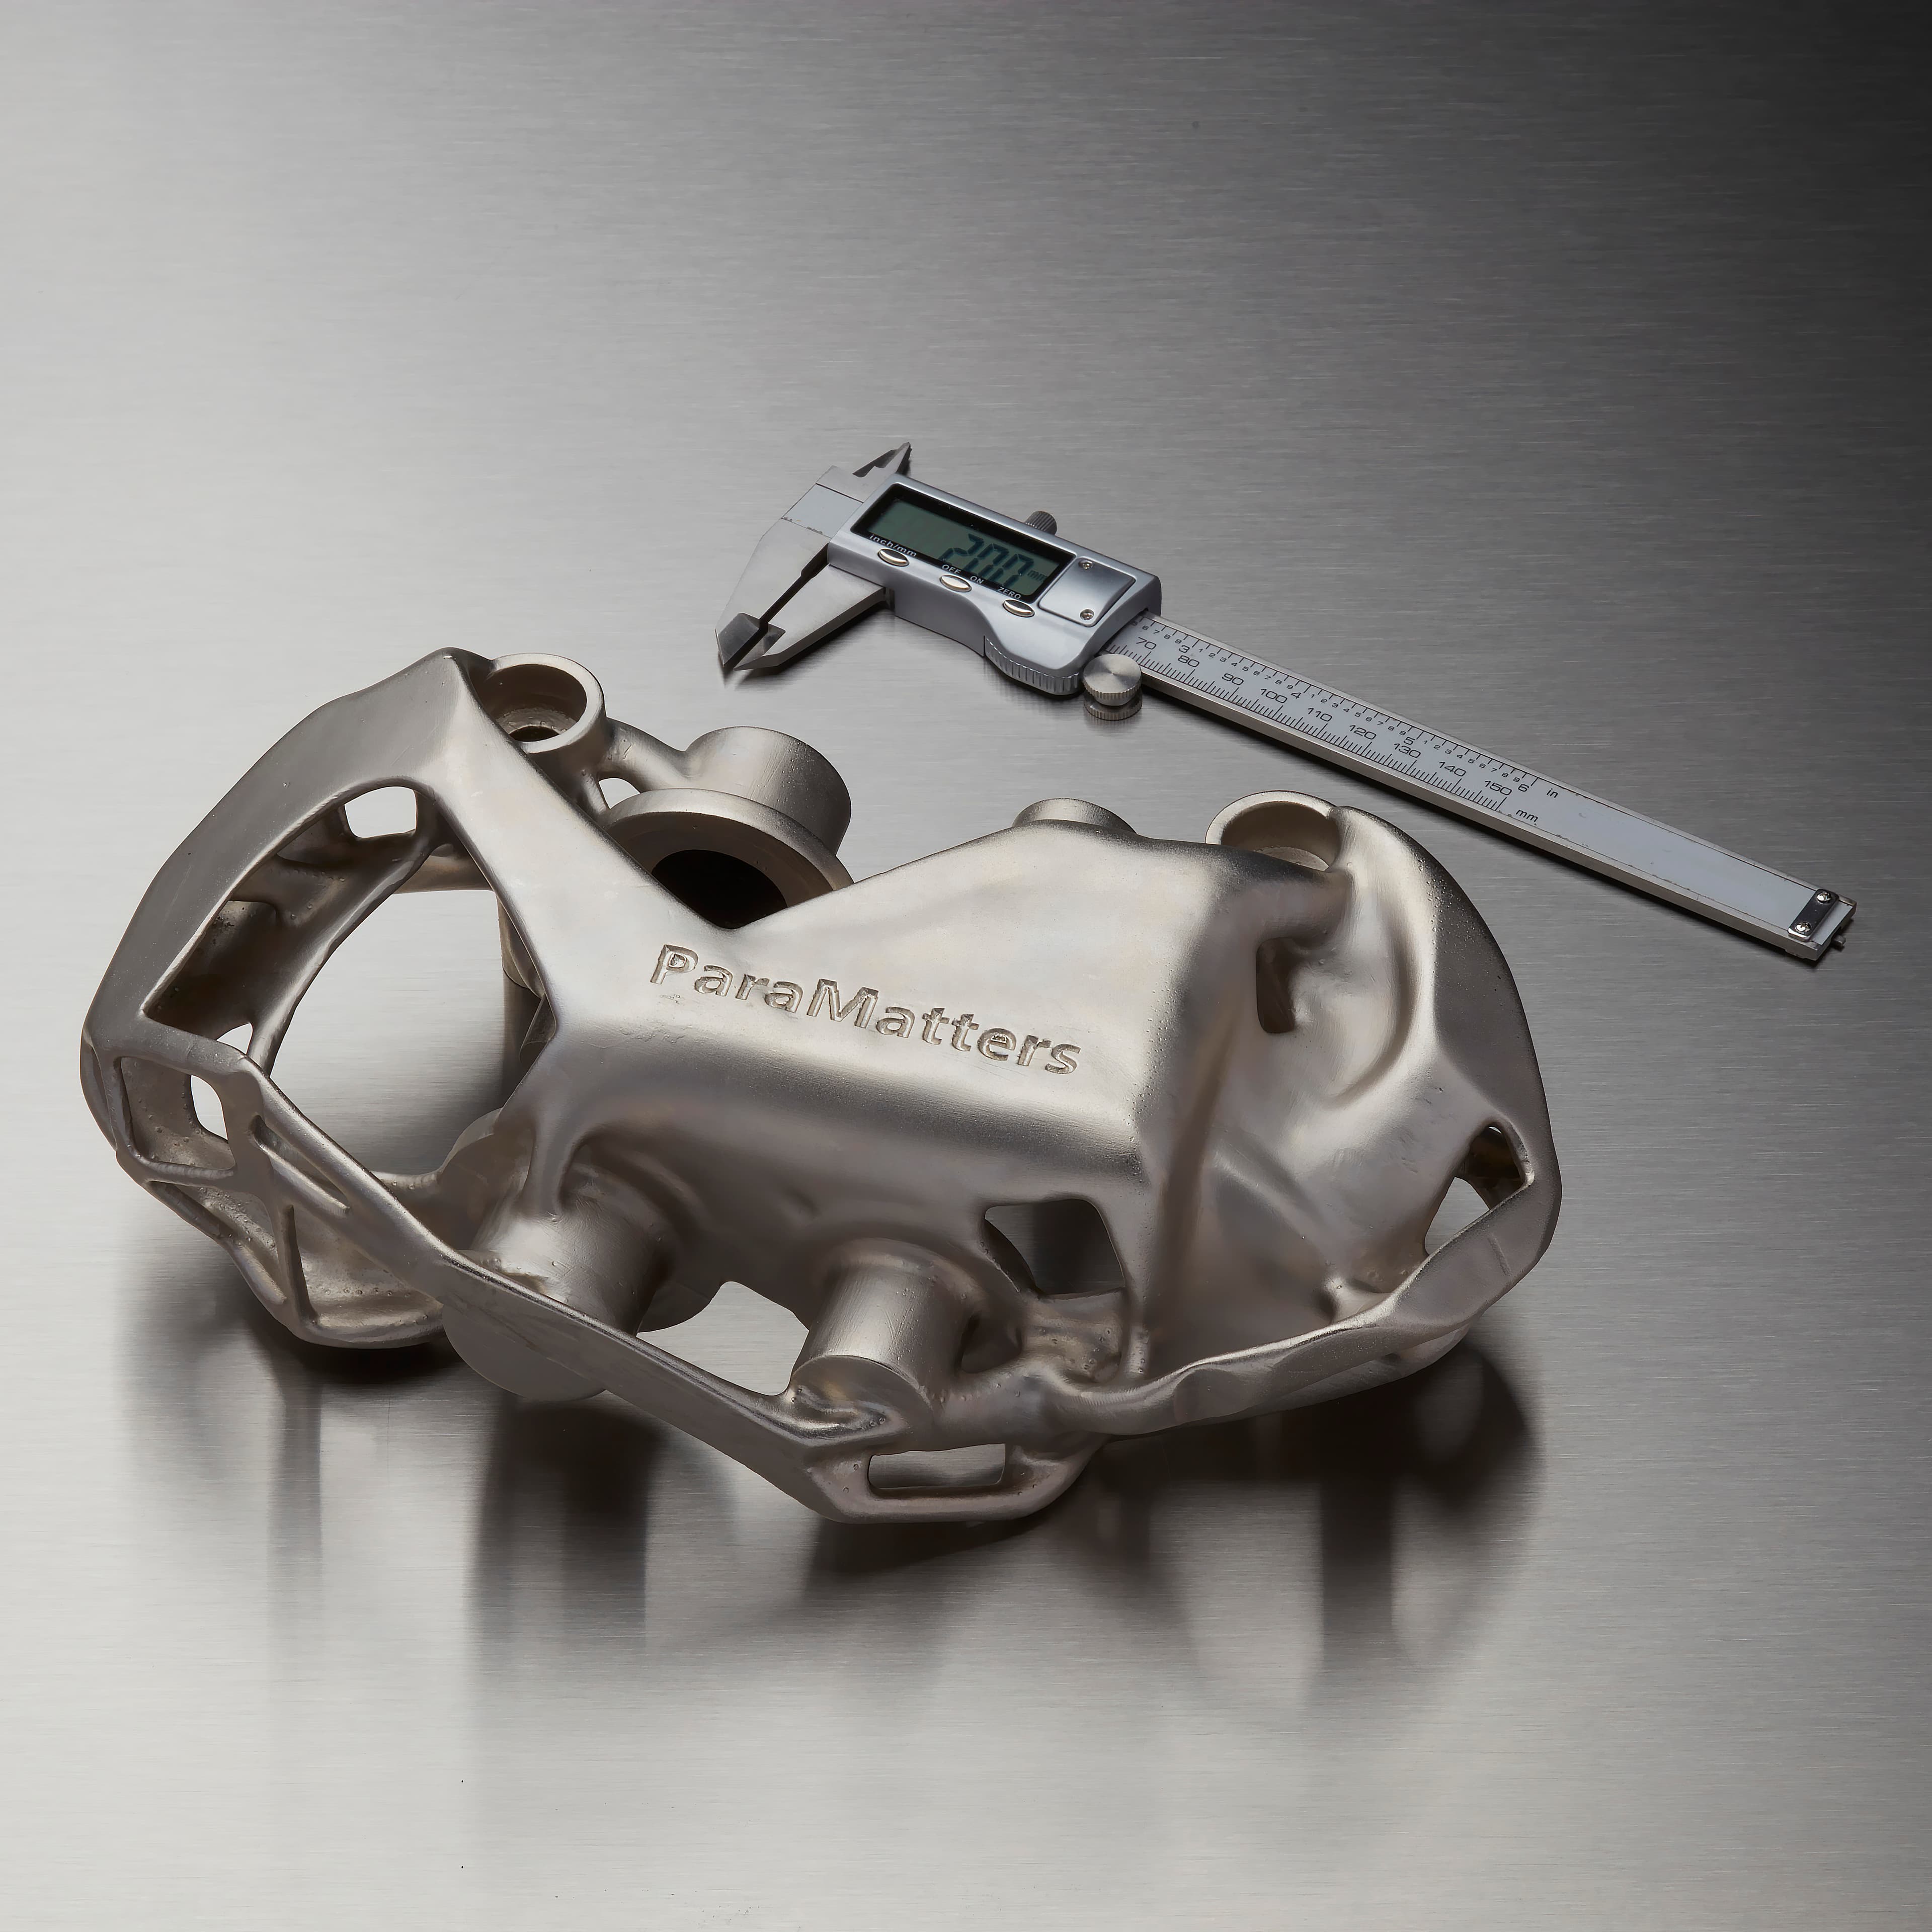
利用衍生式设计
众所周知,3D 打印的优势是在不增加制造成本的情况下制造复杂的几何结构。晶格和拓扑优化等新技术的面世放大了 3D 打印的优势,这些技术常用于成本高昂的直接金属 3D 打印领域。
定义:拓扑优化是指通过计算精简部件,将实现指定设计目标所需的材料减少到最低限度;而晶格优化后的部件使用轻质多孔的 3D 网格替换实心固体,可减轻重量。
这两种技术还会增大表面积和生成复杂曲率几何体,协同作用可增加设计的刚度。当表面积体积比很高时(例如在晶格结构中),更薄的镀层更容易实现较高的金属体积分数,这意味着部件的刚度和精度也会更高。
除了修改部件的基本形状外,nTopology Platform 等衍生式设计工具还可以轻松增添加强筋、加固板、通孔甚至表面纹理等设计特征。这些特征能够改善 3D 打印树脂基材和镀层之间的附着力或“键合”。一般来说:基材和镀层之间的附着力越强,部件的强度越大。
案例研究:设计复合材料支架
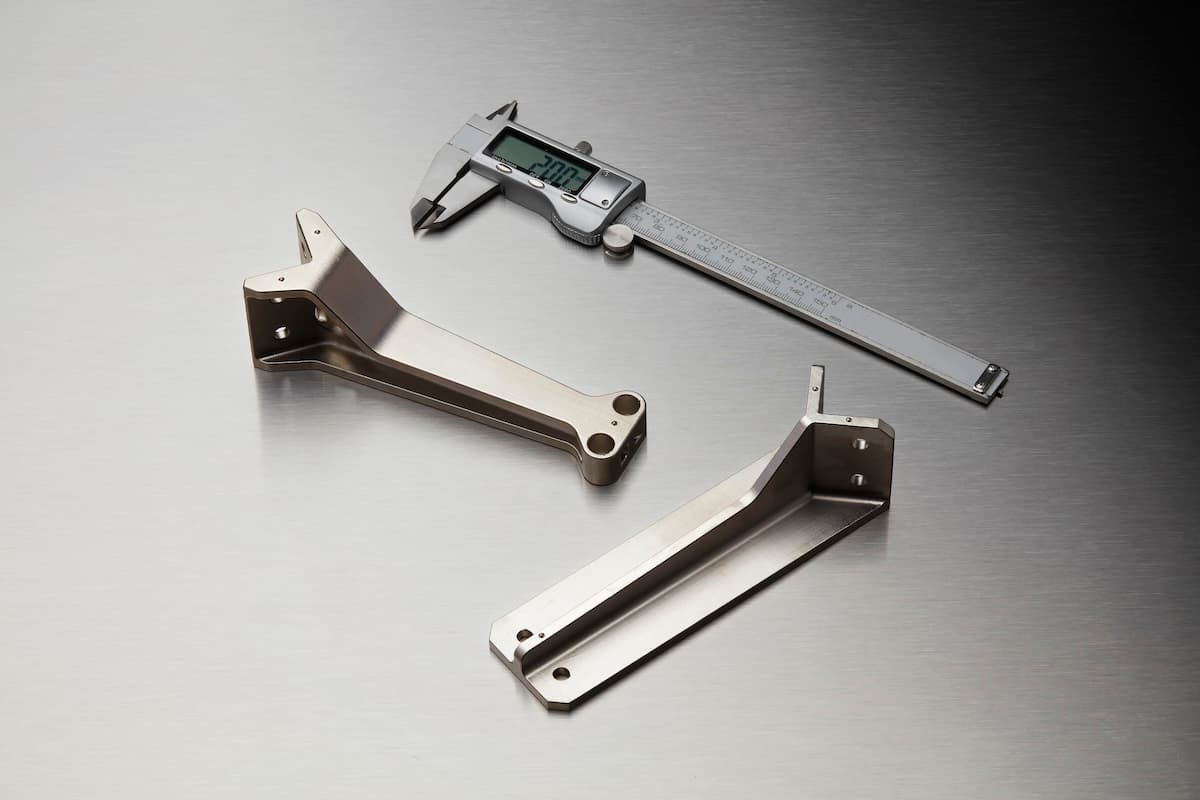
与其他解决方案相比,电镀树脂部件如何解决问题?为了研究这个问题,Formlabs 测试了一款 3D 打印支架,该支架用于在测试机柜的角落安装嵌入式机架。如果使用 3D 打印支架代替定制铝支架,则无需进行车间制造,且生产成本大大降低。
应用混合定律
设计电镀部件的第一步是确定部件的目标刚度。参考部件由 6061 铝合金制成,在 100N 负载下变形约 0.15mm(几乎无变形)。对于使用 Rigid 10K Resin 制造的 3D 打印部件具有与铝制部件相同的几何结构,在负载下的变形量为 1.05mm。
众所周知,即使电镀少量的金属,部件也可以在室温下抵抗蠕变。但是,如果不从根本上改变原始部件的设计,那么仅通过电镀,部件的刚度会如何变化?
为了进行同类比较,我们使用了拉伸试验中的电镀成分。共计电镀三层厚度相等的金属,总厚度为 150 微米。根据混合定律的预测结果,部件的拉伸模量至少为 18GPa。使用该模量进行有限元分析预测,电镀部件的负载端将弯曲 0.54mm,约为未电镀部件变形量的一半。
有关多层电镀混合定律计算方式的详细信息,请参阅附录。
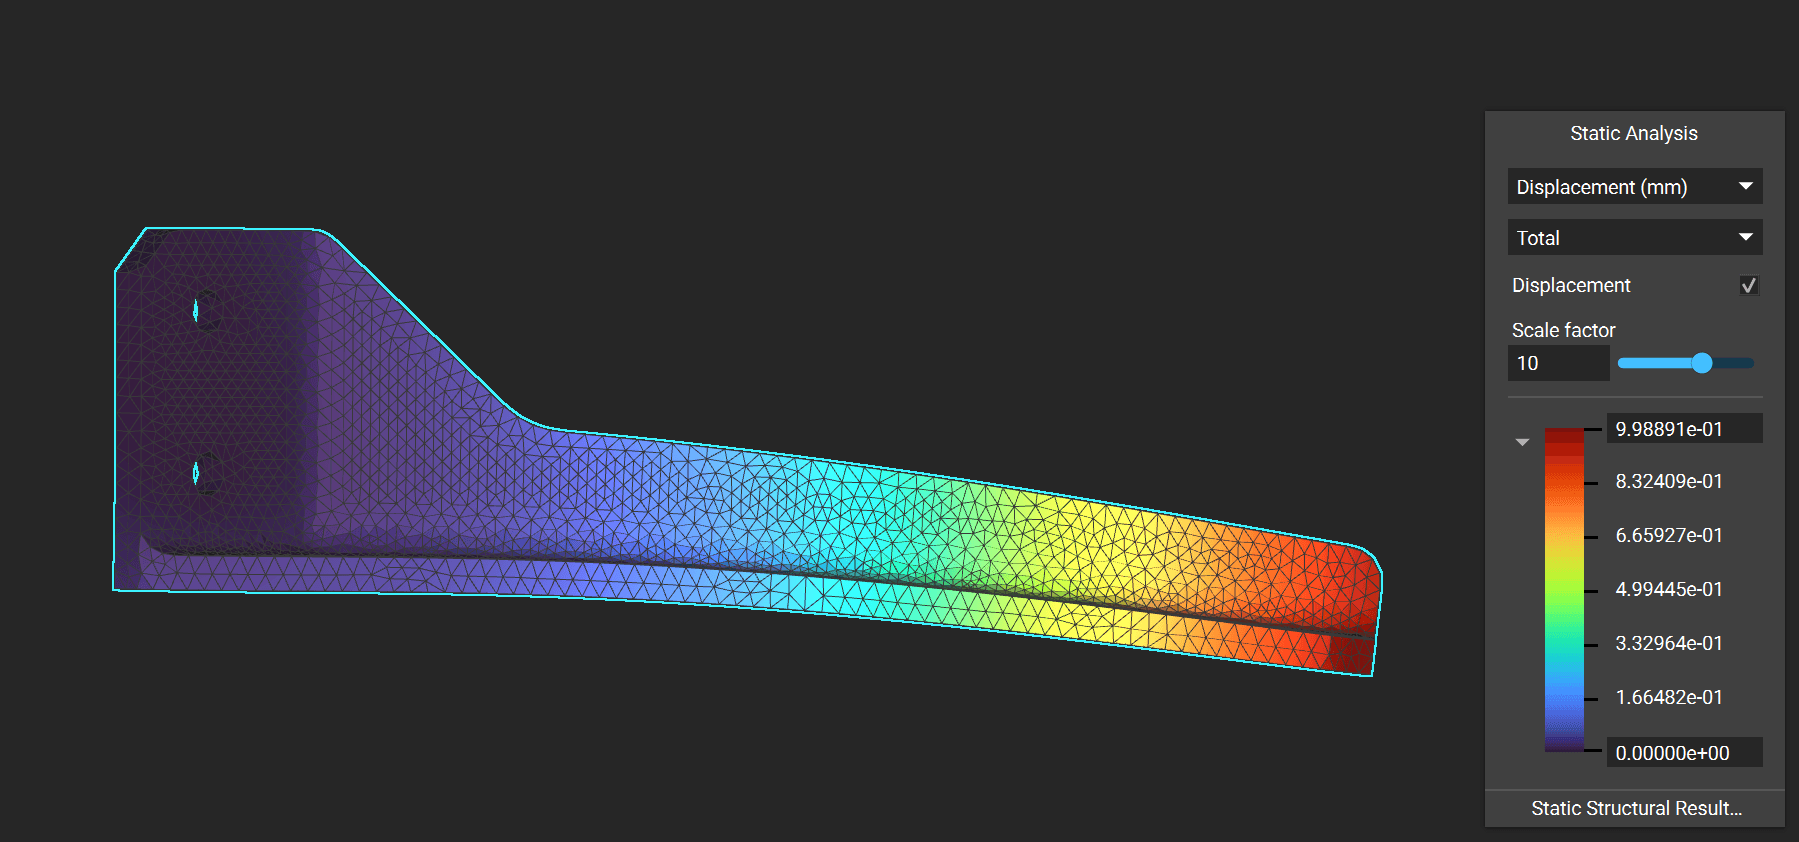
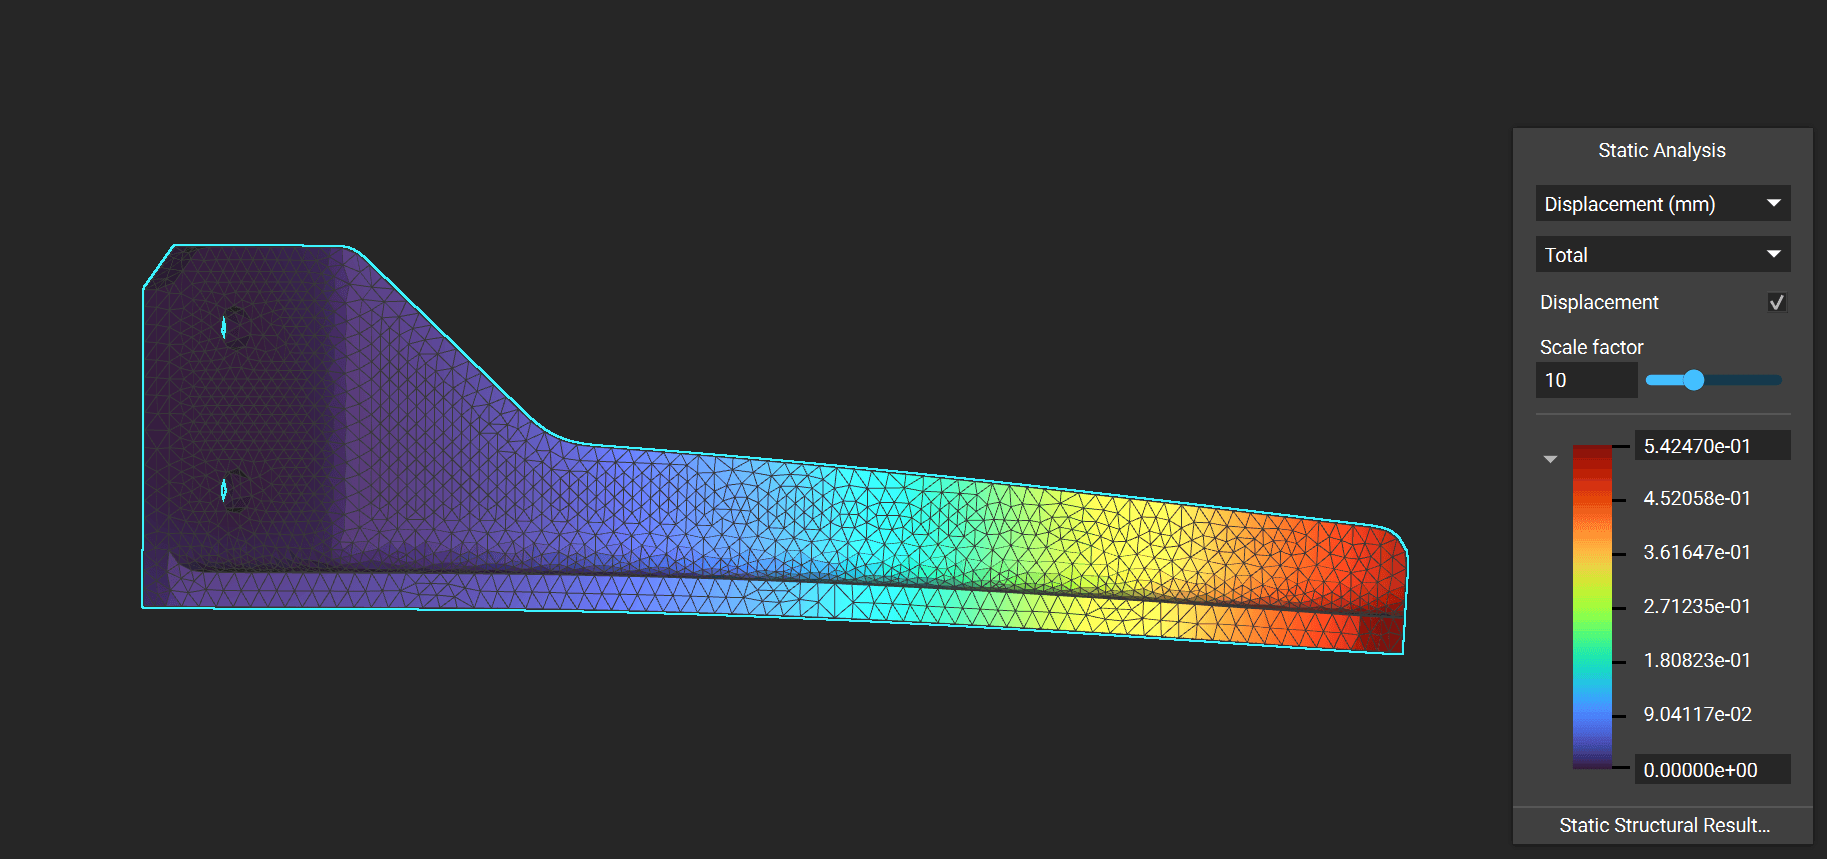
使用 ROM 模量进行的 FE 分析。左:未电镀部件,右:150μm 电镀部件(注:位移比例为 10 倍)
电镀部件性能
ROM 值与电镀部件的实际性能差距如何?在末端施加载荷,并将实际变形量与 3D 扫描仪的扫描结果(精确到 50 微米以内)进行比较。
可知这些部件在负载下弯曲,因此认为弯曲模量的实验测试值更具代表性。混合定律无法体现电镀部件的弯曲刚度和拉伸刚度之间的差异,因此我们对于电镀部件的真实硬度值高于模拟预测值这一事实并不意外。然而,我们仍然认为 ROM 是一种实用工具,有助于确立性能基准并确定应用所需的镀层厚度。
电镀支架的 3D 扫描结果表明,在 100N 载荷下其变形量为 0.44mm (±25μm),小于纯树脂部件的一半。此外,电镀支架的强度至少是未电镀支架的 2.4 倍:未电镀的 Rigid 10K Resin 部件在断裂前可承受的最大负荷为 405N,而电镀支架可承受 1000N(超过测力传感器的最大额定量程)的力而不会失效。
堆叠刚度
结构性电镀和拓扑优化是两种互补的策略。将两种技术相结合,可以生产坚固、刚硬、轻质的部件,突破常规聚合物 3D 打印工艺的限制。
SIMP 拓扑优化法可以在给定的体积分数限制内最大程度提高刚度。我们使用 TopOpt 在现有支架的边界框架内使用等量(或更少)的材料设计了刚度更高的几何结构,其中 SIMP 体积分数设置为以下值:
[Vol[原始部件] ]/ [[Vol边界框]],并使用混合定律估算的拉伸模量作为有限元材料的体积弹性模量。
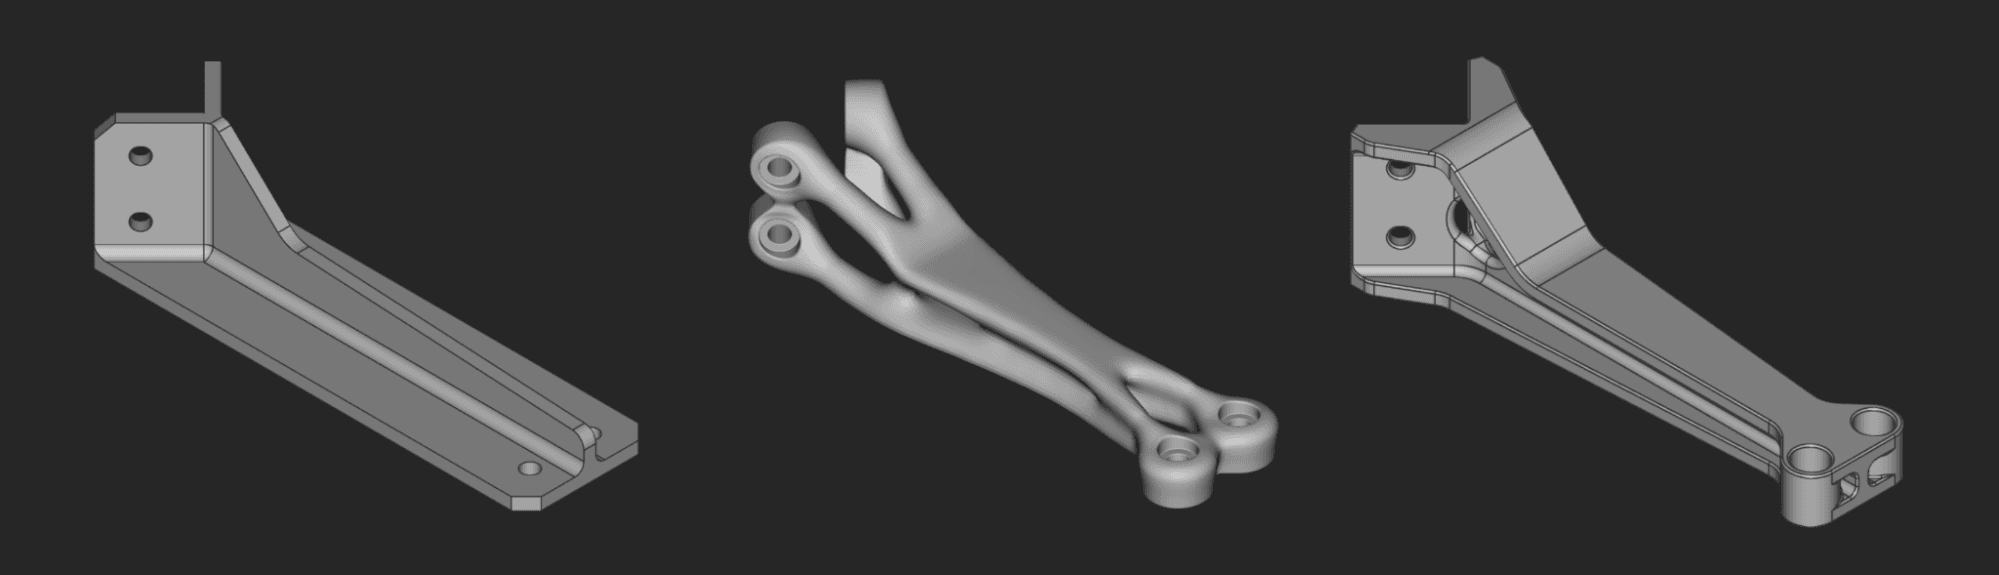
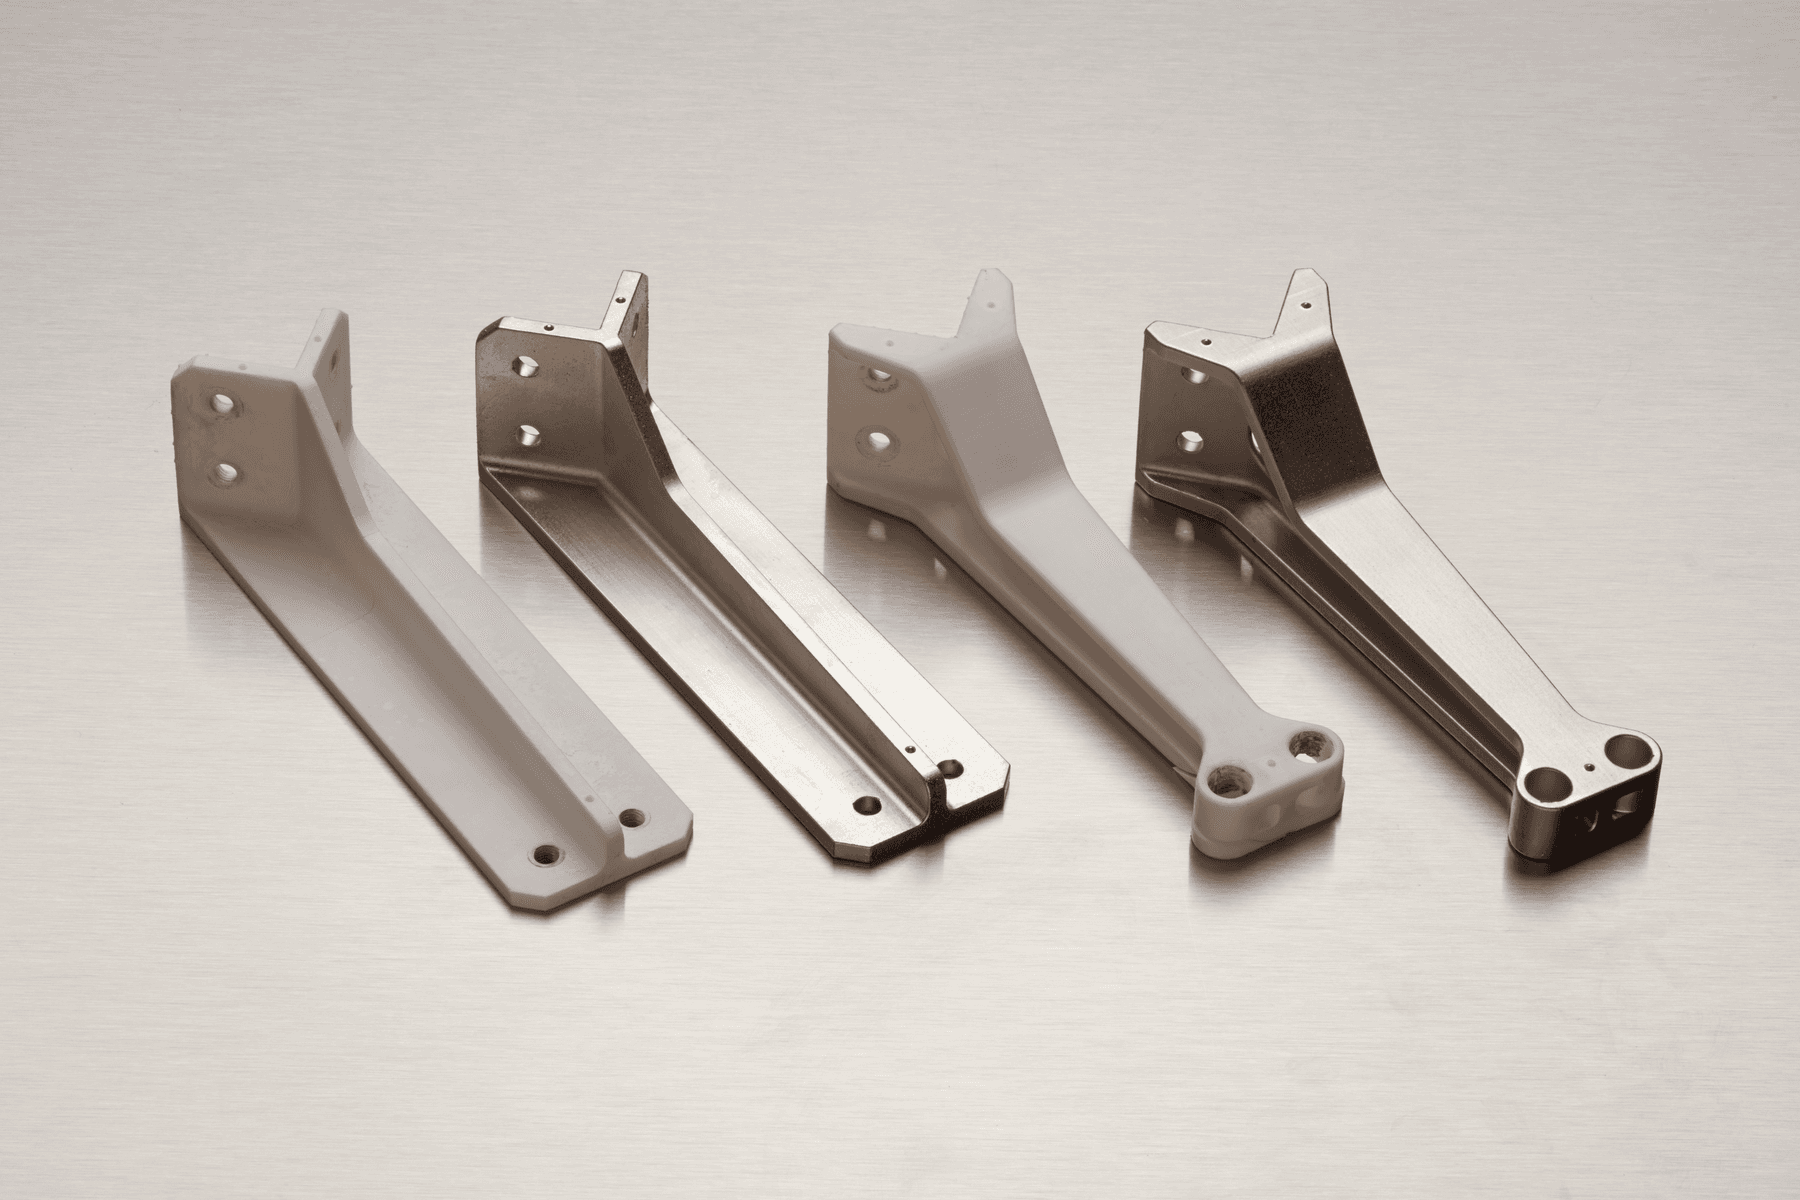
左:原始支架。中间:TopOpt 结果与螺孔几何体合并,通过 nTopology 创建功能部件。右:以 TopOpt 结果为指导,对原始支架 CAD 进行修改。
有时可以直接使用该结果制造功能性部件,有时则需要加以调整,具体取决于用于生成 TopOpt 解决方案的软件。对比三种支架可以发现,原始支架的体积和材料成本相对略高 (5%)。右边两个支架采用优化的几何结构,因此更加坚硬。
Formlabs 使用与前文中相同的电镀成分和 100N 负载条件重新测试了 CAD 设计调整后的支架,测得的平均变形量为 0.2mm (±25μm)。新设计的部件在刚度上非常接近原始铝支架。
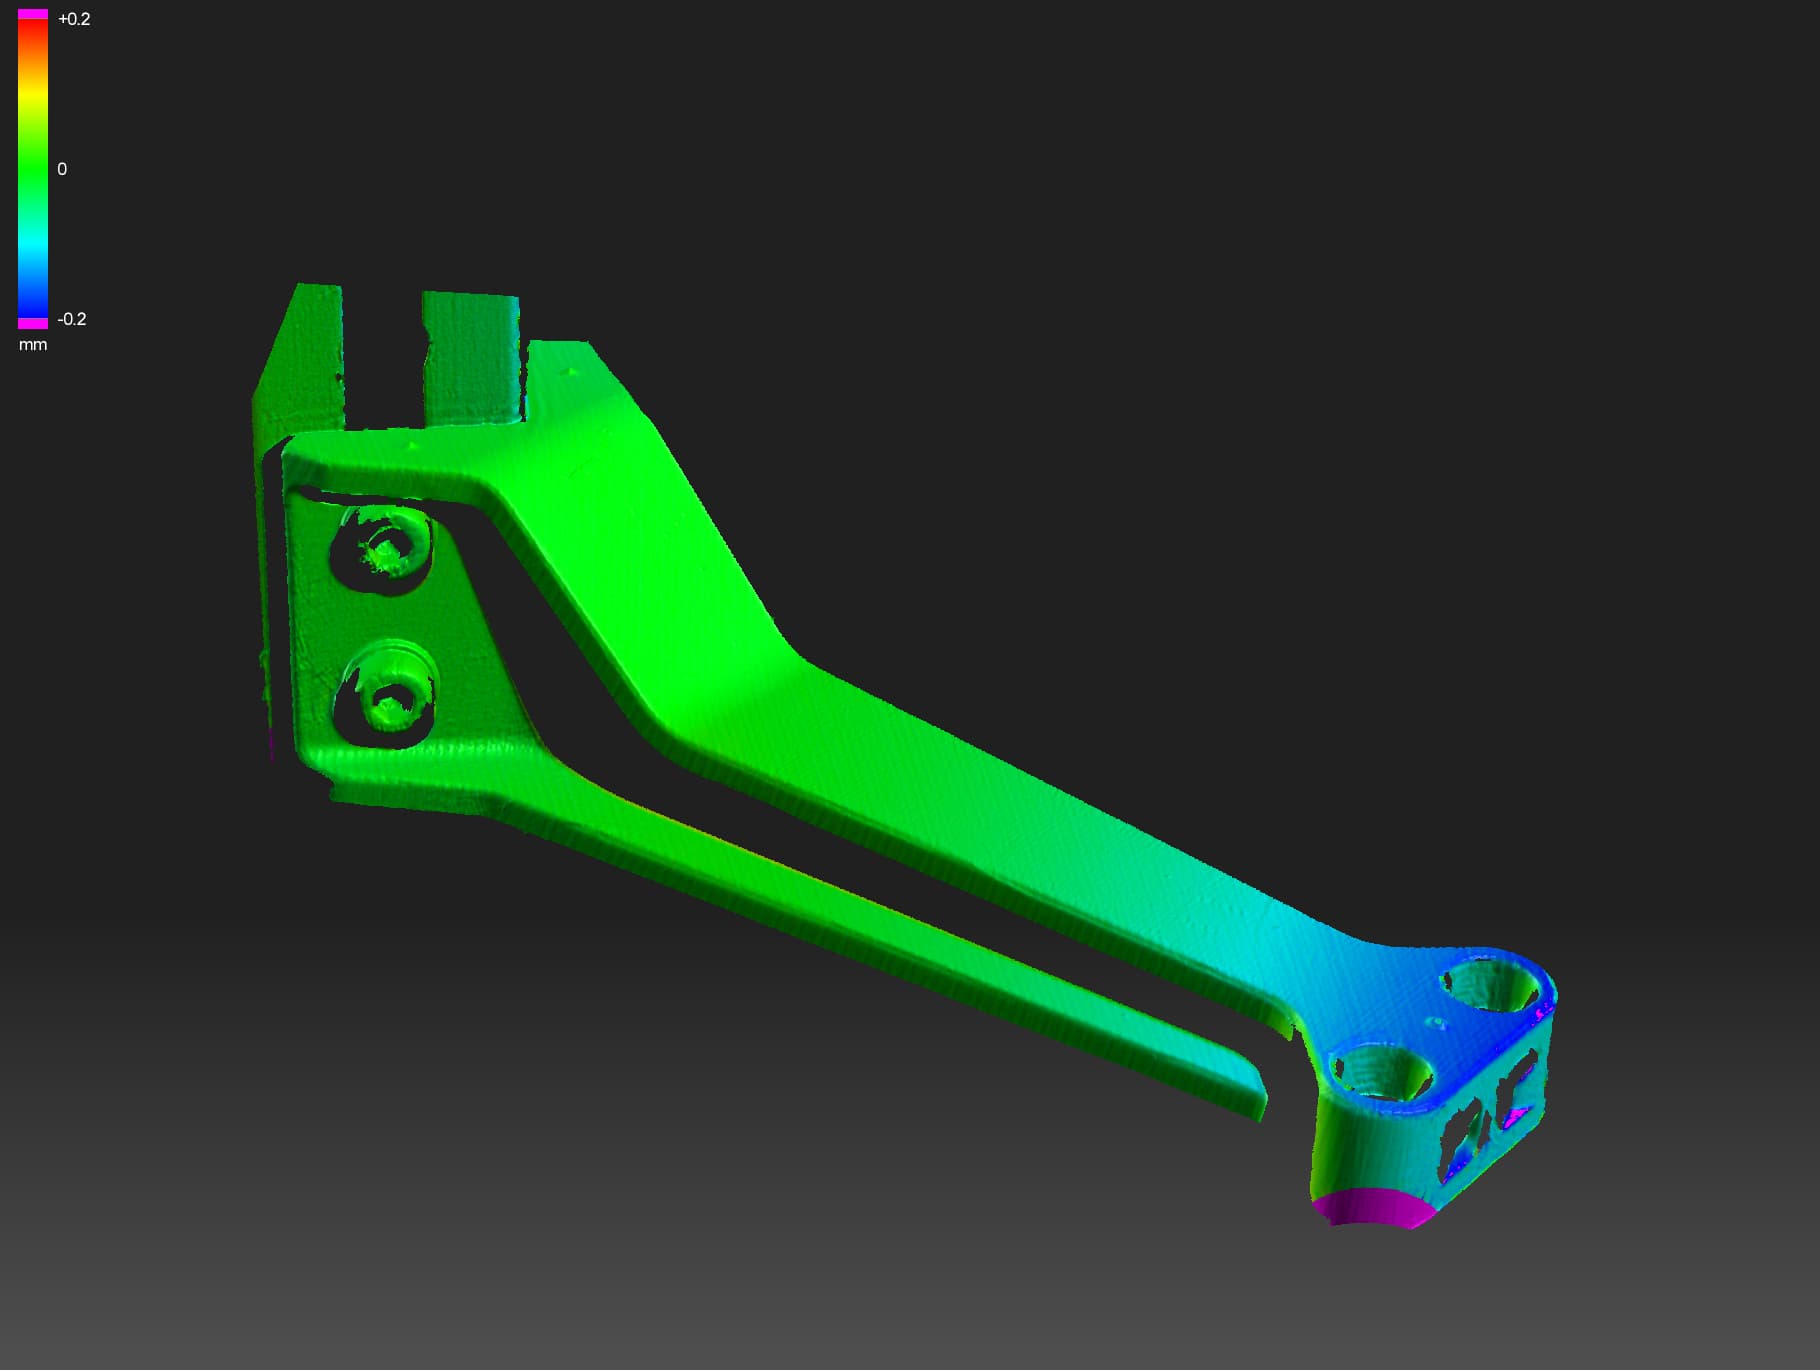
电镀 TopOpt 部件的变形量分析。在不施加应力和施加应力两种情况下,以固定视图的 3D 扫描结果。
虽然要达到与铝支架相同的效果并不实际,但在支架的外表面镀上少量金属可以显著改变部件的特性。当然,拓扑优化需要使用其他软件工具,并涉及额外的设计工作。简单地对基本设计进行电镀,也能明显改善强度、刚度和使用寿命。但如果您希望通过现有的 3D 打印设备小批量生产最终使用部件,这些策略可以增强您的制造能力。
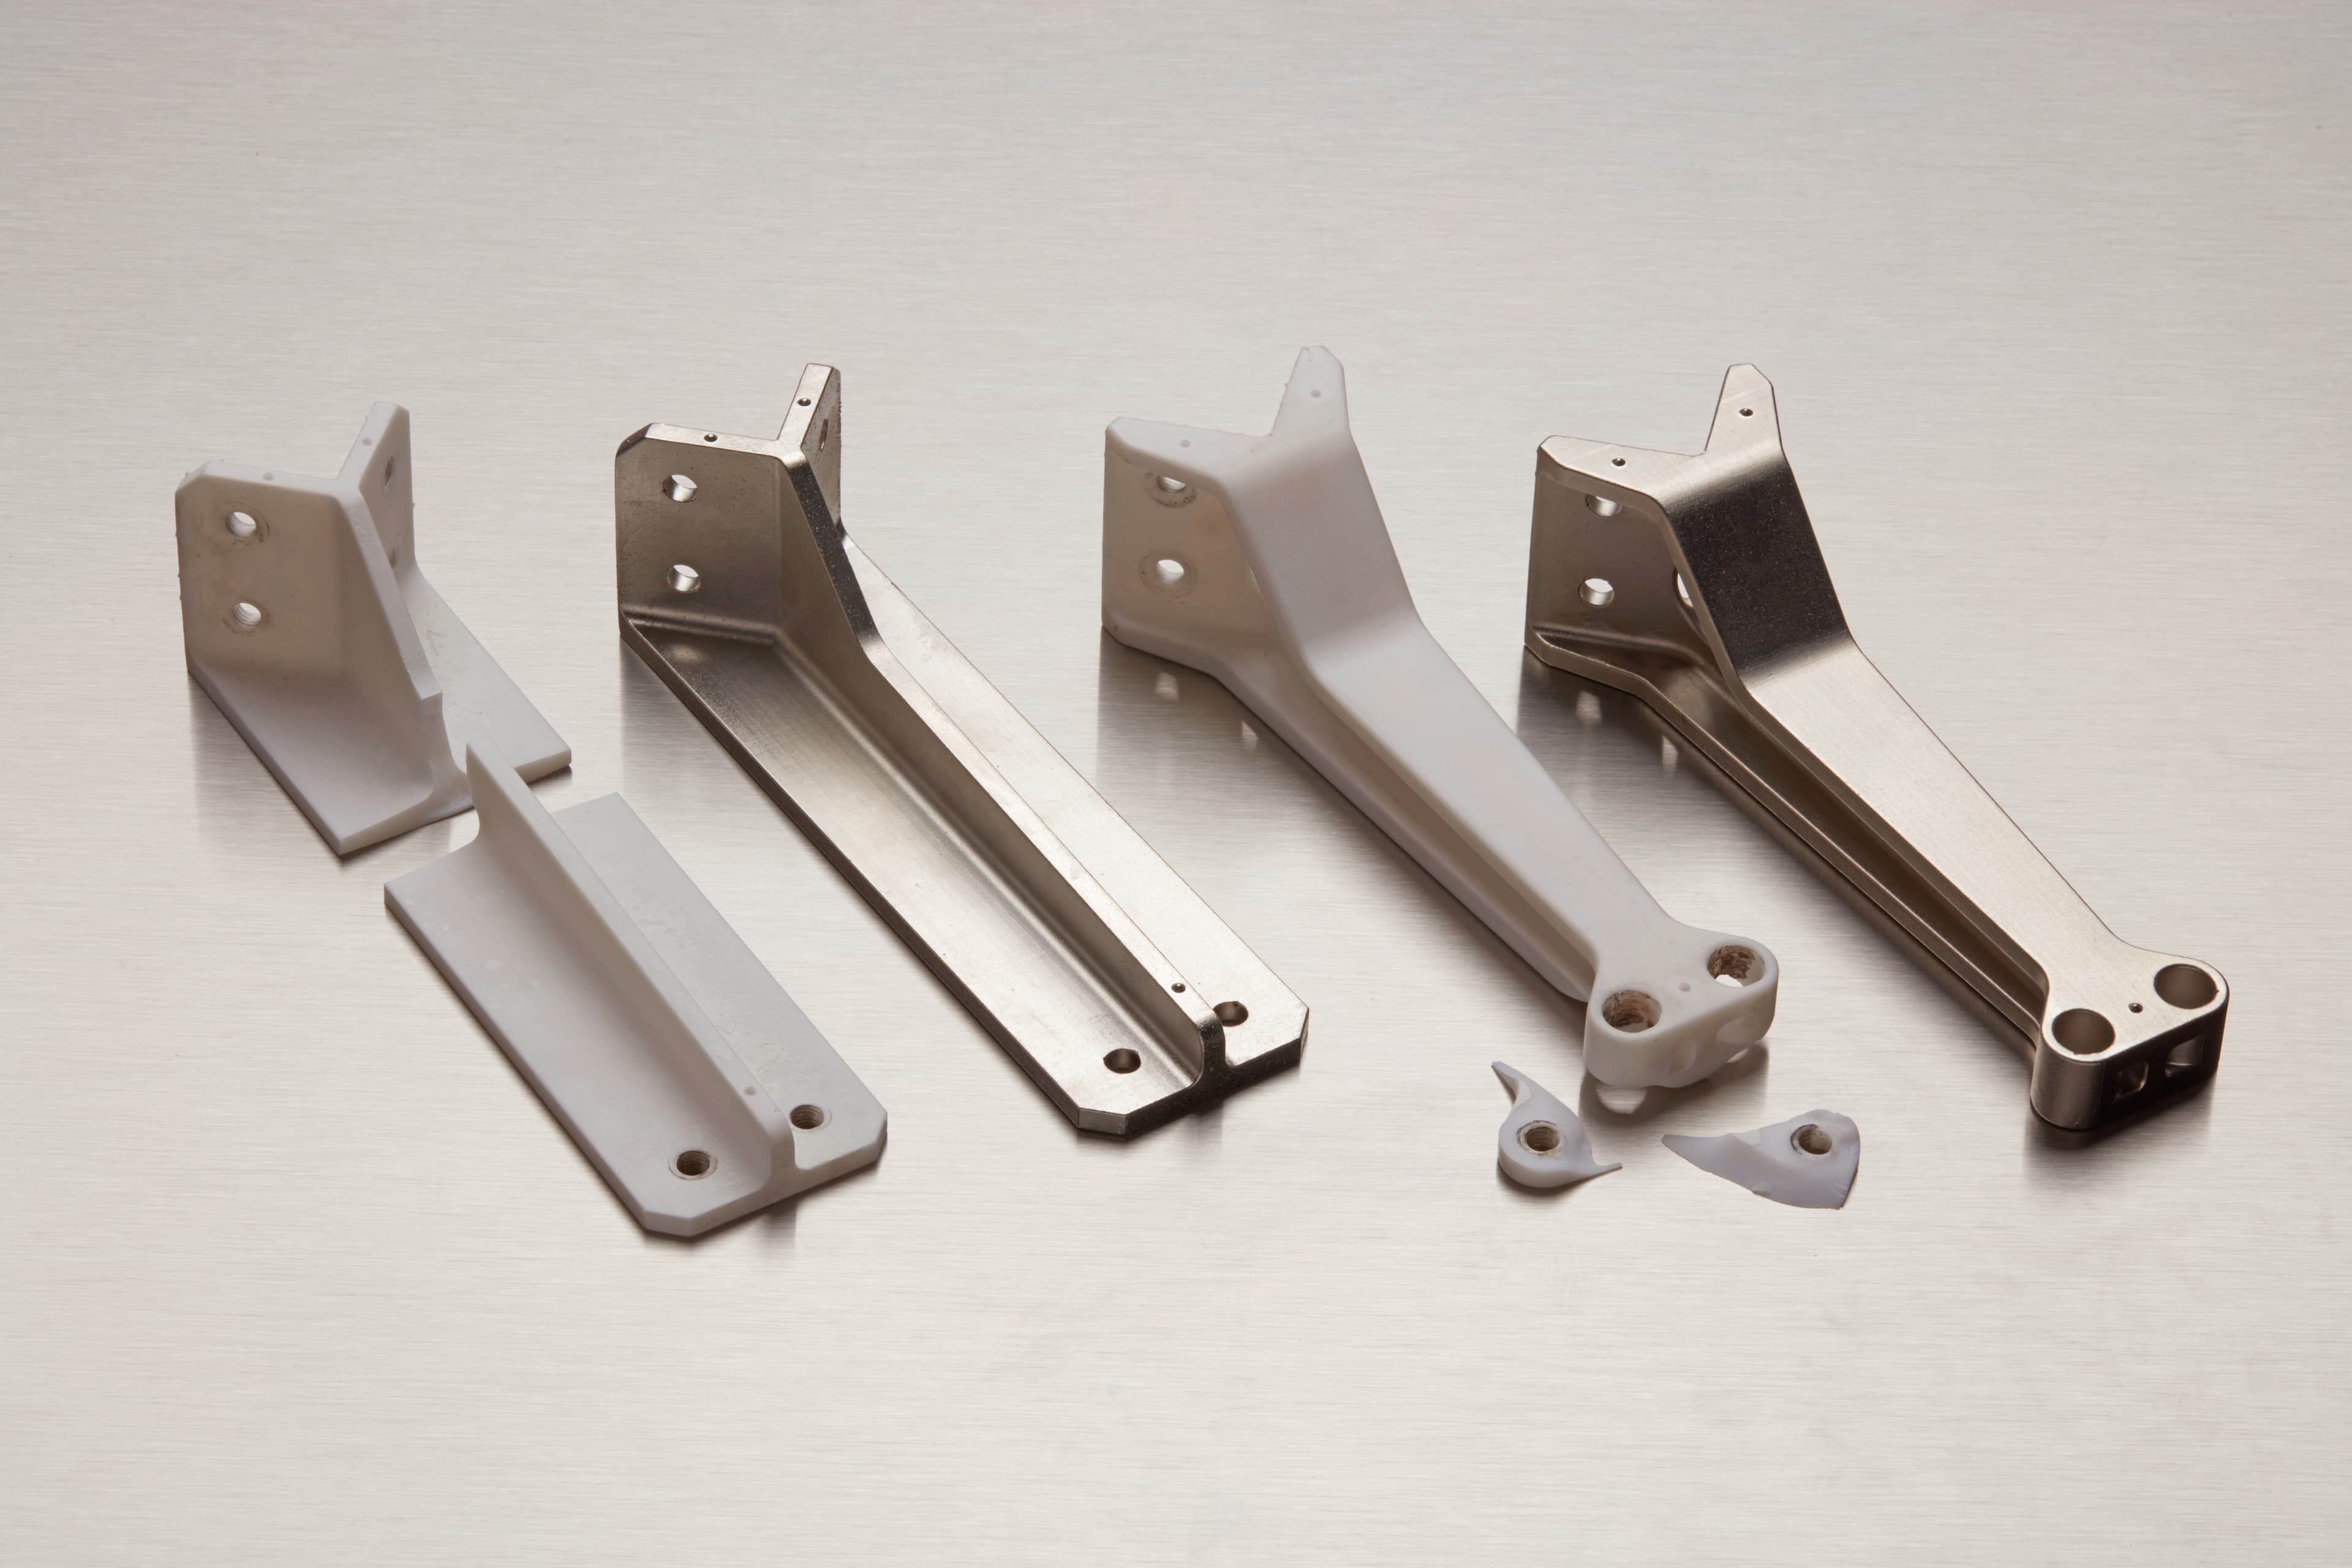
从左到右:未优化的部件在 405N 下弯曲失效。电镀后的基本支架在挠曲试验中可承受 1000N 的负荷。在 774N 的载荷下,TopOpt 部件在加载安装点处发生剪切断裂。TopOpt 支架在挠曲试验中可承受 1000N 的负荷。
| 样品部件 | 变形量观测值 (±25µm) |
|---|---|
| 原始设计(未电镀) | 1.05mm |
| 拓扑优化(非电镀) | 0.67mm |
| 原始设计(电镀) | 0.44mm |
| 拓扑优化(电镀) | 0.20mm |
规划镀层厚度
电镀能够增加部件的厚度。标称厚度(10-300 微米或更高)是设计过程中需要考虑的一项重要参数,部件设计师应基于部件的应用要求来加以确定。对镀层厚度的掌控能力取决于部件的具体几何形状和电镀设备的性能。通常,如果已经针对应用确定了镀层厚度,可以根据需要在 CAD 中简单地使用 Offset(偏移)或 Move Face(移动面)工具,在打印之前从部件中去除该厚度。
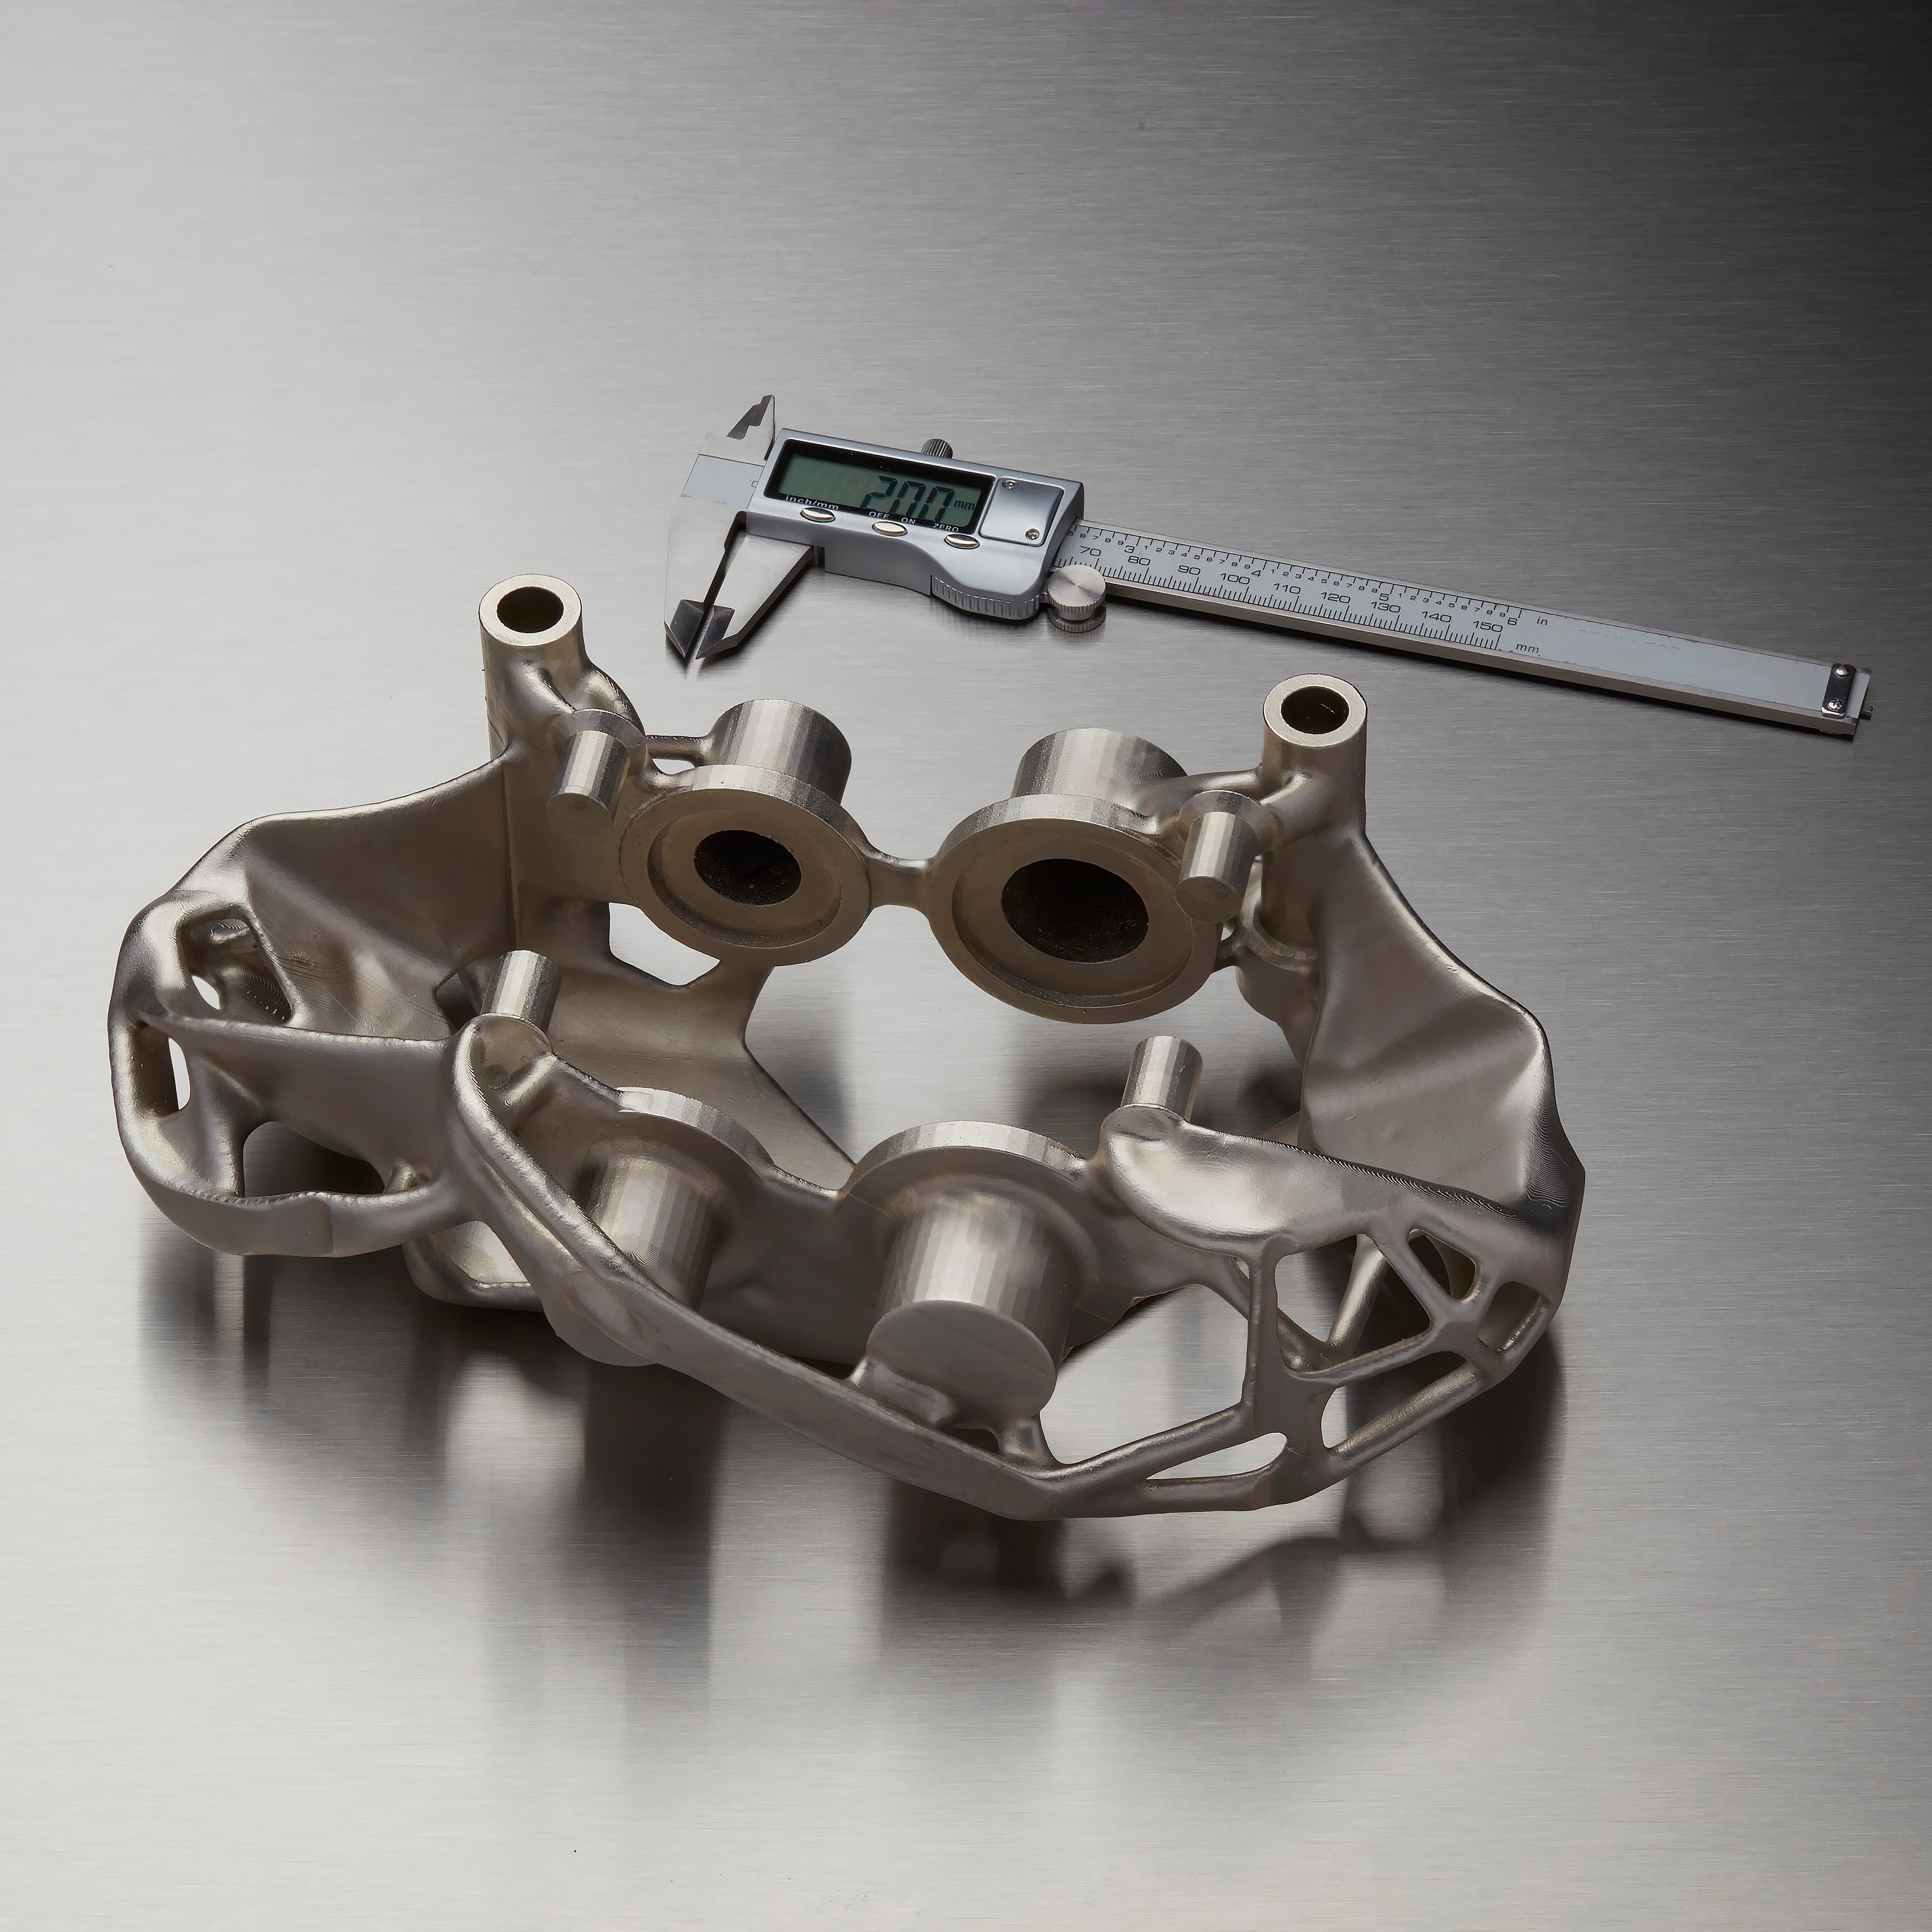
一般来说,由于电镀过程的视距特性,凸起特征处的镀层厚度大于凹陷处。在电镀过程中,凸起区域和凹陷区域之间的镀层厚度差会增大,这意味着较薄的镀层在精度上往往更加可控。一些电镀服务可以将最初的超薄电镀与无电解镀相结合,后者是一种可实现均匀沉积(金属选择范围更为有限,最常见的材料是硬而脆的镍)的相关工艺。
面向工程制造的电镀服务致力于在模型的特定区域实现指定的公差。支持在 CAD 中调整部件以补偿镀层厚度,但可能存在少量的全局偏差。在大多数实际情况下,公差可以达到 ±0.005,但我们建议您咨询电镀服务提供商,了解具体部件的预期公差。
提示:在 CAD 中补偿镀层厚度时,请着重考虑具有关键尺寸的表面。并非所有表面都需要金属镀层厚度完全一致。
对于装饰性表面,如有需要,可以选择非常薄的镀层。镀层只需 10 微米厚便可以使部件呈现金属外观。如果需要进行打磨或抛光等额外的后处理步骤,较厚的镀层将具备更高的耐用性和更大的允许误差范围。
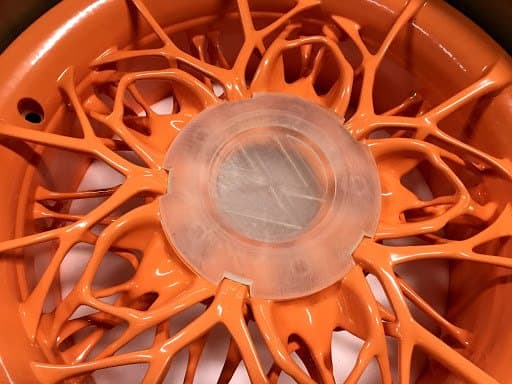
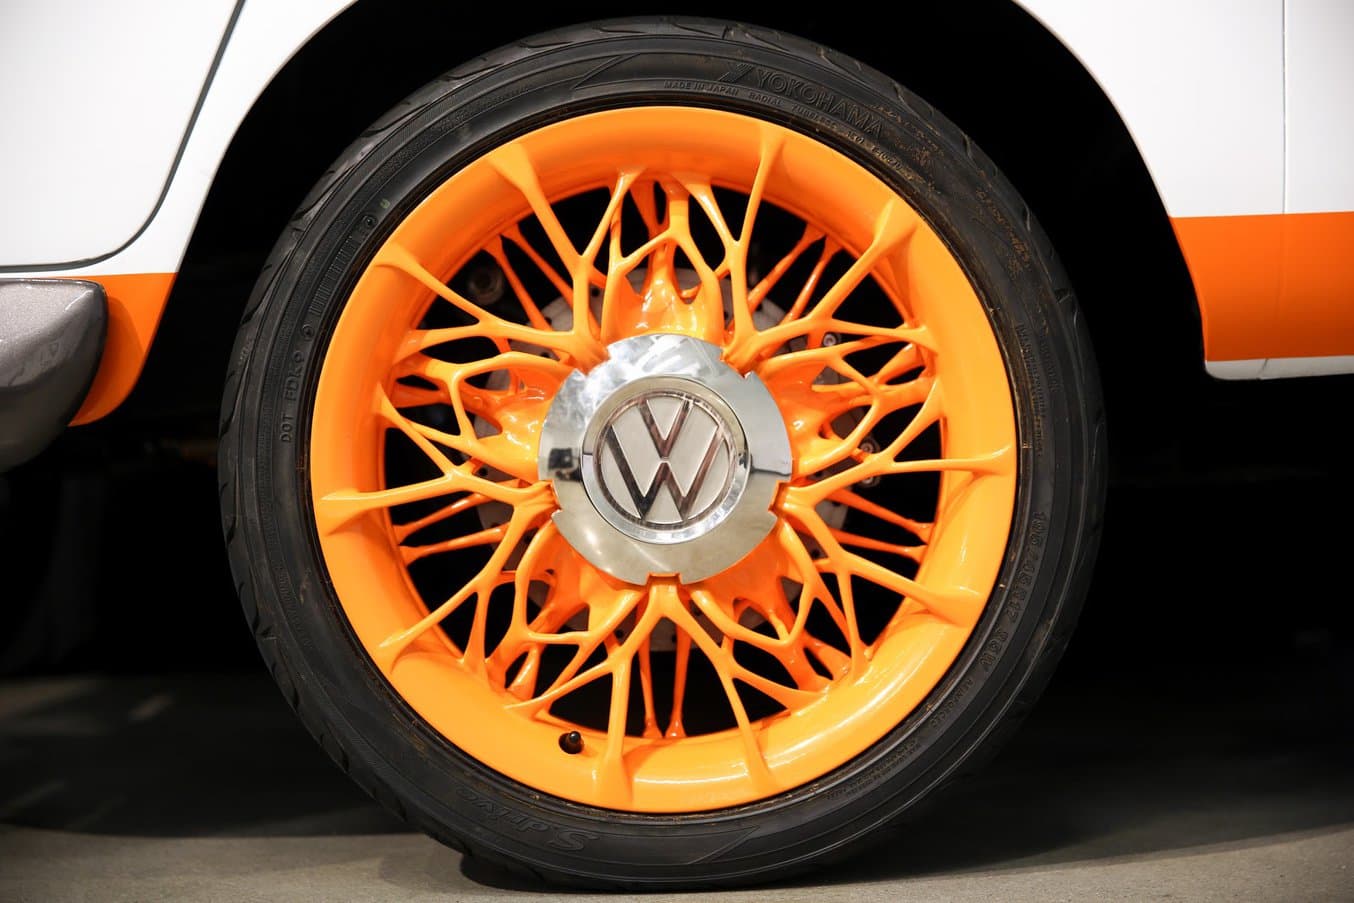
这辆大众汽车轮毂的概念部件经过镀镍处理并抛光得到镜面效果。点击此处阅读全文。
案例研究:Albatross Bikes 功能性原型和徽标牌
这些自行车与商店中常见的自行车有所不同。Albatross 设计的自行车具备出色的性能,并为骑行爱好者提供别具一格的骑行体验。这意味着在自行车制造过程中(从车架到挡泥板),并非使用现成的部件,而是从头开始设计每个部件。虽然 Albatross 有能力在内部采用 CNC 加工和成型技术,但考虑到电镀工艺在设计和制造方面的便利性,他们开始评估对多种自行车部件原型甚至在生产中采用结构性电镀的可行性。
Albatross 需要重量轻、刚度高、耐候性好的部件。在设计新的部件时,Albatross 会在加利福尼亚州北部的日照、雨水和砾石环境中测试部件。虽然他们配备了 Form 3 打印机,但树脂无法承受长时间的紫外线照射,更遑论自行车链条所处的磨损环境。为解决这些问题,他们开始将目光转向电镀硬镍表面的 3D 打印部件,这是一种很有潜力的解决方案。每辆 Albatross 自行车都具有独特的部件,而 3D 打印可以提供一定的几何自由度,帮助他们满足每位客户的人体工程学要求,同时沿袭经典的设计风格,采用金属饰面,更加美观。
一年前,结构性电镀对于 Will Hilgenberg (Albatross CEO) 来说还是一项陌生的技术。自那时起,他开始投入到大型和小型部件的电镀工作中,包括使用大幅面 Form 系列打印机打印全尺寸碳纤维叠层模具。我们询问了他在这项工艺中发现的价值,以及有关如何将电镀工艺更好地融入制造流程的经验。
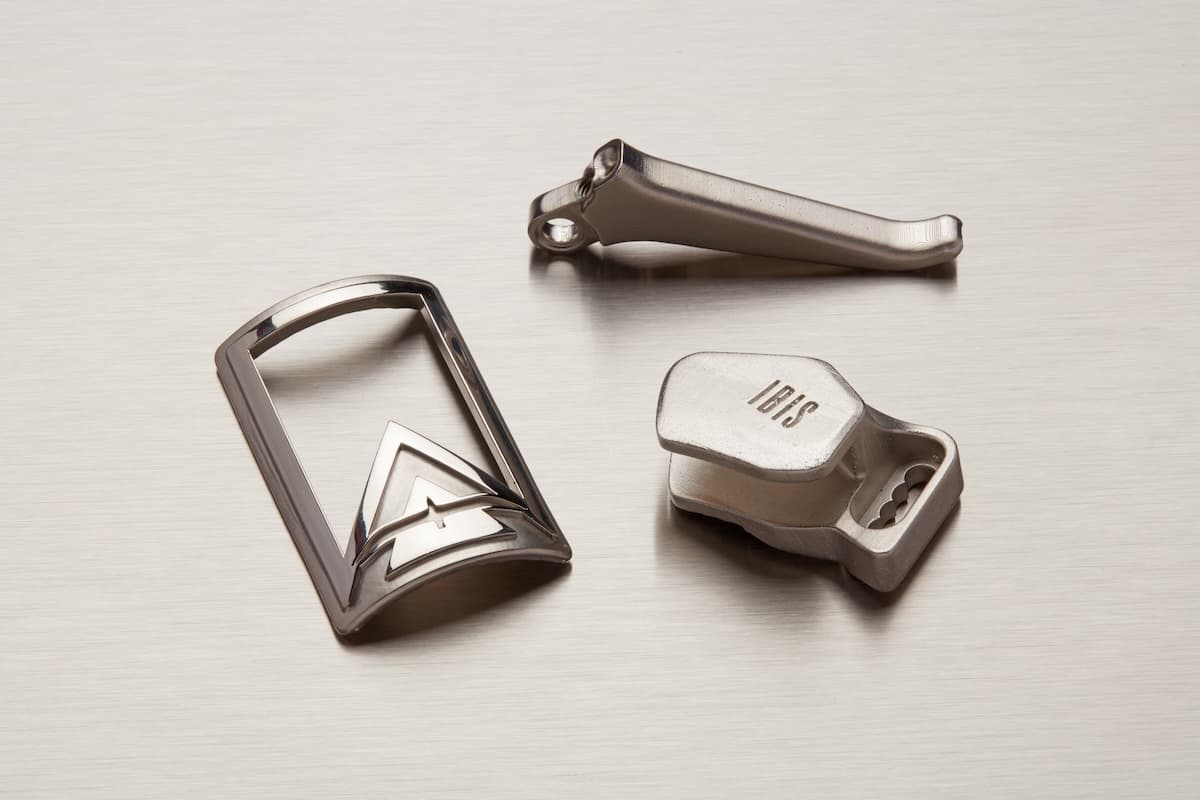
您对该部件的第一印象是什么?
Will:我对电镀部件的第一印象是,它们一点都不像打印出来的部件。电镀部件有特殊的重量、手感和外观,感觉上与我熟悉的打印部件完全不同。外观同样无与伦比!
未来您打算如何改进设计,以便充分利用这种制造方法?
Will:我们发现,在大于 90 度的边角/过渡处增加一个小曲面非常有效,可以提高镀层的耐久性。我们还研究了不同的打印方向,旨在了解突出层线是否符合金属的美学特征。一些电镀部件具有很高的精度要求,因此我们对这些表面进行偏移,以确保电镀部件在尺寸上保持准确。
电镀能够为您的工作流程带来哪些价值?
Will:电镀能够明显改善 3D 打印部件的表面性能,如减少摩擦、提高耐久性、耐化学腐蚀性和导电性。我们能够将增材制造的几何能力和免工具优势与金属的机械性能相结合。
自行配备打印机是否会提高生产效率?
Will:在公司内部购置打印机有助于从两个方面解决供应链问题:一是能够缩短新产品的开发时间,二是能够取缔传统的最终产品生产方法。对于周转时间较长的部件,在内部打印能够加快开发过程,减少所需的预生产样品数量,让客户能够更快地下单并得到部件。我们还开始使用内部打印的部件来代替注射成型部件。不同于传统成型,我们现在可以改造和定制这些部件,以满足客户的需求。
在采用电镀复合部件之前,您还使用过哪些其他模具或方法?
Will:在过去,这些部件需要综合使用锻造、CNC 和 EDM 等工艺来制造,以满足一些严格的内部特征要求。这些工艺都需要大量的模具,只有在大批量生产中才具备可行性。而电镀可以用于部件的小批量生产,并以更低的成本达到与传统工艺类似的效果。
电镀工艺的经济性:成本和周转时间
由于电镀工作通常外包给外部服务中心,因此从寄出原部件到收到电镀部件所需的周转时间通常为一到两周。电镀 3D 打印部件有时可以代替金属加工部件用于原型制造(特别是当几何结构较为复杂,需要进行五轴加工时),这种情况下的周转时间与定制加工部件相当,但通常成本较低。
| 部件尺寸/类型 | 部件描述 | 树脂成本 | 电镀成本 + 2 日陆运运费 | 总成本 |
|---|---|---|---|---|
| 简单小型部件 | 导链器 | 2 美元 | 33 美元 +20 | 55 美元 |
| 带复杂覆套的小型部件 | 刹车杆 | 2 美元 | 60 美元 +20 | 82 美元 |
| 具有抛光表面的小型部件 | 管式车架徽标牌 | 2 美元 | 90 美元 +20 | 112 美元 |
| 中型部件 | 航空整流罩支架 | 11 美元 | 118 美元 +20 | 149 美元 |
| 大型部件 | TopOpt 卡尺模型 | 53 美元 | 550 美元 +20 | 623 美元 |
| 具有抛光表面的大型部件 | 汽车轮毂板 | 29 美元 | 637 美元 +20 | 686 美元 |
即使您的企业具备内部加工能力,但当您的机械车间产能有限时,电镀外观性原型可能是性价比更高的替代方案。此外,与机械加工相比,使用电镀方法时,工程师只需打印部件、寄出原部件并等待接收电镀部件,工作量一般少于内部制作塑料原型。
注:对于具有深凹区域的复杂部件,电镀操作可能较为困难;但可以将辅助阳极纳入电镀架设计中,以提高凹陷区域的电镀覆盖率。这会增加电镀成本。

高温应用
一些应用要求结构性电镀部件能够耐受热循环。例如,结构电镀可用于生产热导率较高的部件,如热交换器或压缩成型工具,其温度可能达到 150 °C。可想而知,热循环会影响树脂基材和电镀金属之间的附着力,因此热循环过程中最常见的失效情况是分层。
Formlabs 和 RePliForm 发现,一些树脂在热循环中的表现优于其他树脂。填充树脂的表现最为出色,Rigid 10K Resin 是所有 Formlabs 树脂中最不易出现分层的材料。Rigid 4000 Resin 和 Tough 2000 Resin 的性能类似,而出乎意料的是,High Temp Resin 最容易出现热分层。
RePliForm 还发现,若镀层厚度和树脂基材厚度之比较高时,部件更不易发生热分层。如果您的应用涉及高温环境,Formlabs 建议使用较厚的镀层 (> 80μm),并尽可能保持树脂层较薄 (1-3mm)。
是否自行生产?
虽然可以自行电镀树脂部件,但业余用户在操作过程可能会遇到困难。主要问题在于镀层质量和性能。自行电镀时的镀层附着强度通常无法达到专业电镀服务的水平。结构性电镀需要使用多个电镀槽、耗时较长并要求金属之间互相兼容,难以可靠操作。简单小巧的内部电镀应用容易成功,例如珠宝原型制造和薄(单层)射频铜镀层。
安全与化学处置
大多数电镀工艺往往需要使用腐蚀性化学制品,有时甚至是致癌物。如果您决定将电镀工艺引入内部,请严格遵守安全协议,避免接触化学制品。除了健康方面的危害外,电镀化学制品还会对环境造成危害。电镀化学制品会污染洗涤用水,因此需要进行集中处置。如果您正在考虑 DIY 方案,请务必考虑化学制品处置服务成本和当地处置法规。
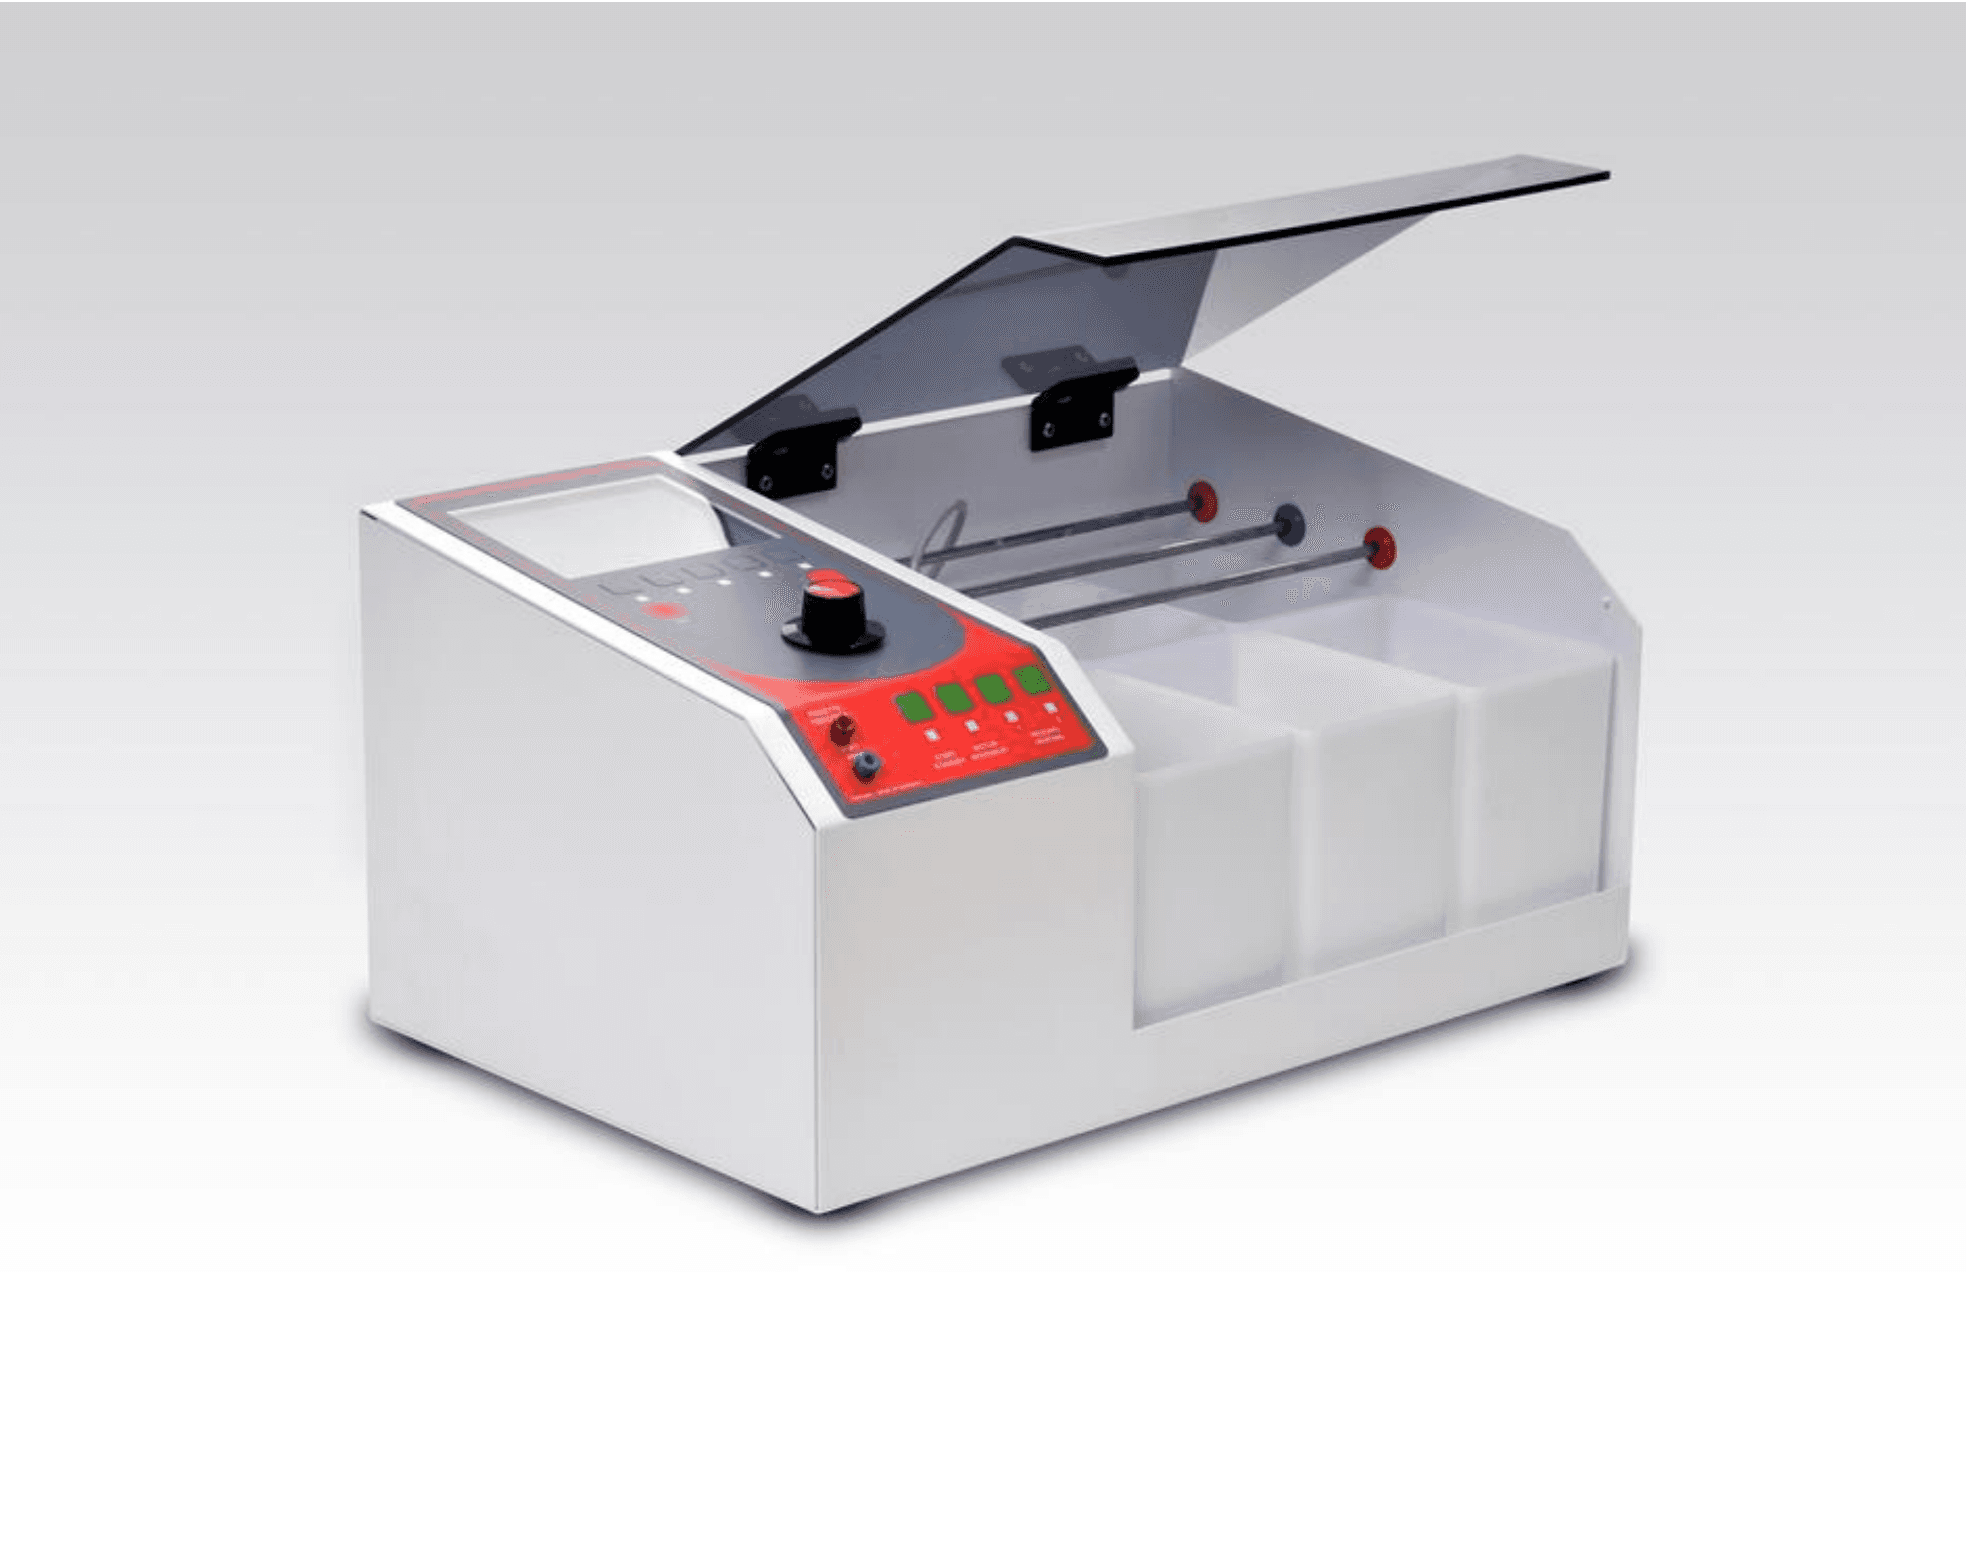
Jentner“Comfort II”电镀设备。
电镀设备和用品
如果您拥有电镀经验,也可以使用现有设备在树脂上进行电镀。如果无需过高的附着力,Caswell Plating(北美)和 Pino Technology(中国)销售的银喷漆作为镀层是合理有效的选择。
小体积电镀
为便于客户制造和使用电镀复合部件,除了 RePliForm,Formlabs 还编制了一份服务列表,供客户按地区和工作规模进行搜索。
电镀公司及其联系信息
| 电镀服务 | 联系询价 | 地址 | 服务 | 规模 | 是否包含后处理服务 | 认证 |
|---|---|---|---|---|---|---|
| RePliform, Inc. | 在线询价 | 马里兰州 | 结构性和装饰性镀层 | 一次性到批量 | ||
| Bel Air Finishing | 在线询价 | 罗德岛州 | 结构性和装饰性镀层 | |||
| 3d-Squared | 在线询价 | 英国 | 结构性和装饰性镀层 | |||
| Solution4plastic | 在线询价 | 印度 | 结构性和装饰性镀层 | |||
| Artcraft Plating | 在线询价 | 南加州 | 装饰性镀层 | 一次性到批量 | ||
| Cal-tron plating | 在线询价 | 南加州 | 装饰性镀层 | 抛光、覆套 | ||
| Epner Technology | 在线询价 | 精确的结构性镀层 | 抛光 | ITAR/EAR 认证 | ||
| Sharretts plating | 在线询价 | 宾夕法尼亚州 | 面向商业客户的结构性镀层 | |||
| SAT Plating | 在线询价 | 密歇根州 | 面向工业客户的精确结构性镀层 | |||
| Component Surfaces | 联系报价 | 精确的结构性镀层 | ||||
| Techmetals | 联系报价 | 精确的结构性镀层 | 医疗 ISO 13485:2016 | |||
| ENS Technology | 联系报价 | 南加州 | 精确的 RF 镀层 | ISO 9001:2015 | ||
| Tanuary Industries | 联系报价 | 英国 | 精确的贵金属镀层 | 抛光 | ||
| Precision Plating Company | 联系报价 | 伊利诺斯州 | 射频专用精确镀层 | 小批量生产到全规模生产 | ||
| Lacks Enterprises | 联系报价 | 密歇根州 | 汽车电镀 | |||
| Cybershield inc. | 联系报价 | 德克萨斯州 | 选择性镀层 |
结论
电镀复合部件可用于多种应用。Formlabs 的客户愈发重视功能性镀层的价值,电镀部件具备比树脂本身更高的强度,可提供漏气防护,并且能够在户外或腐蚀性应用中提供优异的耐候性和耐化学腐蚀性。在产品设计领域,电镀是一种简单直接的工艺,通常能够生产外观和触感类似于金属的原型和成品部件,成本低廉,浪费更少。如果您已经在工作流程中使用 Formlabs SLA 打印机生产树脂原型,电镀工艺可以在数天内将这些原型转换为功能性部件,在测试、优化和开展生产时发挥更大的效用。
如果不确定您的项目是否适合采用电镀,请联系 Formlabs 销售人员,获取更多关于项目适用性以及其他潜在选项的信息。
附录
多镀层的混合定律计算
在大多数情况下,结构性电镀涉及多种不同的金属(或具有不同晶粒结构和硬度的相似金属)镀层。电镀多种组分时,混合定律计算仍然适用。在有关支架的案例研究中,我们需要考虑三种不同金属的模量。因此,混合定律方程变为:
Ec= (f/3 ) El1+ (f/3) El2+ (f/3) El3+(1– f)Es
每层金属的模量需乘以其在部件总体积中的占比。
f = 金属层的总体积分数。
El1 = 181GPa 金属层 1(硬质镍)的模量
El2 = 114GPa 金属层 2(软质镍)的模量
El3 = 61GPa 金属层 3(铜)的模量
Es = 10GPa 基材模量。在本例中基材为 Rigid 10K Resin
我们可以通过部件的表面积和体积估算金属层的体积分数 (f),这些参数可从 CAD 中轻松获取。
f = [板厚] X [表面积] / [原始部件体积]
金属层厚度为 150 微米,则此镀层的总体积分数为 8%。代入已知的模量和体积分数,可以计算出 Ec。
Ec = (8%/3) 181 + (8%/3) 1144 + (8%/3) 6 + (1-8%) 10
根据混合定律的预测结果,部件的拉伸模量至少为 18GPa。
E c = 18.4
如果部件的变形量存在特定限制,也可以反向推导,计算如若达到此模量,用于替换金属的聚合物量。在这种情况下,通过静态分析可以得出最大允许变形量所对应的拉伸模量。代入该目标模量并求解 f,即得到不超过最大变形量时的金属体积分数。